

1. 서 론
2. 연구범위 및 방법
3. 리튬이온배터리 및 재활용 기술
3.1. 리튬이온배터리 셀 구성 요소 및 물질
3.2. 폐리튬이온배터리 재활용 공정
4. 재활용 공정의 화재·폭발 위험요인 및 안전관리방안
4.1. 물질 측면의 화재·폭발 위험요인
4.2. 재활용 공정의 화재·폭발 위험요인 및 안전관리방안
4.3. 설비 및 관리적 측면의 안전관리방안
5. 고찰 및 향후 과제
6. 요약 및 결론
1. 서 론
폐플라스틱, 폐식용유, 폐배터리 등 중요한 폐자원을 활용하여 새로운 에너지 또는 활용 가능한 물질로 만들기 위한 다양한 연구가 진행되고 있다. 그 중에서도 전기차 보급이 확대되면서 사용 후 리튬이온배터리의 안전한 처리와 재활용의 중요성이 더욱 커지고 있다1). SNE리서치가 전망한 전세계 전기차(Plug-in hybrid electric vehicle + Battery electric vehicle) 폐차 대수는 2030년에 411만대, 2040년에 4,227만대 수준이며, 배터리 용량 기준으로는 2030년에 338 GWh, 2040년에 3,339 GWh 규모이다2). 또한, 전세계 폐배터리 리사이클링(Recycling) 시장은 금속 기준 2030년 1,436천톤, 2040년 5,009천톤 규모로 금액기준 2030년 53,569백만 달러(약 60조원), 2040년 174,120백만 달러(약 200조원) 규모로 커질 것으로 추계되었다2).
전기차에서 나온 대형 리튬이온배터리나 휴대전화의 소형 리튬이온배터리는 여러 유해·위험성을 내포하고 있다. 예를 들어, 리튬이온배터리에서 내부 또는 외부 단락이 발생하면 저장된 전기에너지가 급격히 열로 전환되어 셀 온도가 상승할 수 있으며, 이로 인해 전해액 및 전극재의 분해반응이 진행되어 가연성·유해 가스가 발생하고 화재 또는 폭발로 이어질 위험이 있다3,4,5,6). 그리고 폐배터리에는 리튬, 니켈, 코발트, 망간 등의 성분이 포함될 수 있는데, 이 중 일부 금속 화합물은 「화학물질의 등록 및 평가 등에 관한 법률」 및 「화학물질관리법」에 따른 「유독물질의 지정고시」에 따라 유독물질로 관리된다7). 그러나 리튬이온배터리에 포함된 리튬, 코발트, 망간, 니켈 등과 같은 고가의 희귀금속을 추출하여 재활용한다면 자원 확보 및 환경 문제 해결에 기여할 수 있다. 필수 배터리 광물의 장기적인 공급 불안정성(물리적, 지정학적)을 완화하는 데 도움이 될 수 있으며, 배터리에 필요한 순수 금속을 채굴하는 것보다 환경에 미치는 영향이 훨씬 적을 수 있다. 결과적으로 주요 배터리 원료의 신규 채굴 수요를 감소시킬 수 있다8). 스탠포드 대학의 연구보고서에 따르면 폐배터리를 재활용하는 것이 배터리 소재의 기존 채굴 및 정제 방식에 비해 온실가스 배출량이 적고, 신규 소재 채굴에 필요한 물과 에너지의 약 4분의 1을 사용한다고 하였다9,10).
폐리튬이온배터리 재활용의 이러한 여러 장점에도 불구하고 재활용 공정은 다양한 위험 요소를 포함하고 있다. 폐리튬이온배터리 내부에 잔존하는 전해질(전해액) 및 활물질로 인해 화재·폭발, 유해·위험물질 누출 등의 위험이 존재하고, 재활용 공정에서는 다양한 화학물질이 사용되며, 고온 공정 등이 포함되어 있어 작업자의 안전에 문제가 될 수 있다. 그러나 관련 공정 및 취급 물질의 위험성에 대한 정보 부족으로 사고가 지속적으로 발생하고 있다.
국내에서는 2025년 6월에 전기차 배터리 재생공장에서 화재가 발생하였으며11), 2024년 7월에는 배터리 재활용 공장 주차장에 쌓아둔 폐배터리에서 화재 발생12), 10월에는 폐배터리 재활용 업체에 쌓여 있던 리튬이온배터리에서 열폭주 현상이 생기면서 화재가 발생13)한 것으로 보고되었다. 2024년 1월에는 폐기물 재활용업체에서 폐리튬이온배터리 파쇄 중 화재 사고와14) 차량의 폐배터리를 창고로 옮겨 내려놓는 작업 중 배터리 폭발 사고가 발생하였다15). 2023년 12월에는 폐리튬이온배터리를 운반하던 5톤 트럭에서 화재가 발생하였고, 6월에는 재활용 공장에서 폐배터리 파쇄 작업 2시간 후 화재가 발생한 것으로 보고되었다16). 2021년 9월에는 폐배터리 파·분쇄기에서 배터리 양극재 스크랩 투입 중 화재가 발생하여 1명이 사망하고, 1명이 부상당한 것으로 보고되었다17). 이외에도 2025년 9월과 2월, 2024년 10월에는 폐배터리 재활용 공장에서 황산이 누출되는 사고가 발생하였다18,19).
국외에서도 여러 건의 화재·폭발 사고가 발생하였다. 뉴질랜드에서는 2025년 4월 오클랜드의 한 재활용 공장에 보관돼 있던 리튬이온배터리가 폭발하였다20). 미국에서는 2024년 10월 미주리주의 재활용 시설에서 리튬이온배터리의 음극 호일을 처리하는 기계에서 화재가 발생하였다21). 영국에서는 스코틀랜드에 있는 배터리 재활용 공장에서 2024년과 2025년에 화재 및 폭발이 발생하였고22), 2024년에는 핼리팩스(Halifax) 인근 배터리 재활용 공장의 리튬이온배터리 보관 건물과 스코틀랜드의 배터리 재활용 공장에서 화재가 발생하였다23). 프랑스에서는 2024년과 2023년에 재활용 공장의 리튬이온배터리 창고에서 화재가 발생하였다24,25). 헝가리에서는 2023년에 재활용 공장의 설비 과부하로 인한 화재, 분쇄기 청소 과정에서 분쇄기 폭발이 발생하였고26,27), 2022년에는 재활용 공장 테스트 운영 중에 폭발이 발생한 것으로 보고되었다28). 중국에서는 2021년 1월에 후난성 배터리 재활용 공장의 폐알루미늄 포일을 쌓아 놓은 부분에서 화재 및 폭발이 발생하여 1명이 사망하고, 20명이 부상을 입었다29).
이와 같이 국내외에서 여러 건의 사고가 보고되고 있지만, 세계적으로 전기차 폐배터리에 대한 표준화된 재활용 기준이 마련되어 있지 않고, 재활용 공정의 위험성이 제대로 알려져 있지 않으며, 재활용 공정에서의 사고를 예방하기 위한 연구도 부족한 실정이다. 따라서, 본 연구에서는 국내에서 많이 사용되는 폐리튬이온배터리의 재활용 공정에서의 화재·폭발 위험요인을 파악하고 이에 대한 안전관리방안을 제시하고자 한다.
2. 연구범위 및 방법
본 연구는 국내 사업장에서 현재 많이 사용되고 있는 폐리튬이온배터리 재활용 공정을 대상으로 하였다. 국내 재활용 사업장의 공정은 대부분 수집, 운반, 보관, 물리적 전처리(방전, 분해, 열처리, 파·분쇄, 분리)와 습식제련(침출, 추출, 회수)으로 이루어져 있다. 이 중에서 재활용 공정과 직접적으로 관련이 없는 수집, 운반, 보관은 제외하고, 방전, 분해, 열처리, 파·분쇄, 분리, 습식제련 공정을 분석 대상으로 설정하였다. 물리적 전처리 공정에서 방전은 전기화학적 방전과 전기적 방전을, 파·분쇄 및 분리는 건식 방식을 분석 대상으로 선정하였다. 제련 공정에는 습식과 건식 방식이 있는데, Table 1의 2025년 6월말 기준 국내 주요 배터리 재활용 사업장의 보유 공정 현황을 보면 대부분의 사업장이 습식을 적용하고 있으며, 건식은 현재까지 시험운영 단계로 파악되어 분석 대상에 포함하지 않았다.
Table 1.
Process Capabilities of Domestic Waste Lithium-Ion Battery Recycling Companies
폐리튬이온배터리 재활용 공정에는 여러 위험요인이 있지만, 본 연구에서는 화재·폭발 관련 요인을 대상으로 하였다. 파쇄기의 소음·진동이나 열처리기의 열과 같은 물리적 요인, 감김·끼임과 같은 기계적 요인, 발암성·급성독성 같은 유해요인은 분석대상에 포함하지 않았다. 다만, 재활용 공정에서 발생할 수 있는 물질의 유해성은 일부 포함하였다.
재활용 공정의 화재·폭발 위험요인 분석을 위해 리튬이온배터리의 구성 물질, 전처리 및 습식공정에서 취급하는 물질과 생성되는 물질을 파악하고, 이 물질들의 화재·폭발 특성과 리튬이온배터리 자체의 화재·폭발 특성을 조사하였다. 그리고 앞서 설명한 재활용 공정에 대한 화재·폭발 위험요인을 조사·분석하였다. 물질의 특성은 주로 안전보건공단(KOSHA)의 MSDS(Material Safety Data Sheet)를 활용하여 확인하였고, 폐리튬이온배터리 파·분쇄 후 생성된 블랙매스(black mass)의 화재·폭발특성은 문헌조사를 통해 확인하였다. 이렇게 파악한 물질 특성 및 위험요인을 기반으로 폐리튬이온배터리 재활용 공정에서 발생할 수 있는 화재·폭발 관련 위험요인을 파악하고, 이에 대한 안전관리방안을 제시하였다.
3. 리튬이온배터리 및 재활용 기술
3.1. 리튬이온배터리 셀 구성 요소 및 물질
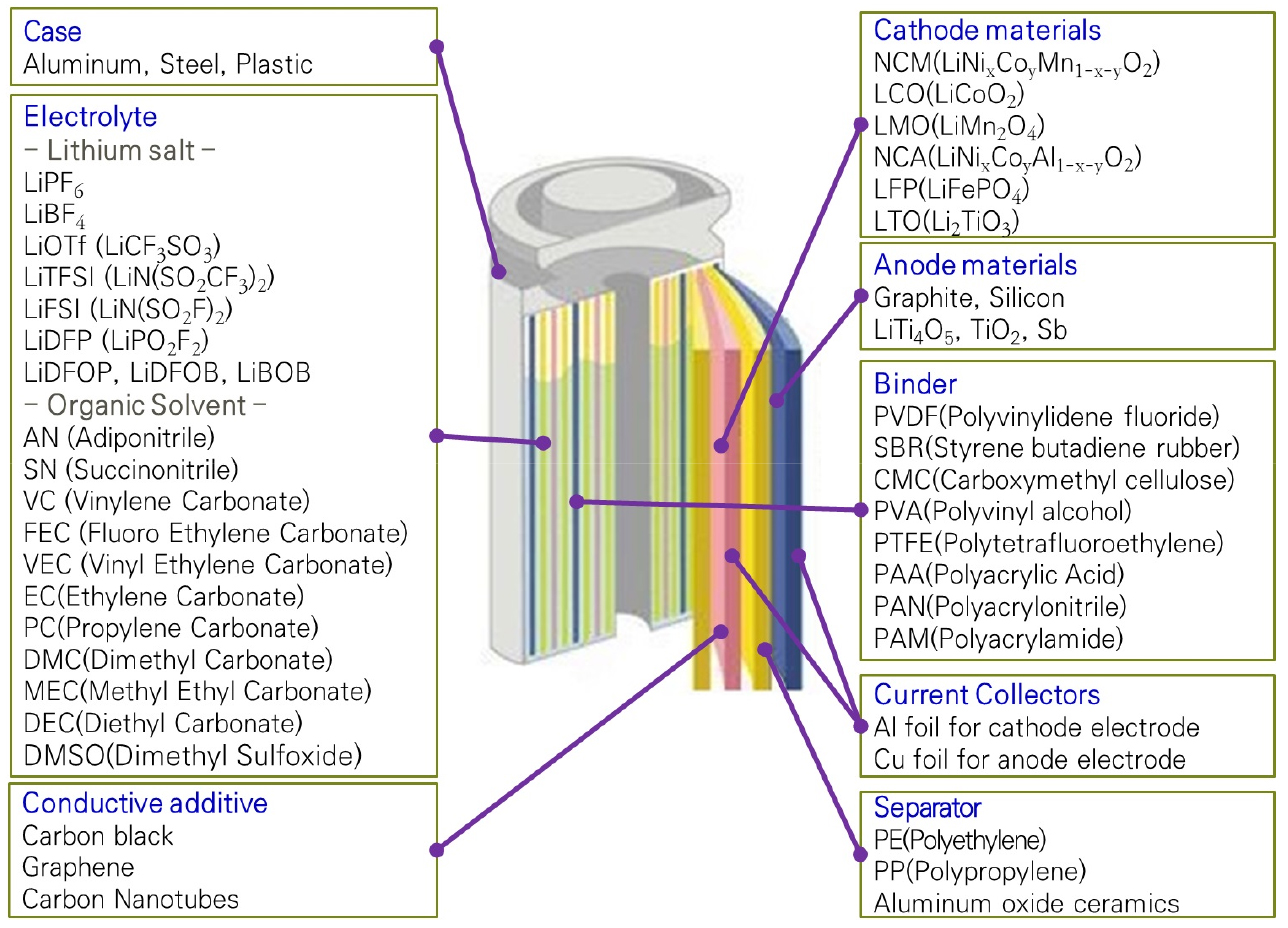
리튬이온배터리 셀은 전기화학적 산화·환원 반응을 통해 화학에너지와 전기에너지 간의 변환을 수행할 수 있는 배터리의 기본 단위이다30). 셀은 양극, 음극, 분리막, 전해질(전해액), 바인더 등으로 구성되며, 형상에 따라 원통형, 각형, 파우치형 등으로 구분할 수 있다30). Fig. 1에는 Yu 등31)이 제시한 물질과 다른 참고문헌에서 제시한 물질들을 종합하여 셀 구성 요소별 물질을 나타내었다.
양극(Cathode)은 리튬이온배터리에서 필수적인 ‘리튬’ 이온의 삽입과 탈리가 일어나는 전극으로, 충전 시에는 리튬이온이 전자를 잃어 산화되고, 방전 시에는 리튬이온이 전자를 얻어 환원되는 전극이다32,33). 양극은 일반적으로 집전체(Current collector)인 알루미늄(Al, Aluminum) 포일(Foil) 위에 양극 활물질(Active material), 도전재(Conductive additive), 바인더(Binder)로 구성된 복합 전극층 구조이다33,34). 양극 활물질은 리튬(Li, Lithium)을 비롯해 니켈(Ni, Nickel), 코발트(Co, Cobalt), 망간(Mn, Manganese), 철(Fe, Iron), 알루미늄 등 다양한 금속 원소의 조합으로 구성될 수 있으며, 이들의 조합에 따라 배터리의 용량과 출력이 결정된다32,33).
음극(Anode)은 충전 시 리튬이온이 전자를 얻어 환원되는 전극이자, 방전 시 리튬이온이 전자를 잃어 산화되는 전극이다35,36). 음극은 일반적으로 집전체인 구리(Cu) 포일 위에 음극 활물질, 도전재, 바인더로 구성된 복합 전극층을 형성한 구조이다34,37). 음극 활물질은 리튬의 저장·방출 속도와 안정성에 영향을 주므로 배터리의 수명, 충전속도, 출력 특성에 중요한 역할을 한다35,38). 음극 활물질로는 흑연이 가장 보편적으로 사용되며, 천연흑연과 인조흑연으로 구분할 수 있다35,39). 최근에는 실리콘(Silicon)이 흑연과 함께 음극재로 사용되고 있다.
활물질이란 배터리의 양극과 음극에서 화학적으로 반응을 일으켜 전기에너지 저장 및 방출에 기여하는 물질을 말하는데34,40), 도전재는 양극활물질과 음극활물질 사이에서 전자 전도 경로를 형성하여 전극의 전기전도성을 보완하는 물질로34,40) 카본블랙(Carbon black), 그래핀(Graphene), 카본나노튜브(Carbon nanotube) 등이 있다. 바인더는 활물질과 도전재를 서로 결착시키고 이들이 집전체에 안정적으로 부착되도록 넣어주는 일종의 접착제 역할을 하는 고분자 물질이다34,41). 바인더는 전극 슬러리의 분산성, 점도, 코팅 균일성 및 건조 후 전극의 접착력에도 영향을 미치므로 전극 제조성과 전지 성능에 중요한 역할을 한다40,42). 바인더는 크게 유기용매계 바인더인 PVDF(Polyvinylidene fluoride)와 수계 바인더인 SBR(Styrene-butadiene rubber), CMC(Carboxymethyl cellulose), PVA(Polyvinyl alcohol) 등으로 구분할 수 있다41,42).
전해질(electrolyte)은 배터리 내부에서 양극과 음극 사이에 리튬 이온 이동이 가능하게 하는 매개체로, 현재는 유기용매 기반의 액체 전해질이 널리 사용되고 있다43,44). 액체 전해질은 일반적으로 LiPF6 등의 리튬염(Lithium salt), 리튬염을 용해하고 이온 이동 매질을 형성하는 유기용매(Organic solvent), 그리고 계면 안정화·수명·안전성 등 전해질 특성을 조절하는 첨가제(Additives)로 구성되며43,45) Fig. 1과 같이 다양한 물질이 사용된다31).
분리막(Separator)은 음극과 양극 사이에 위치한 얇은 다공성 필름 형태의 물질로, 양극과 음극의 물리적 접촉을 차단하여 내부 단락을 방지하면서도 미세 기공을 통해 리튬 이온이 이동할 수 있도록 한다46,47). 분리막은 배터리 안전성 확보를 위해 높은 전기적 절연성, 충분한 기계적 강도, 전해액 젖음성, 전기화학적 안정성 및 열적 안정성이 요구된다46,47). 현재 분리막 소재로는 폴리에틸렌(Polyethylene, PE)과 폴리프로필렌(Polypropylene, PP) 기반의 폴리올레핀계가 널리 사용되고 있다31,46,48).
리튬이온배터리 셀의 주요 구성 요소 및 대략적인 중량 비율을 살펴보면, 양극재는 30%~40%, 음극재는 20%~25%, 전해질(전해액)은 10%~15%, 분리막은 5%~10%, 집전체는 10%~15%, 바인더와 첨가제는 3%~5%, 케이스는 10%~20% 정도를 차지하는 것으로 알려져 있다49,50).
3.2. 폐리튬이온배터리 재활용 공정
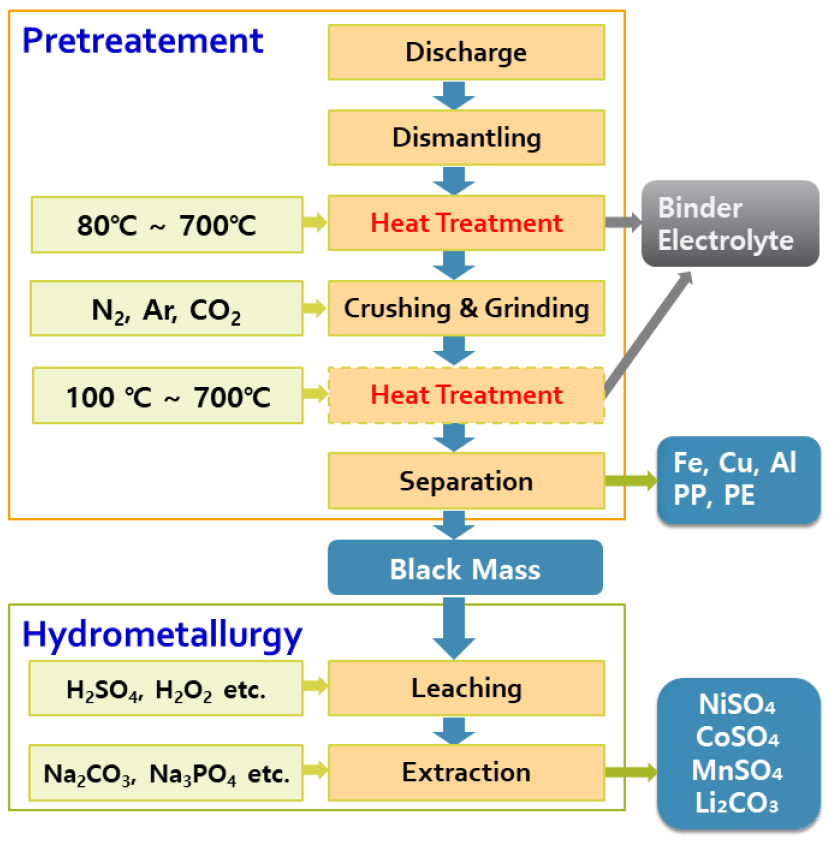
배터리 재활용 공정은 사업장마다 차이가 있다. Kim 등29)은 배터리 재활용 공정의 위험성평가를 위해 재활용 공정을 일반화 했는데, 본 연구에서는 이를 Fig. 2와 같이 좀 더 단순하게 변경하여, 이 공정을 기본으로 위험요인에 대한 분석을 수행하였다. 공정을 보면 전처리 단계는 방전, 분해, 열처리, 파·분쇄, 그리고 분리 공정을 통해 구리, 알루미늄, 철, PP, PE 등을 분리하고 블랙매스를 생산한다. 다만, 열처리는 파·분쇄 후에 수행하는 경우도 있다. 후처리 단계라 할 수 있는 습식제련에서는 블랙매스의 침출(Leaching) 및 추출(Extraction)을 통해 황산니켈(NiSO4), 황산코발트(CoSO4), 황산망간(MnSO4), 탄산리튬(Li2CO3) 등을 생산하는 것으로 되어 있다29,30).
3.2.1. 방전
방전은 폐리튬이온배터리에서 잔류 전기 에너지를 방출하여 후속 분해·파쇄·분쇄 공정의 화재 또는 폭발 위험을 최소화하고 안전성을 확보하기 위한 공정이다51,52,53). 일반적으로 방전 방법에는 염수 등 수계 전해질에 배터리를 침지하여 잔류 전하를 제거하는 습식 또는 전기화학적 방전과, 외부 저항이나 회로 또는 방전장치를 이용하여 전류와 전압을 제어하는 전기적 방전이 있다54,55). 전기화학적 방전은 배터리를 염분 전해질(일반적으로 NaCl 또는 Na2SO4) 수조에 담가 자연스럽게 양·음극 간 전기가 흐르도록 하여 방전하는 방법이고, 전기적 방전은 병렬 저항을 이용하는 방법, 전도성 입자를 이용하는 방법 등이 있다55).
3.2.2. 분해
자동차용 리튬이온배터리의 출력과 용량을 높이기 위해서는 다수의 셀이 필요하기 때문에 셀들을 적층하거나 모아서 배터리 모듈을 만들고, 이를 패키징하여 통합된 배터리 팩을 형성한다. 배터리 팩은 단순히 셀만으로 구성되는 것이 아니라, 셀 간의 연결 부품, 열을 조절하는 열관리시스템(Thermal Management System, TMS), 배터리의 수명/성능/안전을 모니터링하고 조절하는 배터리 관리시스템(Battery Management System, BMS), 구성요소를 보호하는 하우징(Housing) 등을 포함한다31). 따라서 배터리의 물질을 재활용하기 위해서는 이와 같이 조립된 배터리 팩을 기계적으로 분해하여 모듈이나 개별 셀로 분리해야 한다31). 현재 대부분의 기계적 분해 프로세스는 수동 또는 반자동으로 이루어지고 있다56). 다만, 휴대용 리튬이온배터리(휴대전화, 노트북 배터리 등)는 크기가 작기 때문에 사전 분해 없이 직접 파쇄할 수 있다31).
3.2.3. 열처리
열처리는 사업장에 따라서 Fig. 2와 같이 폐배터리의 파·분쇄 전에 수행하거나, 파·분쇄 후에 수행하기도 한다.
셀 또는 모듈을 파·분쇄하기 전에 수행하는 열처리는 안전한 기계적 분쇄를 위한 전처리 과정으로, 이를 통해 배터리 내부의 전해질, 플라스틱 및 기타 유기화합물들을 분해 또는 제거하여 후속 작업에서 발생할 수 있는 위험을 줄일 수 있다52,57). 분쇄 전 열처리의 주요 목적 중 하나는 전해액 제거 또는 회수58)이고, 이 열처리법은 전극재와 집전체 사이의 접착력, 블랙매스의 입도 및 Al/Cu 혼입에도 영향을 주어 이후 분쇄 및 분리/선별 단계에서 블랙매스 수율과 순도를 좌우할 수 있다53,59).
폐리튬이온배터리의 파·분쇄 후 수행하는 열처리는 파쇄물, 전극 조각, 블랙매스 등을 대상으로 하며, 주로 유가금속 회수성과 블랙매스 품질을 높이는 데 목적이 있다. 열처리를 파·분쇄 후에 수행하면 수분과 전해질을 제거하여 분리 효율을 높일 수 있고31,55), 바인더, 전해질, 분리막, 유기물, 탄소계 성분을 제거하거나 변환하여 이후의 습식제련 또는 건식제련의 효율을 높일 수도 있다60,61). 그리고 전극 활물질과 Al/Cu 집전체의 분리성을 향상시키고, 블랙매스 중의 유가금속 농축과 불순물 저감에 기여할 수 있다62). 그러나 과도한 가열은 미분을 만들어 분리 효율을 낮출 수 있다63).
3.2.4. 파·분쇄
폐리튬이온배터리 팩으로부터 분해된 모듈 또는 셀은 부피를 줄이고 재활용 제품을 더 많이 생산하기 위해 파·분쇄 절차를 거쳐 리튬, 니켈 등의 금속 혼합 가루 또는 블랙매스로 만든다31). 파·분쇄 방법은 주로 습식과 건식으로 구분되는데, 습식은 불순물이 많고, 물질의 용해에 따른 소재의 손실, 공정 복잡성 증가 등의 단점이 있어 주로 건식이 사용된다31). 대규모 전처리 공정에서는 높은 효율을 얻기 위해 연속 파쇄(분쇄)가 주로 사용되며 대부분 회전 파쇄(분쇄) 장치가 사용된다31).
3.2.5. 분리
분리 공정에서는 분리막, 양극 및 음극 집전체, 외부 캔 등의 파쇄(분쇄)된 소재를 입자 크기, 밀도, 무게, 자기적 특성 등 다양한 물리적 성질에 따라 분류하고, 블랙매스를 생산한다31,54). 블랙매스는 일반적으로 음극 및 양극 전극의 재료와 일부 알루미늄 및 구리 전류 집전체를 포함한다54). 보통은 배터리 분쇄 후에 체질을 통해 강철 케이스와 같은 큰 조각을 분리하며, 분리막과 같은 저밀도 재료와 알루미늄 또는 구리 포일(foil)과 같은 고밀도 재료는 공압을 이용한 공기 분류기로 분리한다31,54). 그 밖에 물질 입자 간의 전도도 차이를 이용하는 전기적 분리, 전도 특성 차이를 이용하는 와전류 분리, 자석을 이용한 자기적 분리 방법 등을 이용하며, 분리 효율을 높이기 위해 여러 분리 단계를 거치기도 한다31,54).
3.2.6. 습식제련
물리적 전처리를 통해 만들어진 블랙매스는 화학적 정제 공정인 습식제련을 거쳐 흑연, 황산니켈, 황산코발트, 황산망간, 수산화리튬, 탄산리튬 등으로 회수된다. 습식제련은 재활용 공정에서 가장 널리 사용되며, 크게 침출, 추출, 회수 단계로 구성된다56).
침출은 블랙매스를 산성 또는 알칼리성 용액에 용해시켜 유가금속을 이온 형태의 용액 상태로 만드는 과정으로, 수산화나트륨을 이용한 알칼리 침출, 아세트산 및 구연산을 이용한 유기산 침출, 황산 및 질산을 이용한 무기산 침출이 있다29,55). 국내에서는 대부분 무기산 침출을 적용하고 있다.
추출과 회수 단계에서는 침출수에서 금속을 결정화하여 고순도로 분리 및 회수한다55). 이 단계는 용매 추출 방식과 화학적 침전 방식으로 구분되고, 대부분 두 방식을 혼합해서 사용한다55). 용매 추출법은 특정 금속을 추출하기 위해 높은 선택적 화학반응 특성을 가진 용매를 금속 이온 용액에 처리하는 방식으로29), 하나 또는 여러 유기 용매의 혼합물을 추출제로 사용한다64). 화학적 침전법은 다양한 pH 조건에서 침전물의 용해도가 다른 원리를 이용하는데, 침출 용액에 특정 침전제를 첨가하고 용액의 pH를 조절하여 금속 이온과 침전제가 불용성 화합물을 형성하도록 한 후 필터로 여과하여 침전물을 얻는 방식을 이용한다29,55).
4. 재활용 공정의 화재·폭발 위험요인 및 안전관리방안
4.1. 물질 측면의 화재·폭발 위험요인
폐리튬이온배터리 재활용을 위해 셀이나 모듈을 전처리 공정을 통해 블랙매스로 만들기 때문에 먼저 셀 구성물질의 위험성과 블랙매스의 위험성을 파악할 필요가 있다. 또한, 배터리 자체가 화재·폭발 위험이 있으므로 이에 대한 위험요인과 블랙매스를 화학적으로 처리하는 습식공정 취급 물질의 특성도 파악할 필요가 있다. 다음에 이러한 내용을 정리하였다.
4.1.1. 리튬이온배터리 셀 구성 물질
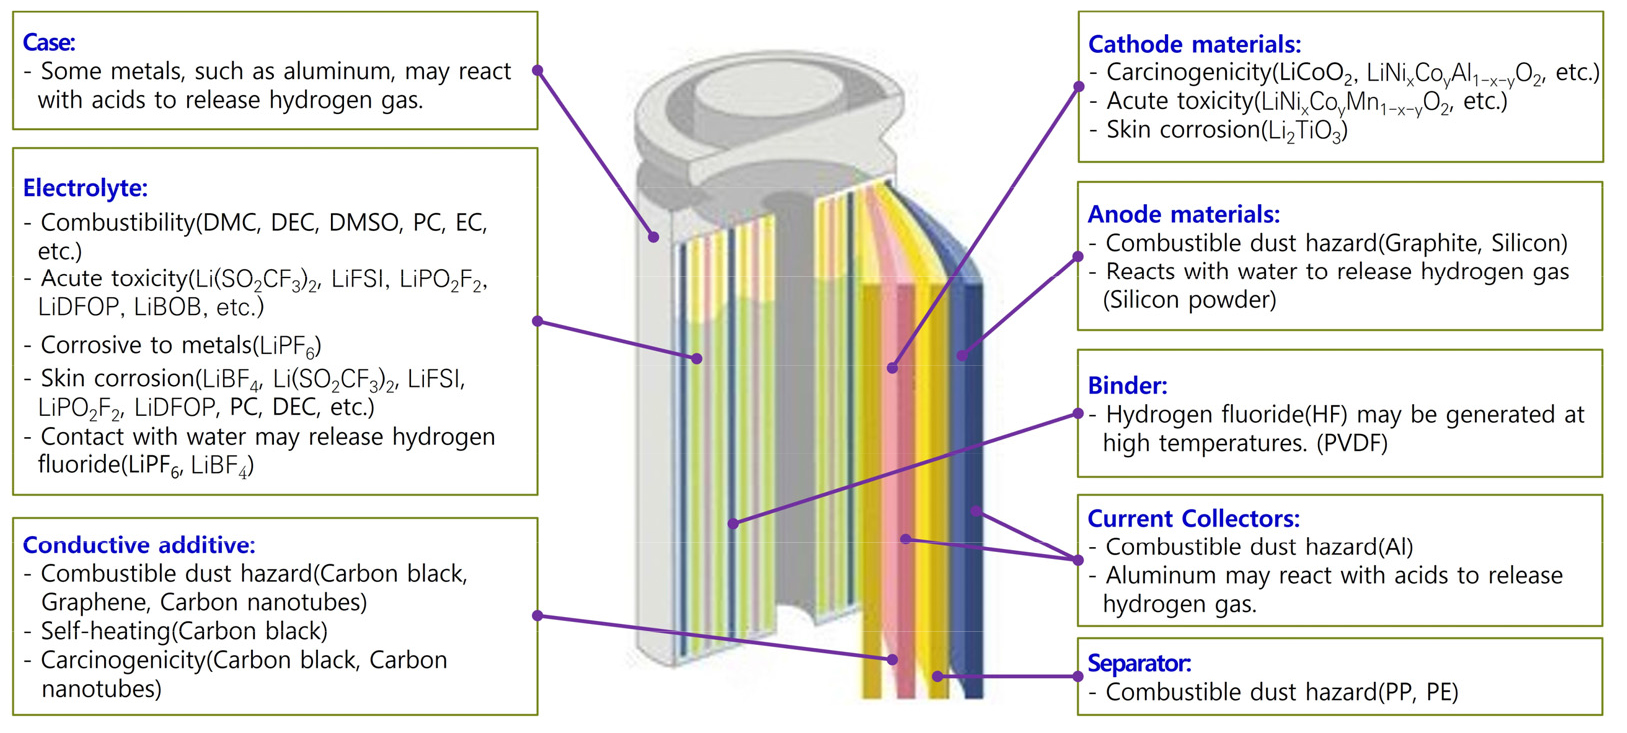
리튬이온배터리 셀 구성요소 중 전해질에는 인화성 물질인 유기용매가 포함되어 있어 전해질이 누출될 경우 화재 위험이 있다. 음극재에는 가연성의 흑연과 실리콘이 포함되어 있는데, 이 물질은 분말상태로 존재할 경우 분진폭발 위험이 있다65,66). 도전재로 사용되는 카본블랙과 그래핀도 가연성으로 분진폭발 위험이 있고, 카본블랙은 자기발열성 물질이다67). 전극으로 사용되는 알루미늄과 분리막으로 사용되는 PP, PE 등의 플라스틱 물질도 분말 상태로 존재하면 분진폭발 위험이 있다67). 음극재로 사용되는 실리콘 분말은 조건에 따라 물과 반응하여 수소를 발생시킬 수 있다68,69). 수소의 최소 점화에너지는 0.02 mJ 이하로 매우 낮아 정전기 방전과 같은 작은 에너지에 의해서도 쉽게 점화될 수 있다70,71).
전해질의 LiPF6가 물과 접촉할 경우에는 반응식 (1~2)와 같이 POF3(Phosphoryl fluoride)와 HF(Hydrogen fluoride)가 발생할 수 있다68,69). 또한, LiPF6는 열에 의해 반응식 (3)과 같이 LiF와 PF5로 분해될 수 있으며, 생성된 PF5는 수분과 반응하여 HF 등의 불소계 물질을 생성할 수 있다68,69). PVDF가 고온에 노출되는 경우에도 HF가 발생할 수 있다62,72). Yang et al.의 연구 결과에서 순수 LiPF6는 수분 함량이 10 ppm 미만인 건조한 불활성 분위기에서 약 90°C까지 비교적 열적으로 안정하였으며, 약 110°C 부근부터 열분해에 의한 질량감소가 확인되었다. 열분해 경로는 반응식 (3)의 단순 해리반응으로, LiF는 고체상으로 잔류하고 PF5는 기체상 생성물로 방출되었다. 반면, 300 ppm의 수분이 존재할 경우 87°C 부근부터 POF3와 HF가 생성되었다73).
HF(CAS No. 7664-39-3)는 금속부식성, 급성 독성(경피), 피부 부식성이 구분1, 급성 독성(흡입)이 구분 2로 분류되는 고독성 및 강부식성 물질 중 하나이다67). 추가로, 전해질에 사용되는 LiBF4(CAS No. 14283-07-9)는 피부 부식성 구분 1로 분류되는 부식성 물질74)인데, 이 물질도 수분과 접촉할 경우 HF를 생성할 수 있다68,69). Fig. 3에는 Fig. 1의 배터리 구성요소별 물질에 대한 MSDS를 참고하여 셀 구성물질의 유해·위험성을 나타내었다.
4.1.2. 리튬이온배터리
리튬이온배터리는 셀 내부에 가연성의 유기 전해액과 충전된 화학에너지가 함께 존재하기 때문에, 일정 조건이 되면 셀 온도 상승, 가스 방출, 화염, 파열, 인접 셀 전이로 이어지는 열폭주(thermal runaway)가 발생할 위험이 있다75,76,77). 예를 들면, 과충전, 내·외부 단락, 보관 중 단락, 기계적 손상(압착, 관통, 충격 등), 외부 가열, 고온 환경 노출, 제조 불량, 노화, BMS 이상 같은 조건에서 촉발될 수 있다78,79,80). 리튬이온배터리 화재가 발생하면 가연성·유해성 가스가 대량 방출될 수 있고, 소화 후 재발화로 이어질 수도 있으며, 열폭주 시 배출되는 공정 발생 가스(off-gas)에는 수소, 일산화탄소, 탄화수소류 등 가연성 성분과 함께 독성 또는 자극성 물질이 포함될 수 있다77,81). 이러한 리튬이온배터리 자체가 갖는 위험 특성은 운송·보관뿐만 아니라 재활용 공정 중 방전, 열처리, 파·분쇄 과정에서 화재·폭발 위험요인으로 작용할 수 있다.
4.1.3. 블랙매스
블랙매스에는 전처리 공정에서 분리되지 않은 일부 금속(알루미늄, 철, 구리 등) 및 플라스틱(PP, PE)과 흑연, 실리콘, 양극재 성분 등이 포함되어 있어 분진폭발, 자기발열(self-heating), 훈소(smoldering), 테르밋 반응(thermite reaction), 가연성 가스의 발생으로 인한 화재·폭발 위험이 있는 것으로 확인된다82,83,84). 이러한 블랙매스의 위험성은 배터리의 파·분쇄, 열처리, 분리 등의 과정에서 발현될 수 있다.
블랙매스의 분진폭발과 관련하여 산업안전보건연구원에서는 국내 4개 사업장의 시료 6종을 대상으로 20 L 분진폭발 시험장치(ANCO Trading Ltd., SPD 2.3)에서 10 kJ(5kJ×2)의 점화기를 이용하여 BS EN 14034-1:2004+A1:2011에 따라 분진폭발시험을 수행한 결과 2종의 시료에서 분진폭발이 발생한 것으로 보고하였다85). 두 시료의 최대 폭발압력은 각각 4.2 bar, 4.5 bar였고, 분진폭발지수(Kst)는 23 bar·m/s, 32 bar·m/s로 나타나 두 시료 모두 “폭발에 의한 위험성이 약하거나 보통인 분진(St1)”에 속하는 것으로 나타났다85). 참고로, 분진의 폭발강도는 Kst를 기준으로 St0부터 St3까지 구분한다. St0(Kst=0)은 표준 시험조건에서 폭발성이 확인되지 않은 분진이며, St1(Kst≤200 bar·m/s)은 폭발강도가 약하거나 보통인 분진, St2(200<Kst≤300 bar·m/s)는 폭발강도가 강한 분진, St3(Kst>300 bar·m/s)은 폭발강도가 매우 강한 분진을 의미한다86,87). 곡물, 석탄, 플라스틱 분진 등이 St1에 해당되는데, St1도 점화원과 충분한 분진운이 형성되면 중대한 폭발사고를 일으킬 수 있으므로 폭발 위험이 없거나 안전한 분진으로 해석해서는 안된다86,87). 따라서 나머지 4종의 시료에서 분진폭발을 확인할 수 없었다고 하더라도 블랙매스는 분진폭발 위험이 있다고 볼 수 있다. Huang 등의 연구에서는 점화원의 에너지가 커질수록 블랙매스의 분진 폭발압력이 상승한다는 결과가 나타났다. 10 kJ의 점화기를 사용했을 때의 최고 폭발압력은 1 bar를 약간 넘는 수준으로 나타났고, 20 kJ의 점화기에서는 6 bar가 넘는 폭발압력이 관찰되었다82).
블랙매스의 자기발열 관련 실험연구에서는 여러 시료에서 자기발열 현상이 발생함을 확인했다83). 자기발열은 내부에 잔류한 활물질과 미세한 금속 가루가 공기 중의 산소 또는 수분과 반응해 스스로 열을 내는 현상이다. 그리고 벌크(bulk) 상태 저장 중 공기와 열이 있는 조건에서는 훈소 화재가 시작될 수 있는 것으로 나타나 호퍼(hopper), 사일로(silo), 포대(big bag), 집진 호퍼 등에 축적된 블랙매스 분말은 잠재적인 발열원이 될 수 있는 것으로 확인되었다83). 따라서 블랙매스는 운반이나 보관 중에도 화재 발생 위험이 있다.
블랙매스의 테르밋 반응 위험성은 사고사례에서 살펴볼 수 있다. 2021년 국내 폐배터리 재활용업체에서 양극재 스크랩 분쇄 중 화재가 발생하였는데, 그 원인을 테르밋 반응에 의한 것으로 추정하였다84). 테르밋 반응은 금속(주로 알루미늄)과 금속산화물 간의 강한 발열성 산화–환원 반응으로, 금속은 금속산화물로부터 산소를 받아 산화되고 금속산화물은 금속 또는 저산화물 형태로 환원되는 반응이다88). 대표적인 테르밋 반응의 기본 반응식은 식 (4)와 같다88,89). 블랙매스에 포함된 양극활물질 LCO(LiCoO2), NCM(LiNixCoyMn1-x-yO2), NCA(LiNixCoyAl1-x-yO2), LMO(LiMnO2) 등은 금속산화물로서 산화제 역할을 할 수 있고, 금속 분말(특히 Al 집전체)은 테르밋 반응의 핵심 환원제로 작용할 수 있다. 특히 알루미늄 전류 집전체와 LiCoO2-Al계 양극활물질의 조합은 실험적 연구에서 조건에 따라 발열 및 용융 반응이 관찰되었다90).
블랙매스 내 잔류 알루미늄, 철 등의 금속성 분진은 물, 습기, 산 또는 알칼리와 접촉할 경우 부식·산화환원 반응에 의해 수소를 발생시킬 수 있다83,91,92). 알루미늄 분진이 물 또는 황산과 반응하거나 철 분진이 황산과 반응하여 수소를 발생시키는 반응식은 식 (5, 6, 7)과 같다79,85,86). 또한, 앞에서 설명한 것처럼 잔류 전해질염인 LiPF6는 수분 또는 열에 의해 LiF와 PF5로 분해되고 PF5의 가수분해를 통해 POF3와 HF를 생성할 수 있다83,93,94,95).
4.1.4. 습식공정 사용 및 생성물질
습식제련을 위한 침출, 추출 및 회수 공정에서 사용 및 취급하는 물질은 Table 2와 같다. Li, Co, Ni, Mn을 침출하는 공정에는 황산, 염산, 질산 등이 사용되고 이때 환원제로 과산화수소가 사용된다. Mn, Co, Ni, Li 등을 추출하기 위해 D2EHPA, Cyanex272, PC88A, NaClO, Na2CO3, Na3PO4, CO2, H2SO4, H3PO4 등이 사용되고29,96), 희석제 또는 개질제로 케로신(Kerosine)과 같은 수소 처리된 경질 정제유가 사용된다. 그리고 화학적 침전을 위해 NaOH, KOH, Na2CO3 등의 물질이 사용된다. 여기서 케로신이나 침전 보조제로 사용되는 에탄올, 아세톤과 같은 물질을 제외하고 대부분 화재·폭발 위험성이 낮은 것으로 확인되었다. 습식공정을 통해 생성된 물질은 MnSO4, CoSO4, NiSO4, Li2CO3 등으로 이들 물질도 화재·폭발 위험성은 크지 않지만, 고온에 노출되면 독성 또는 부식성 가스나 흄을 발생시킬 수 있는 것으로 나타났다.
Table 2.
Chemicals Used in Hydrometallurgical Recycling of Spent Lithium-Ion Batteries
| Process stage | Representative chemicals | References |
| Leaching | H2SO4, HCl, HNO3, H3PO4, H2O2, Na2S2O5, NaHSO3, NaOH, NH3·H2O, (NH4)2SO4 | 97,98,99,100,101) |
| Solvent extraction | D2EHPA, Cyanex 272, PC88A/P507, Cyanex 301, Cyanex 302, TBP, TOA, LIX 84-I, Acorga M5640, Versatic 10 | 99,100,102,103,104,105,106) |
| Extraction auxiliary | Kerosene, n-heptane, iso-octane, toluene, TBP | 99,103,105) |
| Extraction auxiliary / Stripping | NaOH, NH3·H2O, H2SO4, HCl | 99,102,103,107) |
| Precipitation | KOH, NH4OH, Na2CO3, (NH4)2CO3, Na2HPO4, H3PO4, phosphate salts, H2C2O4, (NH4)2C2O4, Na2S, NaClO, (NH4)2S2O8, DMG | 100,101,102,107,108) |
| Precipitation auxiliary | C2H6O (Ethanol), C3H6O (acetone) | 101) |
4.2. 재활용 공정의 화재·폭발 위험요인 및 안전관리방안
앞에 제시한 리튬이온배터리 셀 구성물질의 위험성, 리튬이온배터리 자체의 위험성, 블랙매스의 위험성에 폐리튬이온배터리 재활용 공정의 특성을 반영하여 공정별 유험요인 및 안전관리방안을 작성하였다. 공정별 위험요인을 요약하면 다음과 같고, Table 3에는 각 공정별 주요 위험요인과 안전관리방안을 제시하였다.
Table 3.
Hazards and Safety Management Measures in Spent Lithium-Ion Battery Recycling Processes
4.2.1. 방전
손상된 셀 또는 불량 셀은 방전 중 분리막 손상, 전극 변형, 내부 금속 석출 등으로 인해 전류가 흐를 때 국부 저항 발열이 증가하여 가연성 가스 방출, 안전벤트 개방, 가스 축적, 점화 및 화염으로 이어질 가능성이 높다80,81). 따라서 방전 전 팩 구조, 셀·모듈의 손상 여부, 초기 전압 및 예상 충전 상태(State of Charge)를 확인하고, 방전 종료 전압과 허용 전류, 방전시간을 미리 설정하여 과방전이나 국부 과열을 방지할 필요가 있다52). 또한 손상된 셀의 전기화학적 방전 중에는 밀폐성 저하, 전해액 누설, 부식 및 내부 반응이 더 쉽게 발생할 수 있으며, 전해질에 포함된 LiPF6는 물과 반응하여 반응식 (1)과 같이 HF를 발생시킬 수 있다68,69). 이에 손상, 팽창, 누액 등이 있는 폐리튬이온배터리는 일반 라인에 혼입하지 않고 별도로 선별·격리한 후 저전류 방전 등의 방법을 적용하되, 방전 과정에서 온도를 지속적으로 모니터링하는 것이 필요하다52,53).
폐리튬이온배터리가 목표 전압까지 방전된 후에는 휴지(rest) 과정에서 전압 회복(voltage recovery)이 발생할 수 있으며, 수계 염 용액을 이용한 전기화학적 방전 후에도 전압 회복이 나타날 수 있다109). 따라서 충분한 방전시간을 확보하고 방전 완료 후에는 배터리를 안정화한 뒤 전압 회복 여부를 확인할 필요가 있다52). 특히 방전 완료 여부는 단일 시점의 전압 측정값만으로 판단하지 않고 목표 전압 도달 후 일정 시간 휴지한 뒤 다시 전압을 확인하며, 필요한 경우 추가 방전 또는 격리 절차를 적용하는 것이 바람직하다52,109). 전기적 방전 과정에서는 저항값 선정 오류, 접촉 저항 증가, 접점 불량 또는 케이블 용량 부족 등의 원인으로 과전류와 발열이 발생할 수 있으므로110,111,112,113), 전류 제한, 최종 목표 전압 설정, 접점 저항 관리 및 이상 온도 상승 시 자동 정지 등의 기능을 갖춘 방전 설비를 사용할 필요가 있다113,114).
폐리튬이온배터리는 장시간 방전(prolonged discharge) 후에도 전류가 계속 관찰될 수 있으며115), 물리적 방전을 장시간 지속하면 전압이 0 V 부근에 도달한 이후에도 구리 집전체의 용출 및 재석출이 지속되는 등 내부 손상과 부반응이 계속될 수 있다115). 이러한 현상은 이후 분해 및 파·분쇄 단계에서 단락과 이상 발열 위험을 증가시킬 수 있으므로52), 방전 완료 전압(cutoff voltage)과 최대 방전시간을 설정하여 0 V 이하의 과방전을 방지하고109), 과방전이 의심되거나 이미 과방전된 셀은 별도로 격리·평가한 후 후속 공정에 투입하여야 한다52,109,115).
수계 염 용액을 이용한 전기화학적 침지 방전에서는 전기분해로 발생한 수소 가스가 밀폐공간이나 환기 불량 구간에 축적되어 폭발성 분위기를 형성할 수 있으므로91,116), 국소배기 및 환기 시스템을 설치하여 가스 축적을 방지하고 가스감지장치를 설치한다68,117). 전기화학적 방전 과정에서 전극이나 케이스의 부식이 심해지면 셀 밀폐성이 저하되어 전해액 누출, 내부 오염 및 후속 공정에서의 단락 가능성이 증가할 수 있으므로68,114), 염수 방전 후에는 잔류 염류와 부식성 용액을 제거하기 위한 세정 및 건조 등의 조치를 실시한 뒤 후속 공정에 투입한다110).
4.2.2. 분해
방전 미실시, 불완전 방전 또는 전압 회복으로 폐리튬이온배터리에 에너지가 남아 있는 경우, 팩, 모듈, 버스바(busbar), 커넥터 등을 분리하는 과정에서 공구 접촉, 배선 오조작 또는 단락으로 인해 과전류, 아크 및 국부 발열이 발생할 수 있다118,119,120,121). 따라서 분해 작업 전 배터리의 방전 여부와 전압을 확인하고, 고전압 회로 분리와 단자 절연 등의 안전조치를 실시하며 절연 공구를 사용하여야 한다121,122,123). 또한 분해 과정에서 충격, 압착, 낙하, 관통 및 비틀림 등의 기계적 손상이 발생하면 내부 단락과 열폭주가 유발될 수 있고5,120,124), 케이스, 배관 및 셀 포장재 등의 손상은 전해액 누출 또는 가연성·유해 가스의 방출로 이어질 수 있다120,123,125,126). 이에 팽창, 누액, 변색, 충격 흔적 또는 발열 이력이 있는 배터리는 일반 라인에 바로 투입하지 않고 외관, 전압 및 온도를 확인한 후 별도로 처리하며125,127), 셀 손상이나 이상 셀에 대비해 누액 회수 장비와 비상 격리 용기를 준비하고 위험 징후가 있는 배터리는 정상 배터리와 분리하여 취급할 필요가 있다125,128). 분해 시에는 전용 장비를 사용하여 기계적 손상을 최소화하고 과도한 힘을 피하면서 저하중 부품부터 단계적으로 분해하며5,83,120), 전해액 누출 및 가스 방출에 대비하여 국소배기·환기설비와 가스감지장치를 설치할 필요가 있다120,126).
4.2.3. 분쇄 전 열처리
분쇄 전 열처리 과정에서는 열분해와 부반응으로 셀 내부에 가스가 축적되어 압력이 상승할 수 있으며, 이로 인해 벤트 개방, 케이스 파열 및 화염 분출이 발생할 수 있다57,58,78,129). 따라서 열처리 설비는 셀 벤팅, 케이스 파열 및 화염 분출 가능성을 전제로 압력 해소, 화염 차단 및 폭발 격리 기능을 갖추고 냉각·소화설비를 설치하며, 원격 투입과 감시 방식을 적용하는 것이 바람직하다126,130,131). 또한 가능한 한 밀폐형 또는 반밀폐형 설비로 구성하고, 자동 온도·압력 제어, 이상 온도 감지 및 전 구간 고온부(hot spot) 감시 체계를 갖출 필요가 있다83,126,130).
불충분한 방전으로 리튬이 삽입된 흑연이 가열되면 수소(H2)가 발생하면서 발열을 동반할 수 있고52,57), 니켈 함량이 높은 양극은 고온에서 산소를 방출하여 잔류 전해액이나 탄소와의 반응을 통해 자기발열과 연소를 촉진할 수 있다132,133). 따라서 열처리 전에 배터리의 방전 및 전압 회복 여부를 확인하고, 제조사, 전극 조성, 잔존 에너지, 열화 정도 및 손상 이력 등에 따라 분류하여 혼합 투입을 최소화하는 것이 바람직하다126,128). 열처리 분위기는 공정 목적에 따라 설정하되 산소 존재하에서 급격한 산화·연소가 발생하지 않도록 산소 농도, 수분, 압력 및 배기 유량을 적절히 제어할 필요가 있다60,126,134).
또한 폐리튬이온배터리 내부에서는 분리막(PP/PE)의 수축·용융, SEI(Solid Electrolyte Interphase) 분해, 전해질 분해 및 바인더 열분해 등이 서로 다른 온도 영역에서 순차적 또는 중첩적으로 진행되면서 내부 단락과 열폭주로 이어질 수 있다57,135,136,137). 따라서 누액, 팽창, 충격 또는 손상이 있는 셀은 별도로 격리하거나 소량 단위로 처리하고126,128), 신규 배터리나 출처가 불명확한 배터리는 소량 예비시험을 통해 발열 특성을 확인한 후 본 공정의 조건을 결정하는 것이 필요하다57,138). 열처리는 저속 승온 및 단계별 가열 방식으로 운영하고 승온 속도 제한, 온도 상한, 자동 차단 및 비상 냉각 조건 등을 설정한다136,139).
4.1.1에서 언급한 것처럼, 폐리튬이온배터리를 가열하면 전해질에 포함된 LiPF6로부터 반응식 (1, 2, 3)과 같이 POF3와 HF 등의 불소계 물질이 생성될 수 있고68,69), PVDF와 같은 바인더의 불소 성분도 HF 가스로 전환될 수 있다57,62,72,93). 따라서 열처리 전 보관·투입 구역에서 습도와 누액을 관리하고, 열처리 중에는 HF, CO 및 휘발성 유기화합물(Volatile Organic Compounds, VOC) 등 주요 가연성·유해 가스를 모니터링할 필요가 있다62,126,128). 또한 가연성·유해 가스 발생에 대비하여 습식 스크러버 또는 알칼리 세정, 활성탄 흡착 등을 포함한 적절한 배기·정화 시스템을 선정하여 설치하고, 덕트와 배관에는 내식성 재질을 사용한다62,72,81).
4.2.4. 분쇄 후 열처리
폐리튬이온배터리 분쇄물(분말)의 열처리 공정에서는 4.1.3에서 언급한 것과 같은 분진폭발, 자기발열 및 훈소의 위험을 갖는다82,83). 따라서 블랙매스와 같은 분쇄물의 체류시간을 단축하고 온도를 지속적으로 모니터링하여 자기발열과 훈소 위험을 관리할 필요가 있다83). 또한 분쇄물에 남아 있는 전해액의 휘발·분해와 전도성 염, 바인더 및 분리막의 열분해에 의해 가연성 증기, 산소 함유 탄화수소 및 탄화수소 등이 방출되어 화재·폭발로 이어질 수 있으므로60,140), 열처리 설비는 가능한 한 밀폐형으로 구성하고 질소 또는 아르곤 등의 불활성 분위기를 유지하면서 산소 농도 관리, 이상 온도 감지, 연속 가스 모니터링 및 배기가 가능하도록 할 필요가 있다60,83,126,134).
분쇄물을 가열할 경우 전해질에 포함되어 있던 LiPF6로부터 반응식 (2), (3)과 같이 POF3와 HF 등의 불소계 물질이 생성될 수 있으며68,69), PVDF와 같은 바인더의 불소 성분도 HF 가스로 전환될 수 있다62,72). 이에 HF 등의 산성가스 및 VOC를 적절히 제거하기 위해 습식 스크러버 또는 알칼리 세정, 활성탄 흡착 등을 포함한 배기·정화 시스템을 설치한다60,62,72,126).
4.2.5. 파·분쇄 및 분리
방전 미실시, 불완전 방전 또는 전압 회복으로 폐리튬이온배터리에 에너지가 남아 있는 경우, 파·분쇄 과정에서 분리막이 손상되거나 양극과 음극이 직접 접촉하여 내부 단락이 발생할 수 있으며, 이로 인해 급격한 발열, 가스 발생, 연기 및 화염으로 이어질 수 있다52,57,118,119,123). 따라서 잔존 에너지에 의한 내부 단락과 열폭주 위험을 줄이기 위해 사전 방전, 전압 확인, 손상 셀 선별 및 모듈 분리를 수행하여야 한다52,53,57). 또한 셀이 파손되면 전해액이 누출·증발하고 전해질과 전극의 반응이 중첩되면서 가연성 증기와 가스가 발생할 수 있으므로53,57,123), 파·분쇄 공정을 가능한 한 밀폐화하고 국소배기 및 환기장치를 설치하며 가스 모니터링과 점화원 관리를 병행하고57,123), 발생한 가스는 적절하게 처리하여야 한다57).
파·분쇄 과정에서 발생하는 마찰열이나 스파크는 전해질을 점화시킬 수 있으며, 파·분쇄기의 과열로 인한 화재 위험도 존재한다53,123). 이에 기계적 충격과 마찰로 인한 발열 및 점화를 방지하기 위해 단계적으로 원료를 투입하고, 질소나 아르곤 등을 이용하여 불활성화하며, 과부하 방지와 설비 온도 감시를 실시하고 비정상 발열이 감지될 경우 즉시 정지할 수 있는 시스템을 구축할 필요가 있다53,123).
파·분쇄 및 분리 과정에서 생성되는 블랙매스와 미세 금속분말은 4.1.3과 같이 분진폭발, 자기발열, 훈소 및 테르밋 반응의 위험을 갖는다53,57,82,83,141). 따라서 블랙매스와 금속 미분의 축적을 방지하고 가능한 한 밀폐 이송을 적용하며, 설비의 접지·본딩, 공정 특성에 따라 수분 및 습기의 유입을 방지하는 등의 조치를 실시한다82,83,130,131,142). 건식 분리 라인은 가능한 한 밀폐형 또는 폐쇄형 이송 구조로 설계하고 접지·본딩을 실시하며, 분진 누출 가능 지점에는 국소배기와 집진설비를 설치하여야 한다142). 또한 최종 분리된 블랙매스는 대량 적재를 최소화하고 낮은 층고로 보관하면서 온도를 모니터링하여 자기발열 및 훈소 위험을 관리하고83), 습식제련 공정으로 공급되는 블랙매스의 저장·투입 구간에 대해서도 화재 위험을 별도로 관리할 필요가 있다83,141).
4.2.6. 습식제련
블랙매스 침출 과정에서는 황산과 과산화수소의 주입 방식 등 운전조건의 변화에 따라 발열이 발생하거나 공정이 불안정해져 제어 불량에 의한 문제가 발생할 수 있다141,143,144). 따라서 침출 공정에서는 반응제 주입속도, 온도, 고액비 및 산화·환원 조건을 적절하게 제어하고, 산과 환원제는 일괄 투입하기보다 정량 주입방식으로 관리할 필요가 있다143,144). 또한 반응기 내부의 온도, pH 및 산화·환원 조건을 연속적으로 감시하고, 이상 온도 상승이 발생할 경우 반응제 주입을 즉시 차단할 수 있는 시스템을 갖추어야 한다141,143,144).
블랙매스 내에 금속성 물질이나 반응성 성분이 남아 있을 경우 황산 등의 산성 수용액과 접촉하는 과정에서 반응식 (5, 6, 7)과 같이 수소 가스가 발생할 수 있다83,141). 이러한 수소가 침출조 상부공간이나 저장조, 배기 라인 등에 축적될 경우 화재·폭발 위험으로 이어질 수 있으므로, 해당 구간에 충분한 환기와 가스 감시를 적용하고 수소 발생 가능 지역에는 방폭 설비의 적용을 검토하여야 한다141).
4.3. 설비 및 관리적 측면의 안전관리방안
폐리튬이온배터리 재활용 공정의 안전성을 확보하기 위해서는 앞서 설명한 개별 공정의 위험요인에 대한 관리뿐만 아니라 설비의 건전성 확보, 화재·폭발 예방 및 보호설비의 적용, 분진 및 점화원 관리, 원료와 공정조건의 변경관리, 블랙매스의 안전한 저장, 비상대응 등을 포함한 종합적인 설비·관리적 안전관리체계를 구축할 필요가 있다.
우선 설비와 배관은 취급 물질의 종류, 농도, 온도 등 실제 운전조건을 고려하여 적합한 소재를 사용하고97), 설비의 건전성이 지속적으로 유지될 수 있도록 정기적인 시스템 점검 및 검사를 수행하여야 한다141). 특히 파·분쇄기, 열처리기, 분리기, 집진기 등과 같은 밀폐 또는 반밀폐 설비에는 물질특성, 설비구조, 운전조건 등을 반영한 위험성평가 결과에 따라 자동소화설비, 폭발방산, 폭발억제, 폭발격리, 역화방지기 및 불활성화 등의 폭발보호·예방 설계를 적용하고, 덕트와 집진기 사이에서 폭발이 전파되지 않도록 흡입·배출 계통에 적절한 격리대책을 포함하여야 한다130,131,142,145).
파·분쇄기, 열처리기, 분리기 및 집진기와 같이 블랙매스나 미세 분진이 축적될 수 있는 설비는 자기발열과 훈소로 이어질 가능성이 있으므로 온도 모니터링을 통해 이상 발열을 조기에 감지할 필요가 있다83). 아울러 설비 내부와 주변에 가연성 분진이 축적되지 않도록 내부 청소 주기와 방법 등에 관한 절차를 수립·운영하여야 한다142). 청소절차에는 청소주기와 청소방법을 구체적으로 정하여 블랙매스 등의 가연성 분진이 설비 외부, 덕트, 컨베이어 하부, 집진기 내부, 바닥, 보 및 케이블 트레이 등에 퇴적되지 않도록 관리하고, 압축공기 분사와 같이 퇴적된 분진을 다시 비산시켜 가연성 분진운을 형성할 가능성이 있는 청소방법은 제한하여야 한다142). 또한 충격·마찰에 의한 스파크, 전기적 점화원, 정전기, 고온 표면 및 베어링 과열 등의 점화원을 감지 또는 예방하기 위하여 온도 감시, 이물질 제거, 스파크 감지, 접지·본딩 및 정전기 관리와 함께 방폭형 전기·기계설비의 적용을 검토할 필요가 있다142).
설비의 안정적인 운영을 위해서는 공정 이상 상태를 작업자가 조기에 인지하고 적절하게 대응할 수 있는 관리체계도 함께 마련되어야 한다. 작업자가 분진 누출, 집진기 이상, 저장 중 온도상승, 수분 유입, 가스 감지기 경보 및 훈소 징후 등을 인지하고 대응할 수 있도록 표준작업절차, 비상대응절차 및 정비절차 등을 갖추고 이에 대한 교육훈련을 실시하여야 한다142). 또한 폐리튬이온배터리 팩은 입고 단계부터 제조사, 모델, 셀 화학계, 팩·모듈 구성, BMS 로그, 충·방전 이력, 사고·침수·수리 이력 및 보관 조건 등을 확인하는 이력 기반 추적관리 체계를 구축할 필요가 있다122,127). 이는 서로 다른 특성의 배터리가 혼입되거나 이력이 확인되지 않은 배터리가 후속 공정에 투입됨으로써 발생할 수 있는 불확실성을 줄이는 데 중요하다.
한편 공정 원료인 폐리튬이온배터리의 종류, 방전상태, 열처리 여부, 파·분쇄 조건 및 분리 효율이 변화하면 최종적으로 생성되는 블랙매스의 조성과 위험성도 달라질 수 있으므로, 원료 또는 운전조건이 변경되는 경우에는 위험성평가를 다시 수행하고 필요한 경우 분진폭발특성 자료를 갱신하여야 한다82,83,142). 특히 블랙매스와 집진기에서 회수된 집진분은 저장 과정에서도 자기발열과 훈소 등의 위험이 지속될 수 있으므로 건조하고 적절하게 환기가 이루어지는 장소에 보관하고, 대량 또는 장기간 적재를 피하면서 저장 높이, 저장량 및 체류시간을 제한하여야 한다83,141). 또한 저장 중 온도상승 여부를 연속 또는 주기적으로 감시하는 것이 필요하다83,141). 블랙매스 보관장소에는 외부로부터의 수분 유입을 방지하고, 누수, 결로 또는 세척수 유입 등으로 블랙매스나 미세 금속분이 수분과 접촉할 가능성이 있는 구역에는 별도의 방지대책을 마련하여야 한다60,83). 이와 함께 공정 특성에 따라 H2, CO, 휘발성 유기화합물 및 HF 등의 발생 가능성을 고려하여 필요한 경우 가스 감지, 환기 및 배출가스 처리설비를 적용하여야 한다60,83).
비상대응체계는 화재 발생 시 단순히 소화설비를 작동하는 수준에 한정하지 않고, 사고 확대와 재발화를 방지할 수 있도록 공정 정지, 불활성가스 치환, 공정 발생 가스(off-gas)의 차단, 독성 가스에 대한 대응, 오염수 및 세정액의 관리, 발열물의 격리와 재발화 감시까지 포함하여 수립할 필요가 있다62,126,131). 이와 같은 설비적·관리적 안전조치는 개별적으로 적용하기보다 공정운전, 설비상태, 원료특성, 저장조건 및 비상대응을 상호 연계하여 관리할 때 폐리튬이온배터리 재활용 공정의 화재·폭발 위험을 보다 효과적으로 저감할 수 있다.
5. 고찰 및 향후 과제
폐리튬이온배터리 재활용 공정에서는 각 공정별로 독립적인 위험도 있지만 전단에서 제거되지 않은 잔존 에너지, 전해액, 금속, 반응성 물질이 후단에서 단락, 가스 발생, 분진폭발, 수소 발생 등 다른 형태의 위험으로 전환될 수 있다. 또한 배터리 구성물질의 위험성과 배터리 자체의 위험성 및 공정의 특성이 합쳐져 또 다른 위험요인이 되기도 한다. 따라서 폐리튬이온배터리 재활용 공정의 안전 확보를 위해서는 개별 공정의 위험요인에 대한 단편적인 안전대책보다 공정 간 위험의 전이와 상호작용을 고려한 통합적인 관리가 필요하다. 특히 배터리의 잔존 에너지와 손상 상태는 후속 분해 및 파·분쇄 공정의 화재·열폭주 위험에 영향을 미치고, 열처리와 파·분쇄 과정에서 발생하는 가연성 가스와 블랙매스는 각각 가스·분진의 화재·폭발, 자기발열 및 훈소로 위험 형태가 변화할 수 있다. 또한 습식제련 단계에서는 분리 공정에서 분류되지 않은 잔류 금속과 산의 반응에 의한 수소 발생, 화학물질 주입에 따른 발열 및 부식·누출 등 화학 공정의 위험으로 전환된다.
이와 같은 특성을 고려한 안전관리 흐름은 “잔존 에너지 제거·확인 → 이상 배터리 선별·격리 → 공정의 열·가스·압력 관리 → 공정의 점화원 및 분진 관리 → 블랙매스의 자기발열 및 분진폭발 관리 → 습식제련의 이상반응·수소·부식 관리”로 이어진다. 따라서 폐리튬이온배터리의 입고·선별에서부터 방전, 분해, 열처리, 파·분쇄 및 분리, 블랙매스의 저장 및 습식제련에 이르기까지 위험을 연속적으로 관리하고, 주요 공정 변수의 실시간 감시와 이상 상태에서의 자동 차단·격리 기능을 확보하는 것이 중요하다. 그러나 국내 대부분의 재활용 사업장은 사업을 수행한지 오랜 기간이 지나지 않았기 때문에 공정이 불안정하고 관련 경험과 지식 축적도 아직은 미흡한 수준이다. 또한, 새로운 공정 도입에 따른 공정 변경이 빈번한 편이며, 건식 제련, 유기산 및 알칼리 침출 등 관련 신기술의 개발 또는 상용화가 추진되고 있다. 이에 따라 취급 화학물질과 공정별 위험요인을 충분히 파악하지 못하고, 작업 절차서에는 안전 관련 내용이 충분히 반영되어 있지 않을 수 있다. 이러한 상황에서 신규 폐배터리 재활용 사업장은 계속해서 설립되고 있어 사고 발생 가능성은 여전히 크다.
따라서 사업장에서는 정기적으로 위험성평가를 수행하고 철저한 변경 관리, 교육·훈련을 통해 위험요인을 지속적으로 제거 및 개선하고 직원들 간에 운영 노하우를 공유할 필요가 있다. 그리고 정비보수 작업을 포함한 작업 표준서 및 절차서를 지속적으로 개선하여 적용할 필요가 있다. 가능하면 타 사업장 사례를 공유할 수 있는 기회를 마련하고 작업자 개인에게는 내화학 장갑 및 작업복, 절연 보호구, 호흡보호구 등 적절한 보호구를 지급하고 착용하도록 해야 한다. 설비 유지보수 인원에 대해서는 HF 노출을 고려한 보호구를 지급하고, 비상세척 설비를 제공할 필요가 있다. 이외에도 향후 다음과 같은 과제의 해결 및 사업장 지원방안을 마련할 필요가 있다.
첫 번째로 기존에 발생한 사고의 원인을 파악하고 그에 대한 안전대책 수립을 위한 연구를 수행할 필요가 있다. 서론에 제시한 것처럼 폐리튬이온배터리 재활용 공장에서 다수의 화재가 발생한 것을 확인할 수 있었지만, 그 원인을 상세하게 조사하고 분석한 보고서나 논문은 찾아보기 어려웠다. 추가로, 재활용 공정 외에 리튬이온배터리의 운반 및 보관 과정에서도 여러 건의 사고가 발생한 것으로 나타나 이에 대한 연구도 필요한 것으로 판단된다.
두 번째로 폐리튬이온배터리 재활용 공정의 안전을 확보하기 위해서는 화재·폭발 위험요인뿐만 아니라 물질의 유해성에도 주의를 기울일 필요가 있다. 앞서 언급한 것처럼 양극재 구성 물질 중 일부는 발암성, 급성독성, 피부부식성, 눈자극성 등의 유해성이 있는 것으로 확인되었다. 도전재 구성 물질 중 카본나노튜브는 발암성, 피부과민성 등의 유해성이 있다. 습식제련 공정에서 취급하거나 생성되는 물질에서도 여러 유해성이 확인되었다. 또한, 재활용 공정 중에 발생할 수 있는 HF와 같은 물질도 인체에 매우 유해한 물질이므로 이들 물질의 작업자 노출을 줄이고 관련 재해 예방을 위한 연구와 노력이 필요하다.
세 번째로 폐리튬이온배터리 재활용 시설이나 설비에 대한 안전기준 마련을 위한 연구가 필요하다. 국내의 폐리튬이온배터리 재활용 관련 법 중에서 폐기물관리법 시행규칙에서는 전기자동차의 폐배터리 재활용에 관한 기준을 정하고 있고, 전자제품등자원순환법은 전기자동차 폐배터리를 분리 및 보관하면서 준수하여야 하는 세부 사항을 정하고 있지만, 폐배터리 재활용 시설이나 설비에 대한 기준이 마련되어 있지 않다. 따라서 전처리나 습식제련 공정과 같이 관련 기술이 비교적 정형화되어 있는 공정부터 우선적으로 안전기준을 마련하여 사업장에서 적용하도록 할 필요가 있다.
네 번째로 재활용 공정에서의 사고 예방과 함께 화재·폭발사고 발생 시에 필요한 비상대응방안을 마련할 필요가 있다. 비상대응 측면에서는 일반 화재 대응뿐 아니라 열폭주, 폭발압, 독성가스 누출, HF 노출을 가정한 시나리오를 마련해야 한다. HF 노출 가능성이 있는 구역에는 비상세척 설비, 중화제 등 응급처치 자원, 가스 누출에 따른 대피기준을 마련해야 한다. 리튬이온배터리 열폭주 배출가스는 가연성과 독성을 동시에 가지므로, 단순 소화 중심이 아니라 환기, 격리, 대피, 노출관리까지 포함한 통합 비상계획이 필요하다81,126).
마지막으로 폐리튬이온배터리 재활용을 위한 물리적 전처리 공정에 대해서 주기적으로 안전을 확인할 수 있는 제도를 마련할 필요가 있다. 습식제련 공정은 황산, 염산 등의 위험물을 사용하기 때문에 대부분 산업안전보건법 제44조에 따른 공정안전관리(Process Safety Management, PSM) 대상에 해당되어 이행상태평가 등을 통해 주기적으로 정부의 점검을 받는다. 반면에 전처리 공정은 화재·폭발 위험요인이 습식제련 공정보다 더 많고 사고도 빈번하게 발생하고 있지만, 산업안전보건법 제42조에 따른 유해위험방지계획서 작성 및 제출 대상이어서 설비를 설치·이전하거나 주요 구조 부분을 변경하는 경우에 한해서 안전보건공단이 1회성 심사를 실시하고, 그 이후에는 별도의 점검 없이 사업장 자체적으로 관리하도록 되어 있다. 따라서 설치나 이전 후에 공정 및 설비에 대한 안전조치가 적절하게 이행되고 있는지를 확인할 수 있는 제도적 방안을 마련할 필요가 있다.
6. 요약 및 결론
본 연구에서는 폐리튬이온배터리 재활용 공정의 사고를 예방하기 위해서 배터리 자체의 위험요인 및 구성물질의 위험요인, 블랙매스의 위험요인, 재활용 공정 취급 물질의 위험요인과 사고사례 등을 바탕으로 폐리튬이온배터리 재활용 공정에서의 화재·폭발 위험요인을 전처리와 습식제련 공정으로 구분하여 조사·분석하고 이에 대한 안전관리방안을 제안하였다.
전처리는 방전, 분해, 열처리, 파·분쇄, 분리 공정으로 구분하였다. 전기화학적 방전에서는 수용액 전기 분해에 의한 수소 가스 발생, 염수에 의한 케이스 및 전극 부식, 전해질 물질의 가수분해에 의한 HF 발생 등이 위험요인으로 분석되었고, 전기식 방전에서는 전기적 이상 또는 발열과 과방전에 의한 위험 등이 확인되었다. 분해 공정에서는 배터리의 잔존 에너지, 전압 회복, 기계적 손상, 전해액 누출 등에 의한 위험이 확인되었다. 셀 또는 모듈의 분쇄 전에 수행하는 열처리의 경우에는 벤트 개방, 케이스 파열에 의한 화재 위험과 전해질 열분해에 의한 HF 발생에 따른 위험, 불충분한 방전으로 인한 단락 및 수소 발생 등의 위험이 확인되었고, 분쇄 후 열처리에서는 블랙매스와 금속 미분의 자기발열, 훈소, 분진폭발, 가연성 가스 방출에 따른 화재·폭발 위험이 확인되었다. 파·분쇄 공정에서는 잔존 에너지에 의한 위험과 가연성 전해액, 가연성 증기 및 가스 발생에 따른 위험, 블랙매스의 분진폭발, 자기발열, 훈소, 테르밋 반응 등에 의한 위험이 확인되었다. 분리 공정에서는 주로 블랙매스에 의한 위험이 확인되었다. 습식제련 공정에서는 황산, 과산화수소 등의 반응에 따른 공정 위험과 산과 금속 반응에 의한 수소 발생 위험 등이 확인되었다. 그리고 이와 같은 위험요인에 대해 각 공정별 안전관리방안과 설비 측면의 안전관리방안을 제시하였다. 또한 현재 계속해서 폐리튬이온배터리 재활용 위한 연구와 신기술 개발이 진행되고 있기 때문에 추가로 발생할 수 있는 문제점 해결을 위해 사고분석, 물질의 유해성 확인, 안전기준 마련, 사고 발생 시 비상대응, 지속적 공정 안전 확인 등의 과제 수행을 제안하였다.
이러한 연구결과는 폐리튬이온배터리 재활용 공정의 위험요인 및 안전관리방안을 체계적으로 제시하고 있고, 향후 필요 과제를 포함하고 있어 관련 사업장의 안전확보 및 향후 연구방향 설정에 도움이 될 수 있을 것으로 판단된다. 그러나 문헌 분석을 중심으로 연구를 수행하였기 때문에 현장의 문제점을 모두 반영하지 못했을 수 있으며, 현재 국내에서 운영되고 있는 주요 공정을 연구 대상으로 선정하였기 때문에 연구범위에 포함되지 않은 공정에 대해서는 추가 연구를 통해 보완할 필요가 있다.