

1. 서 론
2. 아연 함유 산업부산물의 특성
2.1. 전기로 제강분진(EAFD)의 특성과 침출 거동
2.2. 소광분진(ZSD)의 특성과 침출 거동
2.3. 아연페라이트(ZF)의 특성과 침출 거동
2.4. 반응속도론 관점에서 시사점
3. 습식 침출 공정의 반응 메커니즘
3.1. 산성 침출 공정의 반응 메커니즘
3.2. 알칼리 침출 공정의 반응 메커니즘
3.3. 특수 침출계와 복합 공정의 반응 메커니즘
3.4. 반응 메커니즘과 속도론의 상관 관계
4. 침출 반응속도론 이론과 모델
4.1. 균일 반응속도식, 수축핵 모델(SCM) 및 핵생성-성장모델(JMAK)
4.2. 수축 입자 모델(Shrinking particle, SPM) 및 확장 모델
4.3. 반응속도 상수, 반응차수, 활성화에너지
4.4. 본 논문에서의 해석 기준
5. 아연 함유 산업부산물 침출 반응속도론 연구 동향
5.1. 산성 침출계 연구 동향
5.2. 알칼리 침출계 연구 동향
5.3. 유기산 및 특수 침출계 연구 동향
5.4. ZF 및 난용 결정상 중심 연구 동향
5.5. 연구 동향의 종합적 해석
6. 결 론
1. 서 론
아연 함유 산업부산물은 제강, 비철 제련, 표면처리 공정에서 필연적으로 발생하는 고체상 부산물로서 대표적으로 전기로 분진(Electric Arc Furnace Dust, 이후 EAFD라 함), 아연 제련 공정의 침출 잔사, 자로사이트(Jarosite) 및 아연 소광 분진(Zinc Smelting Dust, 이후 ZSD라 함) 등이 있다. 이들 부산물은 아연, 철, 납, 카드뮴 등 유가 금속과 유해 금속을 동시에 함유하므로 적절한 관리가 이루어지지 않을 경우에는 중금속 용출, 대기오염, 매립 부담 증가와 같은 환경 문제를 유발할 수 있다. 반대로 부산물 내 아연 함량이 높은 경우에는 이를 회수함으로써 일차 자원 채굴을 대체할 수 있는 유망한 2차 아연 자원으로 활용할 수 있다1,2,3,4,5,6). Table 1에 아연 함유 산업부산물의 주요 종류, 발생 공정, 대표 조성 및 아연 존재 상에 대하여 정리하였으며, 이를 통해 EAFD와 ZSD가 모두 중요한 2차 아연 자원이지만 철 함량과 아연의 존재 상에서 뚜렷한 차이를 보임을 확인할 수 있다.
Table 1.
Main types of zinc-containing industrial by-products, their typical compositions, and coverage in the present kinetic review
| Industrial source | Main generating process | Typical composition | Main phases |
|
Electric arc furnace dust (EAFD)2,3,4,5,6,25,26,27,28) |
Electric arc steelmaking (scrap including galvanized steel) |
• Zn 5~40 wt% • Fe 20~50 wt% • Pb and Cl at a few wt% |
ZnO, ZnFe2O4, Fe3O4 related oxides |
|
Zinc smelting dust (ZSD)1,25,33,34) |
Zinc roasting/smelting, high-temperature volatilization-condensation processes |
• Zn 20~60 wt% • Fe 0~20 wt% • Pb and Cl present |
ZnO, ZnSO4, partially ZnFe2O4, Zn chlorides |
|
Zinc plant leach residue17,21,22) |
Purification / leaching stages in electrolytic zinc plants |
• Zn 10~30 wt% • Fe 20~40 wt% • Pb, Cd, Ca, Si coexisting |
Mixed Zn oxides, Zn sulfates/ferrites /silicates |
| Jarosite-type residue |
Iron removal steps in sulfuric acid leaching circuits |
• Zn 3~15 wt% • Fe 20–40 wt% • high sulfate • Na/K present |
Jarosite, goethite, residual Zn-bearing phases |
|
Other Zn-bearing slags and sludges27) |
Galvanizing, steel, nonferrous metallurgical and surface treatment processes |
• Highly variable depending on process |
ZnO, ZnFe2O4, Zn silicates, others |
아연 함유 산업부산물을 대상으로 하는 재자원화 기술 중 습식 침출(Hydrometallurgical Leaching) 공정은 비교적 낮은 온도에서 운전이 가능하고, 공정 제어가 용이하고, 선택적 용출을 통해 특정 금속만을 우선적으로 회수할 수 있다는 장점을 가진다. 이러한 이유로 황산·염산·질산 등 무기산, 알칼리 용액, 고이온강도 염화물 용액 등을 이용한 다양한 침출 공정이 제안되었으며, 다양한 공정 변수(온도, 산 농도, 액·고 비, 교반 속도, 입도 등) 최적화를 통해 높은 아연 회수율을 달성하려는 연구가 활발히 수행되었다7,8,9,10,11,12,13,14,15,16).
그러나 동일한 조성의 부산물을 대상으로 하더라도 침출 공정의 운전 조건, 전처리 유무, 용액 조성에 따라 반응 속도와 지배 단계가 크게 달라질 수 있다. 실제 산업부산물은 입도 분포가 넓고 다공성이며, 여러 광물상과 불순물이 공존하는 경우가 많아 이론적 모델에서 가정하는 이상적인 단일 입자·균질 조성 조건과는 거리가 크다.
이러한 비균질성과 다성분성 때문에 실험 결과를 해석하고 적절한 반응속도론 모델을 선택하는 과정에서 연구자마다 상이한 결론을 제시하거나, 동일한 시스템에 대해서도 서로 다른 지배 단계를 주장하는 사례가 반복적으로 보고되고 있다17,18,19,20,21,22,23,24). 특히 전통적으로 널리 사용되어 온 수축핵 모델(Shrinking core model, 이후 SCM라 함)이나 수축입자–핵 모델(Shrinking particle–Shrinking core model, SP‑SCM)은 구형 입자, 균일 조성, 일정한 반응 계수 등을 전제로 하기 때문에 실제 산업부산물에 그대로 적용할 경우 모델과 실험 데이터 사이에 의미 있는 괴리가 발생하기 쉽다.
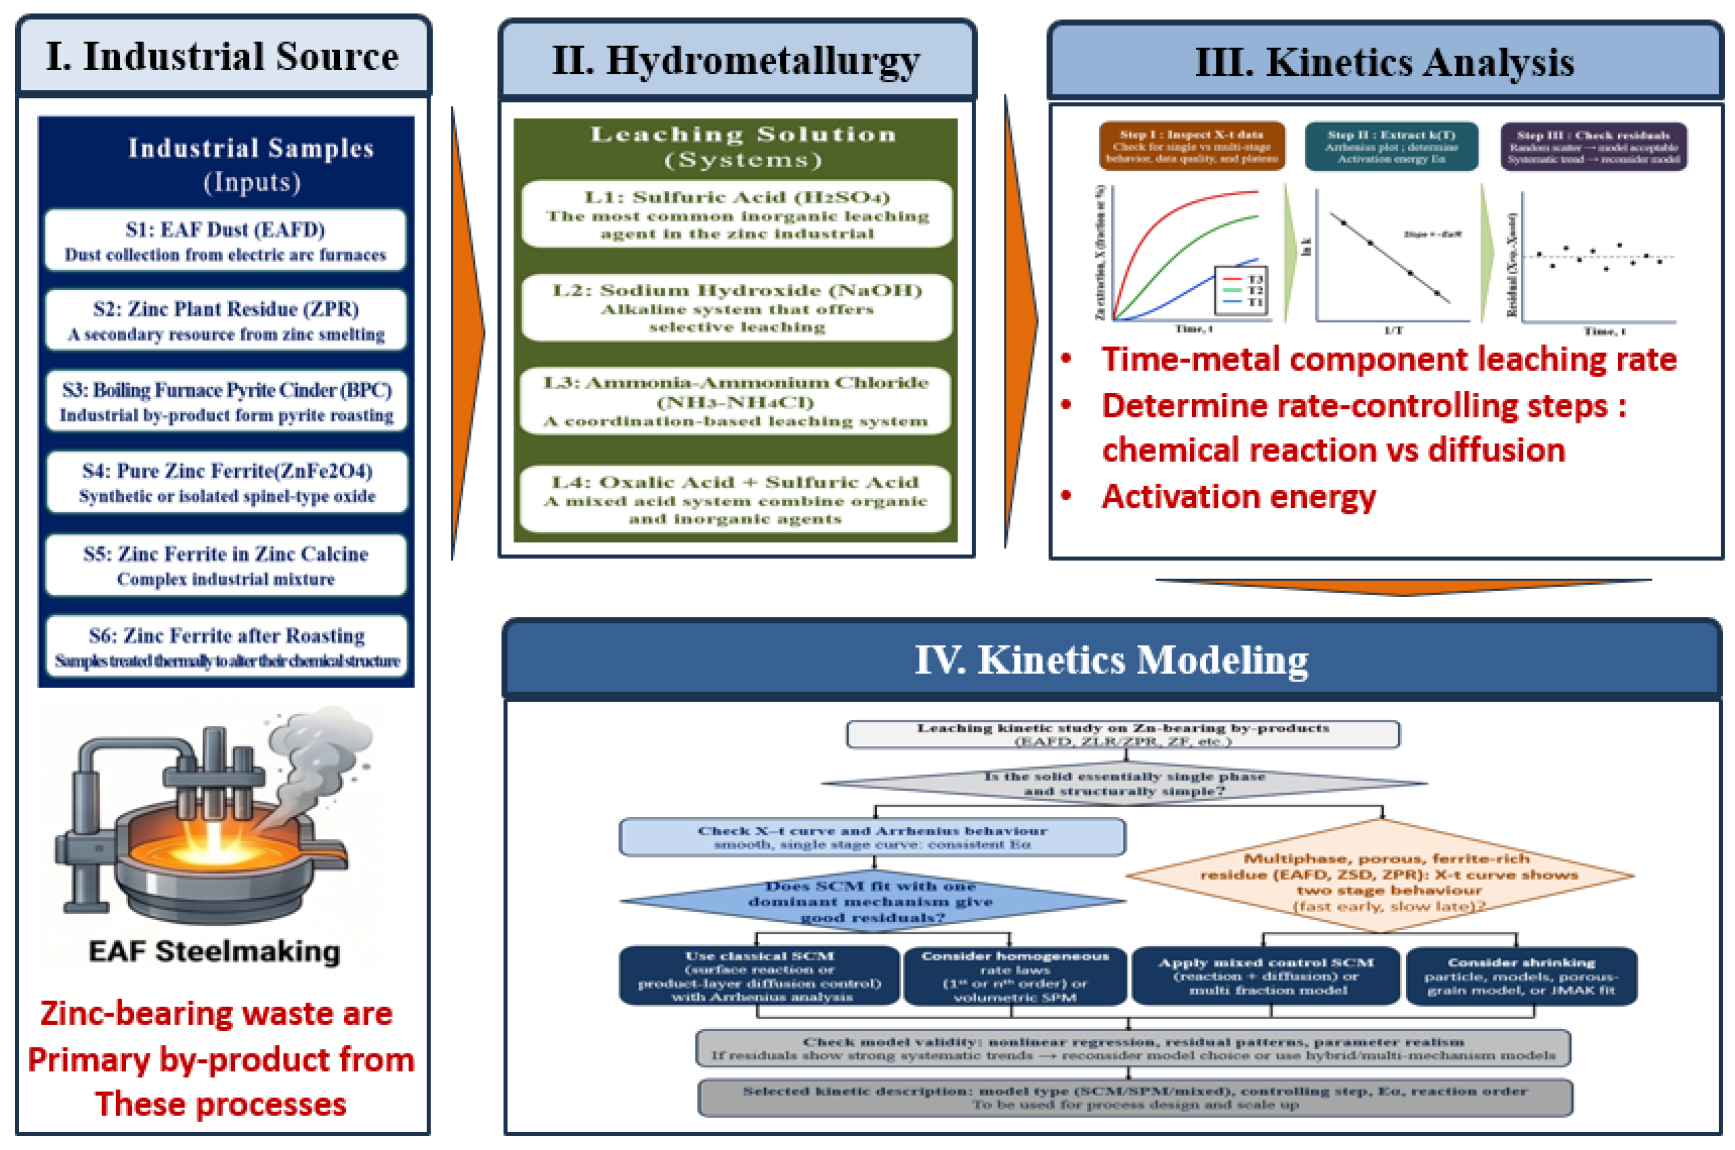
기존 논문들은 아연 함유 산업부산물의 발생원, 조성, 광물학적 특성 및 습식 침출 공정의 적용 사례를 폭넓게 정리하였으나, 반응속도론 모델의 적용 범위, 활성화에너지와 반응차수의 해석, 그리고 지배 단계 판별 기준의 한계에 대해서는 상대적으로 제한적으로 다루었다. 그 결과, 공정 설계나 스케일업 단계에서 필요한 정량적 설계 지표(예: 속도 상수, 활성화에너지, 물질 전달 계수 등)를 체계적으로 비교·평가하기 어렵고, 서로 다른 연구 결과를 동일한 기준으로 해석하는 데에도 한계가 존재한다. Fig. 1은 아연 함유 산업부산물의 발생부터 습식 침출, 반응속도론 분석 및 모델링에 이르는 전체 흐름을 개략적으로 나타낸 것으로, 본 논문이 다루는 연구 범위와 각 단계의 상호 연계를 한눈에 보여준다.
본 논문은 저자들이 이전 논문1)에서 언급한 “습식 침출 공정을 이용한 아연 함유 산업부산물의 아연 침출 및 철 분리에 대한 최신 연구 동향”에 이어서 아연 함유 산업부산물의 습식 침출 공정에서 보고된 반응속도론 연구를 체계적으로 정리하고, 사용된 모델과 해석 방법의 적합성 및 한계를 비판적으로 검토하는 데 목적이 있다. 이를 위해 먼저, 주요 산업부산물의 물리·화학적 특성과 침출 대상 아연 상(산화물, 실리케이트, 페라이트, 황화물 등)이 반응속도론에 미치는 영향을 정리하였다. 이어서, 고전적인 액–고 반응속도론과 SCM 계열 모델의 기본 가정과 수학적 표현식을 요약하고, 각 모델이 실제 시스템에 적용된 대표 사례를 비교·분석하였다. 또한, 산성·알칼리성·특수 용액에서 수행된 다양한 침출 실험의 반응속도론 파라미터(활성화에너지, 반응차수, 지배 단계 등)를 종합하여 공정 조건 및 부산물 특성에 따른 경향성을 도출하고자 한다. 특히, 기존 공정 중심 총설에서 충분히 다루지 않았던 측면을 강조함으로써, 아연 함유 산업부산물의 자원화 및 환경 부담 저감을 위한 반응속도론적 기반을 제공하고자 한다.
2. 아연 함유 산업부산물의 특성
아연 함유 산업부산물의 침출 거동은 전체 아연 함량보다 아연의 존재 상(phase)과 화학종에 더 크게 좌우된다. 특히 EAFD, ZSD, 그리고 난용성 결정상인 아연페라이트(Zinc ferrite, ZnFe2O4, 이후 ZF라 함)의 존재는 반응성, 선택성, 속도 지배 단계를 결정하는 핵심 요인이다. 따라서 반응속도론적 고찰에 앞서 각 산업부산물의 발생 특성, 조성적 다양성, 그리고 침출 대상 상의 구조적 특징을 구체적으로 이해할 필요가 있다. 아연 함유 산업부산물은 발생 공정에 따라 제강 공정 유래 분진, 아연 제련 공정 유래 분진 및 잔사, 그리고 이차 처리 과정에서 생성되는 침출 잔사 등으로 구분될 수 있다. 이 가운데 습식 침출 연구에서 가장 빈번히 다루어지는 대상은 EAFD와 아연 제련 과정에서 발생하는 ZSD이며, 두 물질 모두 아연과 철을 동시에 다량 함유하지만, 발생 메커니즘과 상 조성에서 뚜렷한 차이를 보인다25,26,27,28).
EAFD는 철 스크랩을 전기로에서 용융·정련하는 과정에서 발생하는 미세 분진으로, 일반적으로 철 20~50 wt.%와 아연 5~40 wt.% 범위의 조성을 가지며, 주요 결정상으로 ZnO, ZnFe2O4, Fe3O4, Fe2O3 등이 보고된다. 또한 원료 스크랩의 조성, 아연도금 강판 투입 비율, 조업 조건, 집진 방식에 따라 불순물의 함량도 크게 달라질 수 있어 동일한 EAFD라 하더라도 침출 반응성은 상당한 편차를 보인다. 이러한 조성적 비균질성은 침출 속도 상수의 재현성을 떨어뜨리고, 단일 반응속도식으로 전체 시스템을 설명하기 어렵게 만드는 중요한 원인이다. ZSD는 아연 제련 또는 아연 함유 원료의 고온 처리 공정 중 휘발된 아연 화합물이 냉각 및 집진되는 과정에서 형성되는 분진으로 일반적으로 제강 분진보다 아연 함량이 높고 철 함량은 상대적으로 낮거나 공정에 따라 선택적으로 분포한다. 저자들의 기존 논문에서도 ZSD는 EAFD와 함께 대표적인 아연 함유 산업부산물로 다루어졌으며, 다양한 무기산 및 유기산 침출 연구의 주요 대상임이 정리되었다1). 다만 ZSD 역시 공정 조건에 따라 산화아연, 황화물계 아연 화합물, 염화물계 아연 화합물, 일부 페라이트계 결정상 및 비정질 성분이 혼재할 수 있어, 겉보기 아연 함량이 높더라도 항상 높은 침출 속도를 보장하지는 않는다.
종합하면, 아연 함유 산업부산물의 침출 반응성은 (i) ZnO와 ZF의 상대적 분율, (ii) 시료의 비정질성·응집성·공극 구조, (iii) 철의 구조적 결합 및 재석출 거동에 의해 좌우된다. 따라서 후속 속도론 해석에서는 산업부산물을 단일 반응 고체로 보기보다 빠르게 용해되는 분율과 난용성 분율이 공존하는 복합 반응계로 취급하는 접근이 더 타당하다. Table 2는 대표적인 아연 함유 물질을 침출 거동과 속도론적 의미의 관점에서 비교한 것으로 산화아연이 많은 계에서는 초기 용출이 빠른 반면 ZF가 우세한 계에서는 후기 반응이 둔화되어 단일 속도식 적용에 한계가 있음을 보여준다.
Table 2.
Comparative summary of leaching behavior and kinetic implications of representative Zn-bearing materials
2.1. 전기로 제강분진(EAFD)의 특성과 침출 거동
EAFD는 아연 함유 산업부산물 가운데 가장 대표적이며, 동시에 반응속도론적 해석이 가장 까다로운 시스템 중 하나이다. EAFD는 제강 공정 중 고온에서 휘발된 아연, 납, 알칼리 성분과 철계 산화물이 응축되며 형성되기 때문에 매우 미세한 입자 크기와 복합 산화물 구조를 갖는다. 이 분진에서 아연은 주로 산화아연과 아연페라이트 형태로 존재하는데, 전자는 상대적으로 쉽게 침출되는 반면, 후자는 산 및 알칼리 조건 모두에서 난분해성 거동을 보이는 경우가 많다29,30,31,32).
EAFD의 침출 거동을 복잡하게 만드는 첫 번째 요인은 다상성(Multi-phase)이다. 동일 시료 내에서도 산화아연은 반응 초기 빠르게 용출되지만, ZF는 반응 후반까지 잔존하는 경우가 많아 전체 용출율–시간 곡선은 단일 속도 과정이 아닌 다단계 거동을 나타낸다. 이로 인하여 실험 초기에는 화학 반응 지배처럼 보이다가, 후반부에는 생성층 확산 또는 잔사층 내 확산 지배처럼 해석되는 사례가 흔하며, 이는 모델 선택에 직접적인 영향을 미친다. 두 번째 요인은 철계 상과의 구조적 결합이다. EAFD 내 ZF는 스피넬 구조를 가지며, Zn2+가 철 산화물 격자 내에 안정하게 편입되어 있어 단순 산–염기 반응만으로는 쉽게 분해되지 않는다. 따라서 황산 등 산성 침출에서는 산화아연이 우선 용해된 후 페라이트 상이 잔류 고상에 농축되는 경향이 나타나며, 높은 아연 회수율을 얻기 위해서는 고온, 고산농도, 환원배소 전처리 또는 선택적 구조 붕괴 공정이 필요하다는 보고가 많다. 세 번째 요인은 염소 및 납 등 공존 불순물의 영향이다. EAFD에는 알칼리 금속 염화물, 산화납, 염화아연 등 휘발성 또는 반응성 높은 성분이 함께 존재할 수 있으며, 이들은 침출 과정에서 용액 화학을 변화시키고, 일부 조건에서는 아연 용출을 촉진하거나 반대로 고상 표면에 2차 침전층을 형성하여 물질 전달을 저해할 수 있다. 따라서 제강 분진의 반응속도론을 논할 때는 전체 아연 함량보다 산화아연 대 아연페라이트의 비율과 염화물/납/칼슘 등의 부성분 분포를 함께 기술하는 것이 필수적이다.
또한, 입도는 침출 반응성 자체뿐 아니라 지배 단계 판별에도 직접적인 영향을 미친다. 입도가 작을수록 비표면적이 증가하여 초기 반응속도가 빨라지는 경향이 있으나, 미세 입자일수록 응집이 발생하기 쉬워 유효 반응 표면적이 오히려 감소할 수 있다. 이에 따라 동일한 시료라도 입도 분포에 따라 지배 단계 판정 결과가 달라질 수 있으므로 침출 속도론 연구에서 입도는 단순 공정변수가 아니라 지배 단계 해석의 핵심 변수로 다루어야 한다.
2.2. 소광분진(ZSD)의 특성과 침출 거동
ZSD는 아연 제련 또는 관련 고온 처리 공정에서 기상으로 이동한 아연 성분이 냉각되며 포집된 미세 분진으로, 일반적으로 아연의 농축도가 높아 습식공정 적용성이 우수한 원료로 평가된다. 기존 연구 경향에서도 ZSD는 EAFD와 함께 산성 침출 및 선택적 철 분리 연구의 중요한 대상 원료로 다루어지고 있다. 특히 ZSD는 공정에 따라 산화아연 및 가용성 아연 화합물의 비율이 높을 수 있어, 동일한 침출 조건에서 EAFD보다 빠른 초기 용출 속도를 나타낼 가능성이 크다25,33,34).
그러나 ZSD의 반응성이 항상 높은 것은 아니며, 일부 ZSD는 냉각 과정에서 형성된 복합 산화물, 페라이트계 미세 결정상, 또는 황산염·염화물의 불균일 응집체를 포함할 수 있으며, 이 경우 표면에서 빠르게 용해되는 성분과 내부에서 느리게 반응하는 성분이 공존하게 된다. 이러한 구조는 시간에 따라 반응 지배 단계가 변화하는 비정상적 침출 거동을 유발할 수 있으며, 단순 SCM 해석만으로는 충분하지 않을 수 있다.
또한 ZSD는 입자가 매우 미세하고 응집성이 높아 실제 액–고 반응에서는 개별 입자의 반응보다 응집 입자의 외부 막 확산과 내부 공극 확산이 더 중요한 경우도 있다. 따라서 ZSD의 침출 속도는 화학적 용해 반응뿐 아니라 슬러리 분산성, 교반 조건, 고액비, 입자 응집 해체 정도에 크게 영향을 받을 수 있다. 이런 이유로 ZSD를 대상으로 한 속도론 연구에서는 단순한 반응속도 상수 비교보다 반응 초반과 후반을 구분한 단계별 해석이 더 적절하다.
2.3. 아연페라이트(ZF)의 특성과 침출 거동
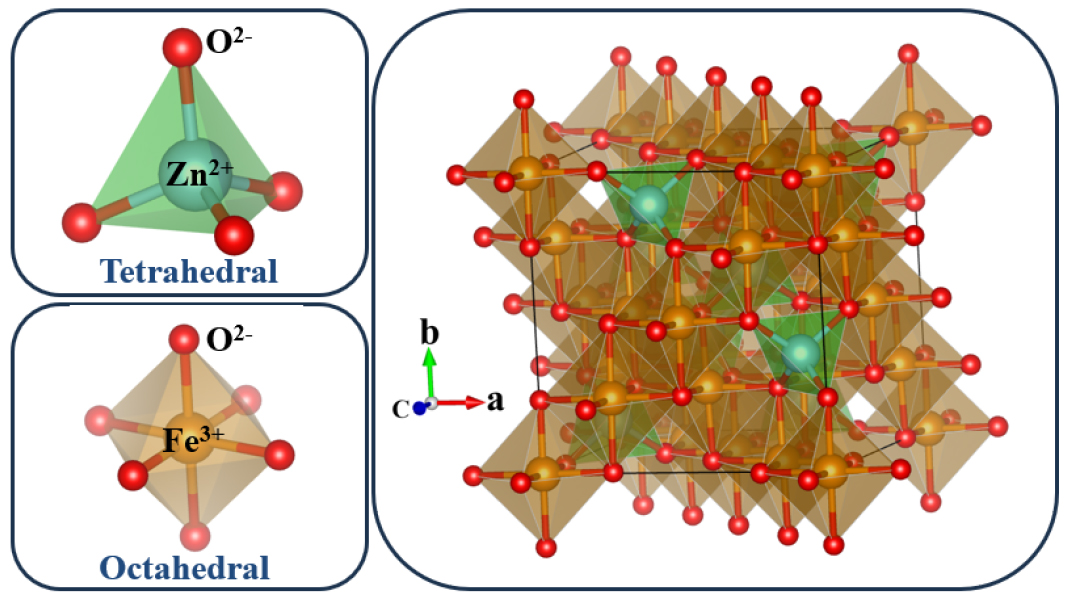
아연 함유 산업부산물의 습식 침출을 어렵게 만드는 가장 대표적인 난용 결정상은 ZF로 알려져 있다. 이 결정상은 일반적으로 프랭클린이트(Franklinite)로 알려진 스피넬형 복합 산화물이며, EAFD와 ZSD 등 다양한 부산물에서 공통적으로 관찰된다. 산화아연과 달리 ZF는 단순한 산·염기 중화 반응으로 쉽게 분해되지 않으며, Zn-O-Fe로 이루어진 스피넬 격자가 열역학적으로 안정하여 산성 조건에서도 상대적으로 낮은 반응성과 느린 용해 속도를 보인다. Fig. 2는 아연페라이트 스피넬 구조 모식도로 Zn2+는 주로 사면체 자리(Tetrahedral site)를 점유하고, Fe3+는 팔면체 자리(Octahedral site)를 점유하는 Zn-O-Fe 3차원 격자를 개략적으로 나타내었다1,35).
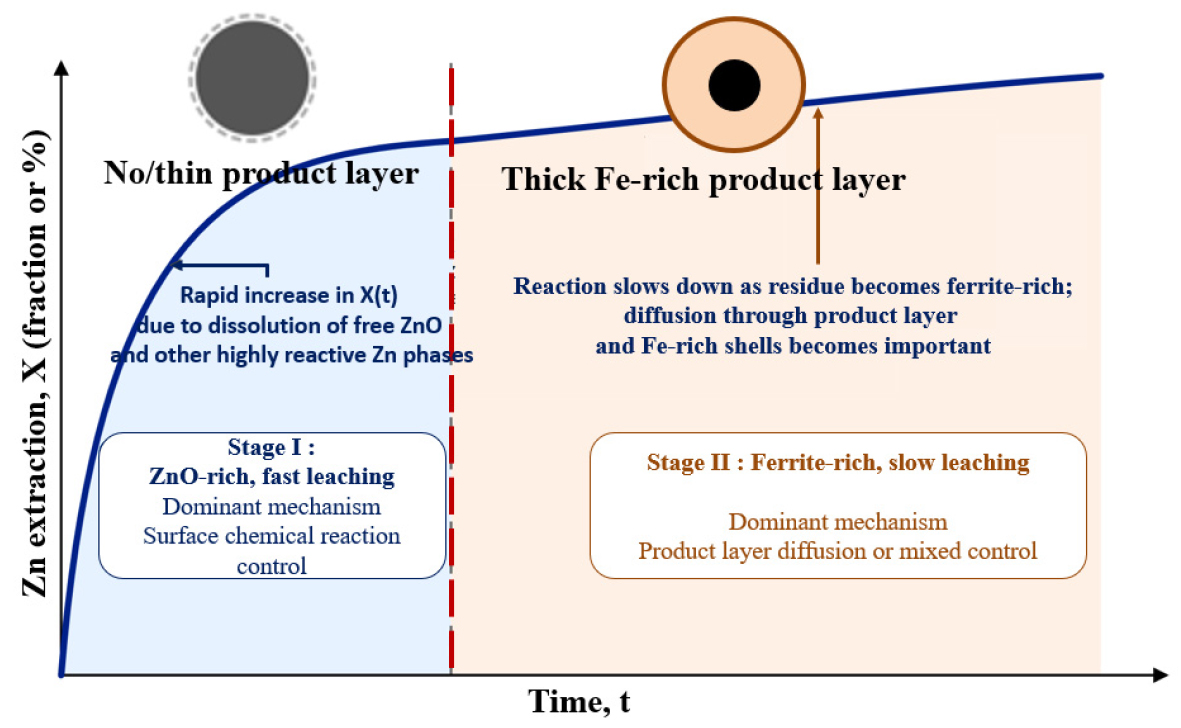
ZF의 난용성은 반응속도론적으로 매우 중요하다. 산화아연이 수 분 또는 수십 분 내에 상당량 용출되는 조건에서도 ZF는 수 시간 이상의 긴 반응 시간을 요구하거나 고온·고농도 침출 또는 환원배소와 같은 전처리가 필요로 하는 경우가 많다. 이는 전체 아연 회수율이 초기에는 급격히 증가하다가 일정 시점 이후 완만해지는 전형적인 2단계 용출 곡선의 주된 원인이 되며, 실험 데이터 해석 시 단일 반응속도 상수만으로 전체 거동을 설명하기 어렵게 만든다.
또한 ZF는 침출 중 철의 거동과도 밀접하게 연결된다. ZF가 분해되면 아연뿐 아니라 철도 동시에 용액상으로 이동하거나, 조건에 따라 산화수산화철(FeOOH), 철백반석(Jarosite, KFe3(SO4)2(OH)6) 유사상, 또는 비정질 철 침전물로 재석출될 수 있다. 이때 생성되는 철계 잔사층은 남아 있는 페라이트 입자 표면을 덮어 물질 전달 저항을 증가시킬 수 있으므로 반응속도론 모델에서 생성층 확산을 고려해야 하는 중요한 근거가 된다.
ZF의 높은 화학적 안정성 때문에, 이를 직접 습식 침출하는 대신 구조를 먼저 약화시키는 전처리 연구도 활발히 수행되어 왔다. 예를 들어 환원배소를 통해 ZF를 산화아연과 산화철(FeO) 또는 자철석계 상으로 전환하거나, 산화칼슘(CaO) 첨가를 통해 페라이트 구조를 붕괴시킨 뒤 암모니아 또는 산 용액으로 침출하는 접근이 제안되었다. 이러한 결과는 향후 반응속도론 논문에서 단순 침출과 전처리–침출 연계 시스템을 구분하여 논의할 필요가 있다.
2.4. 반응속도론 관점에서 시사점
EAFD, ZSD 및 ZF를 중심으로 보면, 아연 함유 산업부산물의 침출 반응성은 크게 세 가지 축으로 정리될 수 있다. 첫째, 산화아연 비율이 높을수록 초기 용출 속도는 빨라지지만, 페라이트 비율이 높을수록 후반 반응이 급격히 둔화된다. 둘째, 산업부산물의 비정질성, 응집성, 입도 분포, 공극 구조는 단순 화학 반응 지배가 아닌 확산 혼합 지배 거동을 유도할 수 있다. 셋째, 철의 존재는 단순 불순물이 아니라, 아연의 상 안정성·용출성·재석출 거동을 동시에 결정하는 구조적 인자라는 점에서 반드시 독립적으로 고려되어야 한다.
따라서 후속 장에서 침출 반응속도론을 논의할 때에는 산업부산물을 단일 고체 반응물로 취급하기보다 빠르게 용해되는 아연 결정상과 구조적으로 고정된 난용 아연 결정상의 복합체로 보는 접근이 더 타당하다. 특히 EAFD와 ZSD에서는 산화아연과 ZF의 상대적 분율, 그리고 철계 생성층의 형성 가능성이 모델 선택의 핵심 기준이 되어야 한다. Fig. 3은 산화아연 우세(ZnO-rich) 시스템 및 페라이트 우세(ferrite-rich) 시스템에서 나타나는 전형적인 2단계 침출 곡선을 개념적으로 도시한 것으로, 초기에는 자유 산화아연의 빠른 용해가 지배하지만 후반에는 페라이트 우세 잔사층 형성으로 인해 생성층 확산 또는 혼합 지배 거동으로 전환됨을 보여준다.
3. 습식 침출 공정의 반응 메커니즘
습식 침출 공정은 고체상 아연 화합물을 용액상으로 선택적으로 전환하는 액–고 반응 공정으로 전체 아연 회수율뿐 아니라 철과 불순물의 거동을 동시에 결정하는 핵심 단계이다. 특히 EAFD, ZSD, ZF 함유 잔사와 같은 비균질 산업부산물의 경우, 침출 단계에서 어떤 상이 먼저 용해되고 어떤 상이 잔류하는지가 후속 철 분리 및 용액 정제 부담까지 좌우하므로, 반응 메커니즘에 대한 이해가 필수적이다. 본 저자들이 이전에 발표한 논문에서는 무기산, 유기산, 알칼리, 및 기타 용매를 활용한 아연 함유 산업부산물에 대하여 구분하여 상세히 서술하였다1). Table 3에 침출 용액계별 대표 반응식과 주요 특징을 정리하였으며, 산성계는 높은 반응성을 보이지만 철 성분의 동시 용출 부담이 크고, 알칼리 및 암모니아계는 아연 선택성 측면에서 유리함을 비교할 수 있다.
Table 3.
Representative leaching reactions and key features for different solution systems
|
Solution System | Leaching Reactions | Leaching Behavior | Remarks | Ref |
| H2SO4 |
ZnO+H2SO4 → ZnSO4+H2O |
• Free ZnO in dusts and residues • Fe oxides and partial ZF can dissolve as Fe2+/Fe3+ sulfates |
• Widely used in zinc hydrometallurgy • High Zn extraction from ZnO-rich feeds • Requires subsequent iron precipitation (jarosite, goethite, hematite routes) | 7, 8, 9, 10, 11, 23, 36, 37, 38, 39, 40, 41, 42, 43 |
|
ZnFe2O4+4H2SO4 → ZnSO4+Fe2(SO4)3 + 4H2O |
• ZF (partially under stronger conditions) • Fe often re-precipitated as jarosite or goethite at elevated temperature and controlled pH | • Kinetics often shift from surface reaction control (ZnO) to product-layer or diffusion control (ferrite) | ||
| HCl |
ZnO+2HCl → ZnCl2+H2O |
• ZnO and some basic Zn phases • Fe oxides and ferrites can form FeCl2/FeCl3 in solution |
• High Zn solubility as chloride complexes • Strongly corrosive; chloride handling issues • Potential co-dissolution of Pb and other impurities | 29, 30, 44, 45, 46 |
|
ZnFe2O4+8HCl → ZnCl2+2FeCl3+4H2O |
• ZF under aggressive conditions • Fe commonly remains in solution as FeCl3 and may require additional purification | • Can be effective for refractory phases under oxidative high Cl conditions | ||
| NaOH |
ZnO+2NaOH+H2O → Na2[Zn(OH)4] |
• Free ZnO and basic zinc phases • Fe oxides and ZF remain largely undissolved |
• Good selectivity for ZnO over Fe • Produces alkaline Zn complex solution suitable for Zn recovery • Ferrite-rich residue remains and may require further treatment | 15-16, 38, 47, 48, 49, 50, 51 |
|
ZnFe2O4+8NaOH → (limited dissolution) |
• ZF (mostly as residue) • Fe retained in solid residue | • Kinetics dominated by dissolution of ZnO-rich fraction; ferrite behaves as inert solid under mild NaOH leaching | ||
|
NH3 /NH4+ system |
ZnO+4NH3+H2O → [Zn(NH3)4]2+ 2OH− |
• ZnO and some Zn salts • Fe generally poorly soluble under strongly ammoniacal conditions |
• Selective dissolution of Zn via ammine complexes • Lower Fe dissolution than in acidic systems • Gas handling and NH3 recycling are important process issues | 12, 13, 14, 24, 52, 53, 54 |
|
ZnCO3+4NH3 → [Zn(NH3)4]2++CO32− |
• Carbonate and basic Zn species • Fe often precipitates as hydroxide or basic salts | • Suitable for selective Zn leaching from some secondary materials |
습식 침출 공정은 사용 용액에 따라 크게 산성 침출, 알칼리 침출, 그리고 암모니아·염화물·복합 리간드계와 같은 특수 침출 공정으로 구분할 수 있다. 산성 침출은 산화아연과 같은 반응성 높은 아연 산화물을 빠르게 용해할 수 있어 가장 널리 연구되어 왔으나, 철의 동시 용출과 페라이트계 난용성 상의 불완전 분해가 문제로 지적되었다. 반면 알칼리 침출은 산화아연의 선택적 용해에는 유리하지만 ZF와 같은 난용 상에는 제한적이어서, 필요에 따라 전처리 공정과 결합되어 적용된다.
아연 함유 산업부산물의 액–고 침출 반응은 일반적으로 다음과 같은 연속 단계로 개념화할 수 있다. 첫째, 벌크 용액 내 반응종(H+, OH−, 리간드 등)이 고체 입자 표면으로 이동하는 외부 물질 전달이 발생한다. 둘째, 반응종이 입자 표면 또는 표면 근처 공극으로 확산하여 실제 반응 계면에 도달한다. 셋째, 표면에서 금속 산화물의 용해 또는 격자 붕괴 반응이 일어나며, 생성된 금속 이온 또는 착이온이 다시 액상으로 이동한다.
반응이 진행되면 입자 표면에 다공성 잔사층, 철 농축층, 황산염/수산화물 침전층 등이 형성될 수 있고, 이들은 새로운 확산 장벽으로 작용한다. 따라서 반응 초기와 후기의 속도 지배 단계가 달라지는 경우가 많으며, 특히 산화아연과 ZF가 공존하는 EAFD에서는 이러한 전이 현상이 매우 뚜렷하다. 이 점은 향후 SCM이나 혼합 지배 모델을 적용할 때 반드시 고려되어야 한다.
3.1. 산성 침출 공정의 반응 메커니즘
황산, 염산, 질산과 같은 무기산을 이용한 산성 침출은 아연 함유 산업부산물의 대표적인 습식 처리 방법이다. 이들 용액에서 자유 산화아연은 산과의 침출 반응을 통해 비교적 빠르게 용해되며, 대표적으로 황산계에서는 ZnO+H2SO4→ZnSO4+H2O의 형태로 아연이 황산염 용액상으로 이동한다. 이러한 반응은 일반적으로 고체 표면에서 빠르게 진행되기 때문에 입자가 미세하고 교반이 충분한 경우 초기 침출 속도는 주로 표면 화학 반응 또는 외부 액막 물질 전달에 의해 좌우된다.
그러나 실제 산업부산물에서는 자유 산화아연만 존재하는 경우가 드물고, ZF, Fe3O4, Fe2O3, silicate계 결정상이 함께 공존하므로 반응은 훨씬 복잡해진다. 특히 ZF는 스피넬 구조 내에 아연과 철 성분이 강하게 결합된 난용 결정상으로서, 단순한 산–염기 반응만으로는 쉽게 분해되지 않으며, 산성 침출에서는 표면에서 격자 붕괴가 먼저 일어난 뒤 아연과 철이 점진적으로 용출되는 메커니즘이 제안되어 왔다. 이 과정에서 반응 초기에는 표면 화학 반응이 우세할 수 있으나, 시간이 지남에 따라 미반응 핵 주위에 철 우세층 또는 반응 생성층이 형성되면 생성층 확산이나 고상 내부 확산이 속도 지배 단계로 전환될 가능성이 크다.
황산 침출은 공정적 활용성이 가장 높지만, 철의 동시 용출이 늘 주요 문제로 수반된다. 자유 산화아연이 우선 용해되는 조건에서는 아연 선택성이 비교적 우수하지만, 산 농도와 온도가 증가하여 페라이트 분해가 진전되면 철 성분 역시 용액상으로 이동하여 정제 부담을 증가시킨다. 따라서 산업적으로는 아연 회수율을 극대화하는 조건과 철 용출을 억제하는 조건 사이의 균형이 중요하며, 이러한 상충관계 때문에 산성 침출 메커니즘은 단순 용해 반응이 아니라 “아연 용출–철 용출–재침전”이 동시적으로 경쟁하는 다중 반응계로 해석되어야 한다7,8,9,10,11,23,36,37,38,39,40,41,42,43).
염산 침출의 경우 금속 산화물과 페라이트계 결정상에 대한 공격성이 강하고 일부 시스템에서는 아연의 빠른 용출과 염화물 착이온 형성에 의해 높은 침출 효율을 보일 수 있다. 그러나 염산계는 장비 부식성, 염소계 부산물 관리, 후속 용액 정제 공정의 부담 등으로 인해 황산계보다 공정 적용성이 제한될 수 있다. 질산 침출 또한 강한 산화성과 반응성을 보일 수 있으나, 경제성과 공정 안전성 측면에서 제한적으로 연구되는 경향이 있다42,44,45,46).
3.2. 알칼리 침출 공정의 반응 메커니즘
알칼리 침출은 주로 수산화나트륨(NaOH), 수산화칼륨(KOH), 수산화리튬(LiOH) 또는 암모니아계 용액을 이용하여 아연을 선택적으로 용해하는 공정으로, 철의 용출을 최소화할 수 있다는 점에서 중요한 대안으로 평가된다. 이 계에서 산화아연은 양쪽성 산화물(amphoteric oxide)로 작용하여 강염기성 용액에서 아연산염(zincate) 이온 형태로 용해될 수 있으며, 따라서 자유 산화아연 함량이 높은 부산물에서는 산성 침출보다 더 우수한 선택성을 보일 수 있다. 특히 산화칼슘으로 처리된 EAFD에 대한 최근 연구에서는 알칼리 침출이 선택적 아연 용출에 효과적이며, 수산화나트륨이 수산화칼륨 및 수산화리튬보다 더 빠른 아연 용해를 유도하는 것으로 보고되었다15,16,38,47,48,49,50,51).
알칼리 침출의 핵심 메커니즘은 산화아연의 선택적 용해와 철계 결정상의 상대적 불용성에 기반한다. 즉, 자유 산화아연은 용액상 아연산염 종으로 전환되지만, Fe2O3, Fe3O4 그리고 특히 ZF는 동일 조건에서 쉽게 용해되지 않기 때문에, 고상 잔사에 철이 농축되는 경향을 보인다. 이런 특성은 철 분리 관점에서는 장점이지만, 원료 중 아연이 페라이트 형태로 많이 존재할 경우 총 아연 회수율이 제한되는 직접적 원인이 된다.
따라서 알칼리 침출은 자유 산화아연 중심 원료에는 매우 적합하지만, 페라이트가 많은 EAFD에는 단독 공정보다 전처리–침출 연계 방식이 더 유효하다. 예를 들어, 석회 처리, 환원배소, 자화배소, 또는 구조 전환 공정을 통해 ZF를 보다 반응성이 높은 상으로 바꾼 뒤 알칼리 침출을 적용하면 선택성과 회수율을 동시에 향상시킬 수 있다. 반응속도론적으로 보면, 알칼리계에서는 초기 산화아연 용해가 빠르게 진행된 후 남은 페라이트 우세 잔사(ferrite-rich residue)가 반응을 사실상 정지시키는 형태를 보일 수 있으므로 전체 용출율 곡선은 “고반응성 분율+비반응성 또는 저반응성 분율”의 병렬 조합으로 해석하는 것이 합리적이다.
3.3. 특수 침출계와 복합 공정의 반응 메커니즘
산성 및 알칼리 용액 외에도 암모니아계, 염화암모늄계, 염화물계, 유기산계 침출은 아연의 선택적 용해 또는 특정 불순물 제어를 위해 연구되었다. 이러한 용액들은 단순 산–염기 반응보다 착화합물 형성에 더 크게 의존하며, 금속 이온의 용해도를 변화시켜 선택적 추출을 가능하게 한다. 예를 들어 암모니아계 용액에서는 아연이 암민착염(ammine complex)를 형성하여 용해될 수 있는 반면, 철은 상대적으로 불용성 잔사로 남는 경향이 있어 선택성이 높아질 수 있다12,13,14,24,52,53,54).
염화물계 침출은 금속 염화 착이온의 형성을 통해 페라이트 또는 복합 산화물의 분해를 촉진할 가능성이 있으나, 용액 관리와 부식 문제가 뒤따른다. 유기산계 침출은 철 동시 용출 억제와 환경친화성 측면에서 장점이 있으나, 일반적으로 무기산 대비 반응 속도가 느리거나 대량 처리 공정 적용성이 떨어질 수 있다. 따라서 특수 침출계는 단독 대체 공정보다는 특정 원료 조성에 최적화된 선택적 처리 기술, 혹은 전처리 및 후처리와 결합된 복합 공정의 일부로 이해하는 것이 적절하다.
복합 공정의 대표적인 방향은 전처리+침출 또는 선택적 1차 침출+잔사 재처리 구조이다. 자유 산화아연을 먼저 선택적으로 제거한 뒤, 잔류 페라이트 우세 잔사에 대해 고온 산침출이나 환원배소–침출을 적용하는 단계적 접근은 공정 전체의 효율을 향상시킬 수 있다. 이러한 공정에서는 각 단계가 서로 다른 반응 메커니즘과 속도 지배 단계를 갖기 때문에, 단일 실험 결과만으로 전체 공정을 평가하기보다 단계별 메커니즘을 분리하여 해석해야 한다.
3.4. 반응 메커니즘과 속도론의 상관 관계
습식 침출 공정의 반응 메커니즘은 단순한 화학식 정리에 그치지 않고, 곧바로 반응속도론 해석의 전제가 된다. 자유 산화아연 중심 시스템에서는 표면 화학 반응 또는 외부 확산 지배가 상대적으로 단순하게 적용될 수 있지만, 페라이트 우세 시스템에서는 생성층 형성, 철 재침전, 입자 내부 공극 확산이 동시에 개입하여 단일 지배 단계로 환원하기 어렵다. 따라서 아연 함유 산업부산물의 침출 속도론 연구에서는 “어떤 용액을 사용했는가”보다도 “어떤 상이 어떤 순서로 반응했는가”를 먼저 규명하는 것이 더 중요하다.
결국 산성 침출은 높은 반응성과 광범위한 적용성을 제공하지만 철 거동이 복잡하고, 알칼리 침출은 높은 선택성을 제공하지만 페라이트계 결정상의 용해에 제한적이다. 특수 침출계는 선택적 용해와 착화 반응 기반 제어에 장점이 있으나 공정 단순성 측면에서는 제약이 있다. 이러한 차이는 후속 반응속도론 모델 적용 시 활성화에너지, 반응차수, 지배 단계 판정의 차이로 이어지므로 다음 장에서는 액–고 침출 반응속도론의 이론적 틀과 대표 모델들을 체계적으로 정리할 필요가 있다.
4. 침출 반응속도론 이론과 모델
아연 함유 산업부산물의 습식 침출을 정량적으로 이해하기 위해서는 최종 회수율뿐 아니라 시간에 따른 용출 거동을 설명할 수 있는 반응속도론 모델이 필요하다. 일반적으로 반응속도론 모델은 공통적으로 반응시간 t에 따른 목적 금속의 전환율 또는 용출률을 X로 표시하며, 이를 통해 겉보기 속도상수(apparent rate constant) k를 도출한다. 여기서 X는 초기 금속 함량 대비 용출된 금속의 분율을 의미하며, k는 해당 조건에서 반응의 빠르기를 결정짓는 비례 상수이다. 이러한 모델은 지배 단계 규명, 공정 변수의 민감도 해석, 그리고 공정 설계·스케일업의 기초 자료 제공에 활용된다. 습식 침출은 기본적으로 액상 반응종이 고체 표면으로 이동하여 반응하고, 생성물이 다시 액상으로 이동하는 비균질 액–고 반응이다. 이 과정은 일반적으로 외부 액막 확산, 생성층 또는 다공성층 내 확산, 계면 화학 반응, 그리고 생성물의 탈리 및 용액 내 확산 과정 등의 연속 단계로 표현되며, 관측되는 전체 침출 속도는 이들 중 가장 느린 단계(지배 단계)에 의해 지배되거나, 둘 이상의 단계가 동시에 영향을 미치는 혼합 지배 형태로 나타난다.
반응속도론 해석의 주요 목적은 이러한 지배 단계를 규명하고, 온도·입도·교반 속도·용액 조성 등 실험 변수 변화에 따라 반응 메커니즘이 어떻게 달라지는지를 파악하는 데 있다. 예를 들어 교반 속도 증가에 따라 용출 속도가 유의하게 향상되면 외부 물질전달 저항이 중요하다고 해석할 수 있고, 입도 감소에 민감하게 반응하면 표면 반응 또는 내부 확산의 영향이 크다고 볼 수 있다. 또한 온도 변화에 대한 민감도는 활성화에너지(activation energy, Eα)를 통해 정량화되며, 일반적으로 낮은 활성화에너지는 확산 지배, 높은 활성화에너지는 화학 반응 지배 가능성을 시사하는 지표로 활용된다.
그러나 활성화에너지를 단일 기준으로 기계적으로 해석하는 것은 위험하다. 산업부산물 침출에서는 입자 구조 변화, 생성층 형성, 다상 반응의 중첩 등으로 인해 겉보기 활성화에너지가 단일 메커니즘을 반영하지 않을 수 있으며, 동일 실험계에서도 반응 진행도에 따라 서로 다른 값을 보이는 경우가 많다. 따라서 반응차수, 입도 효과, 교반 민감도, 전환율–시간 곡선의 형태 등과 함께 해석하는 다면적 접근이 필요하다.
산업부산물 침출계는 이상적인 단일 광물 입자와 달리 입도 분포가 넓고, 다공성·응집성·다상성이 공존하며, 반응 도중 생성층이나 재침전층이 형성될 수 있어 고전적 모델을 그대로 적용할 경우 과도한 단순화가 발생하기 쉽다. 이에 따라 본 절에서는 먼저 액–고 반응속도론의 일반 이론을 간략히 정리한 뒤, 침출 연구에서 가장 널리 사용되는 수축핵 모델과 관련 확장 모델들을 소개하고, 이들이 아연 함유 산업부산물 시스템에 적용될 때의 유효성과 한계를 함께 논의하고자 한다. Table 4에 침출 반응 해석에 사용되는 주요 반응속도론 이론과 모델을 정리하였으며, 각 모델의 속도식과 전제를 비교함으로써 이후 산업부산물 침출계에 대한 적용 가능성과 한계를 검토하는 기준을 제시하였다.
Table 4.
Summary of kinetic theories and models used in leaching kinetics studies
4.1. 균일 반응속도식, 수축핵 모델(SCM) 및 핵생성-성장모델(JMAK)
균일 반응속도식(homogeneous rate law)은 반응이 고체 표면이 아니라 균일한 단일상(주로 액상) 내에서 진행된다고 가정하는 가장 단순한 형태의 속도식이다. 1차 반응의 경우 반응속도는 반응물 농도에 비례하며, 적분형으로는 ln(1−X)=–kt과 같이 선형 관계로 표현된다.
침출 연구에서 가장 널리 사용되는 고전적 모델은 SCM(Shrinking Core Model)이다. 이 모델은 구형의 비다공성 고체 입자가 반응이 진행됨에 따라 외부로부터 점차 용해되고, 중심에는 반응하지 않은 핵이 남아 점차 축소된다고 가정한다. 이 모델은 반응 계면이 입자 내부로 이동하는 과정을 단순한 기하학적 구조로 표현할 수 있어, 다양한 금속 산화물 및 황화물의 침출 연구에서 널리 채택되었다.
SCM에서 전체 반응은 보통 세 가지 대표적인 속도 지배 단계로 구분된다. 첫째는 액막 확산 지배로 벌크 용액에서 입자 표면까지 반응종이 이동하는 단계가 가장 느린 경우이다. 둘째는 표면 화학 반응 지배로, 계면에서 실제 용해 반응이 가장 느린 경우이며, 셋째는 생성층 또는 잔사층을 통한 확산 지배로, 반응 생성물 또는 불용성 층을 통과하는 물질 이동이 전체 속도를 제한하는 경우이다. SCM의 장점은 실험 데이터와 비교할 수 있는 적분형 속도식을 제공한다는 점이다. 따라서 용출율 X와 시간 t의 관계를 특정 선형식 또는 비선형식으로 변환하여, 어느 단계가 가장 적합한지를 비교할 수 있다. 특히 아연 침출 연구에서는 화학 반응 지배식, 생성층 확산 지배식, 그리고 두 메커니즘을 모두 고려한 혼합 지배식이 반복적으로 사용되어 왔다.
그러나 SCM은 이상적인 구형 입자, 균일 조성, 일정한 밀도, 일정한 반응계면, 유사 정상 상태(pseudo-steady-state) 조건 등을 전제로 한다. 따라서 EAFD나 ZSD처럼 입자 형상이 불규칙하고, 산화아연과 ZF가 복합적으로 존재하며 반응 중 공극 구조와 표면 조성이 계속 변하는 시스템에서는 이 가정들이 쉽게 무너진다. 그럼에도 불구하고 SCM은 산업부산물 침출 연구에서 여전히 널리 사용되며, 이는 완전한 실재 모사가 아니라 지배 단계의 1차 근사를 제공하는 도구로서의 실용성 때문이라고 볼 수 있다. Fig. 4는 SCM에서 가장 대표적인 두 메커니즘인 표면 화학 반응 지배와 생성층 확산 지배 그리고 액막 확산 지배를 비교한 모식도로, 침출 반응속도론 해석에서 동일한 용출 곡선이라도 지배 단계에 따라 물리적 의미가 달라질 수 있음을 보여준다.
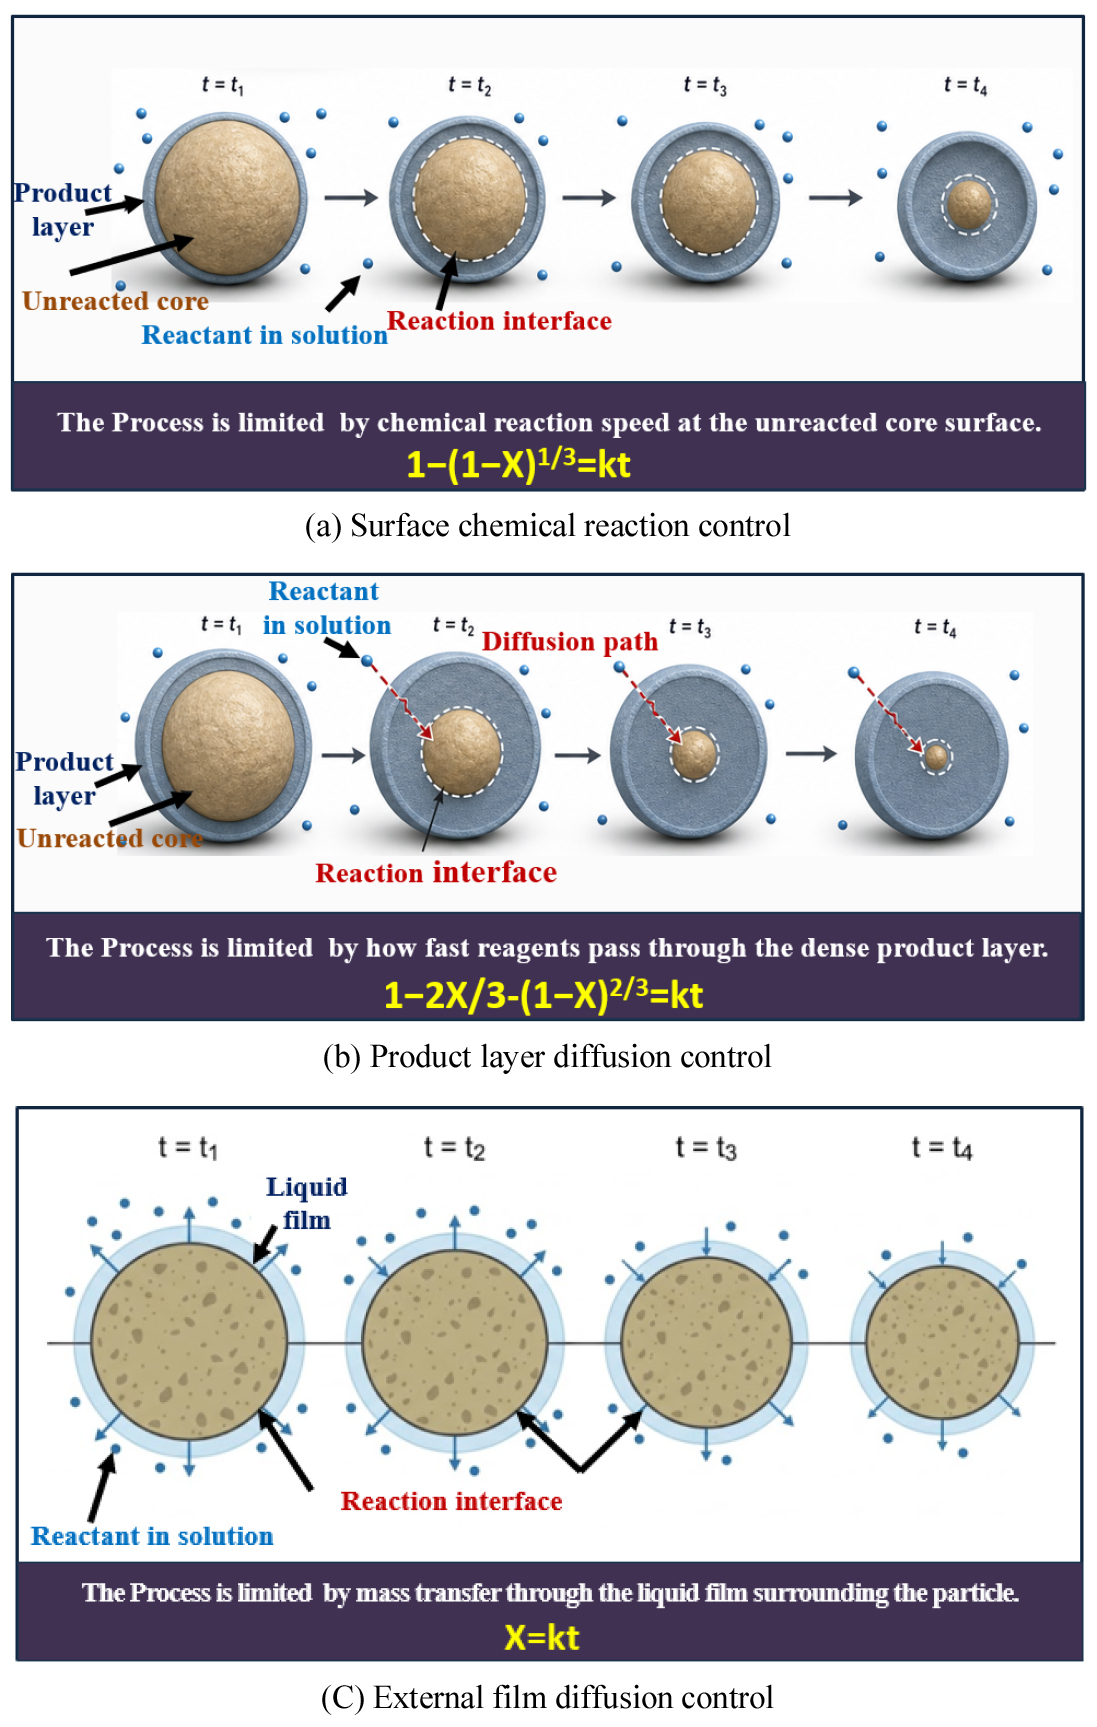
Fig. 4.
Schematic of two shrinking core model (SCM) mechanisms in leaching kinetics; (a) Surface chemical reaction control, (b) Product layer diffusion control, (C) External film diffusion control (Note: Schematic illustration generated with the assistance of Gemini-Pro and NotebookLM, with final content reviewed and verified by the authors).
SCM의 세 가지 지배 단계 중, 액막 확산 지배는 충분한 교반이 수반되는 일반적인 산업부산물 침출 조건에서는 저항이 최소화되므로 단독 율속 단계로 보고되는 사례가 매우 제한적이다. 표면 화학 반응 지배는 온도 의존성과 활성화에너지가 상대적으로 높게 나타나며, 자유 산화아연의 초기 용해나 특정 조건에서의 ZF 분해에 적용된 사례가 보고된다. 생성층 확산 지배는 철 농축 잔사층, 실리카 겔층, 재석출된 수산화물/황산염 층 등이 형성되는 산업부산물 침출계에서 특히 중요하며, 반응 초기에는 표면 반응 지배가 우세하다가 후기에 생성층 확산 지배로 전이되는 경우가 흔히 보고된다. 이 때문에 연구자들은 구간별 적합 또는 혼합 지배식을 활용하여 데이터를 해석하는 경우가 많으며, 이러한 접근은 특히 EAFD와 같이 자유 산화아연과 ZF가 공존하는 다상계에 적합하다.
핵생성–성장 기반 모델인 JMAK(Johnson-Mehl-Avrami-Kolmogorov)식은 원래 재결정, 석출, 결정화와 같은 상변태 현상을 기술하기 위해 개발된 모델로 SCM이 가정하는 이상적인 구형 입자와 균일 반응 계면의 한계를 극복하기 위해 도입되었다. 이 모델은 X(t)=1−exp(−ktn)의 형태로 표현된다. 여기서 k는 속도상수, n은 아브라미 지수(Avrami exponent)로서 핵생성 및 성장의 기하학적 차원과 메커니즘을 반영하는 경험적 지수이다. 본래 상전이나 결정화 과정의 핵생성 및 성장을 설명하는 모델이나, 다상성 및 다공성이 크고 반응 계면이 무작위로 발달하는 복합 산업부산물의 혼합 지배 거동을 해석하는 데 우수한 적합도를 보인다.
4.2. 수축 입자 모델(Shrinking particle, SPM) 및 확장 모델
산업부산물 침출계에서는 고전적 SCM만으로 설명이 어려운 사례가 많기 때문에 SPM이나 SPM-SCM과 같은 확장 모델이 제안되었다. 이러한 모델들은 입자 자체가 점진적으로 마모·용해되거나 비균질 구조로 인해 반응 계면이 단순한 구형 핵의 형태를 유지하지 않는 상황을 반영하기 위해 고안되었다. 특히 실리카를 포함한 아연 광물이나 겔 형성 잔사(Gel-forming residue)가 생성되는 계에서는 전통적 SCM보다 SP-SC 접근이 실험 결과를 더 잘 설명할 수 있다고 보고되었다. Table 5에 SCM 및 확장 입자 모델의 적용 범위를 정리한 것으로 다상성·다공성·응집성이 큰 산업부산물에서는 고전적 SCM보다 혼합 지배식이나 확장 입자 모델이 더 적절할 수 있음을 보여준다55,56,57).
Table 5.
Applicability of shrinking core and extended shrinking particle models
또한, 다공성 고체나 응집 입자를 다루기 위해 그레인 모델(Grain model), 다공성 확산 모델(Porous diffusion model), 그리고 일반화된 수축 입자 모델(Generalized shrinking particle model) 등이 적용되기도 한다. 이들 모델은 반응이 단일 외부 표면에서만 진행되는 것이 아니라, 내부 공극 네트워크와 다수의 미세 그레인에서 동시에 진행된다고 본다. ZSD나 미세 EAFD처럼 응집체를 형성하기 쉬운 시스템에서는 실제 반응이 개별 입자보다 응집된 다공성 집합체 수준에서 진행될 수 있으므로, 이러한 모델이 더 현실적인 해석을 제공할 수 있다.
그럼에도 확장 모델이 항상 우월한 것은 아니다. 모델이 복잡해질수록 요구되는 실험 입력값과 가정이 많아지고, 오히려 과적합(overfitting)이나 해석의 자의성이 커질 수 있다. 따라서 본 논문에서는 특정 모델의 수학적 정교성보다 해당 모델이 실제 시료의 구조와 반응 거동을 얼마나 잘 반영하는지를 기준으로 적합성을 평가하는 것이 더 중요하다.
4.3. 반응속도 상수, 반응차수, 활성화에너지
침출 반응속도론 연구에서 핵심적으로 도출되는 파라미터는 반응 속도 상수 k, 반응차수 n, 그리고 겉보기 활성화에너지이다. 속도 상수는 주어진 조건에서 반응의 상대적 빠르기를 나타내며, 온도·용액 조성·입도 변화에 따라 달라진다. 반응차수는 산 농도, 알칼리 농도, 산화제 농도 등 특정 반응종 농도에 대한 속도 민감도를 보여주며, 반응 메커니즘 추정에 중요한 단서를 제공한다.
활성화에너지는 보통 아레니우스(Arrhenius) 관계를 통해 계산되며, 온도 변화 실험을 통해 산출된다. 일반적으로 높은 활성화에너지는 계면 화학 반응의 기여가 크다는 해석으로 이어지고, 낮은 값은 확산 또는 물질 전달 지배 가능성을 시사한다. 그러나 아연 함유 산업부산물처럼 복합 상이 공존하는 시스템에서는 하나의 활성화에너지가 실제로는 여러 반응의 중첩 결과일 수 있으므로, 이를 단일 물리적 의미로 해석하는 데 주의가 필요하다. 침출 반응의 온도 의존성은 겉보기 속도상수 k와 절대온도 T의 관계를 나타내는 아레니우스 방정식을 통해 정량화되며, 다음 식과 같이 표현된다.
여기서 A는 반응의 빈도 인자(Pre-exponential factor), 𝑇는 절대온도, R은 기체 상수(8.314 J/mol·K), Eα는 활성화에너지(Activation energy, kJ/mol)를 의미한다. 통상적으로 lnk와 1/T의 선형 회귀 기울기로부터 산출되는 활성화에너지는 율속 단계를 교차 검증하는 핵심 열역학 지표가 된다. 습식 침출 공정에서 𝐸𝛼는 율속 단계를 교차 검증하는 핵심 열역학적 지표로 활용된다. 도출된 Eα가 40 kJ/mol 이상인 경우에는 온도 의존성이 큰 표면 화학 반응 제어로 판별하며, 20 kJ/mol 이하인 경우에는 온도 변화에 덜 민감한 생성물 층 확산 제어로 해석한다. 만약 Eα가 20~40 kJ/mol 구간에 위치한다면 두 메커니즘이 복합적으로 작용하는 혼합 제어 거동으로 분석할 수 있다.
예를 들어 자유 산화아연 중심 구간과 ZF 중심 구간을 구분하지 않고 전체 시간 범위에 대해 하나의 아레니우스 플롯을 적용하면, 얻어진 활성화에너지는 어느 하나의 고유 메커니즘보다 평균화된 겉보기 값에 가깝다. 따라서 반응 진행도별 구간 분석, 단계별 선형화, 또는 다중 메커니즘 적합이 보다 타당한 해석을 제공할 수 있다. 이는 특히 속도론 고찰을 중심으로 하는 본 논문에서 강조해야 할 중요한 방법론적 쟁점이다.
4.4. 본 논문에서의 해석 기준
고전적 침출 반응속도론 모델이 산업부산물에 적용될 때 가장 큰 문제는 모델의 단순성과 실제 시료의 복잡성 사이의 괴리이다. EAFD는 자유 산화아연, 아연페라이트, 철 산화물, 염화물, 납 화합물 등이 혼재한 다상계이며, ZSD 또한 비정질 응집체와 복합 산화물의 공존으로 인해 단일 반응계면 가정이 성립하기 어렵다. 이런 시료에 대해 SCM 기반 선형식이 높은 상관계수로 적합되었다 하더라도, 그것만으로 해당 메커니즘이 실제 지배 단계라고 단정할 수는 없다.
또한 반응 중 입자 파쇄, 응집 해체, 공극 발달, 재침전층 형성, 철의 선택적 용출 및 재석출이 동시에 발생하면 반응계의 형상과 확산 경로가 시간에 따라 계속 바뀐다. 이는 유사 정상 상태(pseudo-steady-state) 가정의 타당성을 약화시키며, 고전적 SCM이 전제하는 일정 구조의 생성층 개념과도 충돌한다. 따라서 모델 적합도만 제시하는 연구보다 XRD·SEM-EDS·입도 분석 등을 통해 반응 전후 구조 변화를 함께 제시한 연구가 메커니즘 해석 측면에서 더 높은 신뢰성을 갖는다.
본 논문에서는 아연 함유 산업부산물 침출 속도론 문헌을 정리할 때, 단순히 어떤 모델이 사용되었는가를 나열하는 데 그치지 않고 다음의 기준으로 비판적으로 검토할 필요가 있다. 첫째, 사용된 모델의 가정이 시료의 실제 구조와 얼마나 부합하는가를 평가해야 한다. 둘째, 속도 지배 단계의 판정이 상관계수 비교만이 아니라 활성화에너지, 입도 효과, 교반 효과, 반응 전후 미세구조 분석과 일관성을 갖는지를 살펴야 한다. 셋째, 자유 산화아연과 ZF처럼 서로 다른 반응성을 갖는 상을 하나의 평균 반응으로 처리했는지, 아니면 단계별로 구분하여 해석했는지를 확인해야 한다.
이러한 기준을 적용하면, 기존 문헌에서 제시된 속도론 결론들 사이의 차이를 보다 체계적으로 설명할 수 있다. 결국 아연 함유 산업부산물의 침출 속도론은 단일 보편 모델로 정리되기보다, 시료 특성·용액 조건·반응 진행도에 따라 적절한 모델을 선택하고 조합하는 방식으로 이해하는 것이 가장 타당하다. 다음 장에서는 이러한 이론적 틀을 바탕으로, 실제 아연 함유 산업부산물 침출 문헌에서 보고된 반응속도론 연구 동향을 산성계, 알칼리계, 잔사계로 나누어 정리할 필요가 있다.
5. 아연 함유 산업부산물 침출 반응속도론 연구 동향
아연 함유 산업부산물의 침출 반응속도론 연구는 크게 산성 침출계, 알칼리 침출계, 그리고 특수 리간드 또는 복합 공정계로 구분하여 정리할 수 있다. 기존 연구들은 공통적으로 시간에 따른 아연 용출율 변화를 측정하고, 온도, 침출제 농도, 교반 속도, 입도, 고액비 등의 영향을 바탕으로 SCM 또는 그 변형 모델에 데이터를 적합시키는 방식을 채택해 왔다. 그러나 동일한 아연 함유 부산물이라도 상 조성, 특히 자유 산화아연과 ZF의 비율에 따라 전혀 다른 속도 지배 단계가 도출되는 경우가 많아 문헌 간 결과를 단순 비교하는 데에는 주의가 필요하다.
전반적인 연구 경향을 보면, 자유 산화아연 비율이 높은 잔사나 슬래그에서는 표면 화학 반응 지배 또는 혼합 지배 거동이 자주 보고되는 반면, 제련 잔사나 다공성 생성물 층을 형성하는 시스템에서는 생성층 확산 지배가 우세하다고 해석되는 경우가 많다. 또한 최근으로 갈수록 단순 무기산 침출 외에도 알칼리 침출, 유기산 침출, 초음파 보조 침출, 전처리–침출 연계 공정 등으로 연구 범위가 확장되면서 반응속도론 해석 역시 단일 모델 중심에서 점차 복합 메커니즘 중심으로 이동하는 양상을 보인다.
5.1. 산성 침출계 연구 동향
산성 침출계는 가장 오랜 기간 연구되어 온 분야이며, 특히 황산계 침출이 아연 회수성과 공정 적용성 측면에서 가장 대표적인 시스템으로 자리 잡고 있다. 아연 제련 잔사(Zinc plant residue, ZPR 또는 ZLR)를 대상으로 한 다수의 연구에서는 황산 침출 과정에서 아연 용출이 생성층 확산 지배 또는 다공성 생성물 층을 통한 양성자 이동 지배로 해석되었다. 이는 잔사 내 아연이 단순 산화아연뿐만이 아니라 황산염, 옥시황산염, 페라이트, 다공성 응집상 등의 혼합 형태로 존재하기 때문으로 이해된다. Table 6은 산성 침출계에서 보고된 대표적 반응속도론 연구를 정리한 것으로, 시료 특성과 생성층 형성 여부에 따라 표면 화학 반응 지배, 생성층 확산 지배, 혼합 지배가 모두 보고됨을 한눈에 비교할 수 있다.
Table 6.
Summary of kinetic studies on zinc-bearing industrial by-products in acidic leaching systems
| Material |
Leaching Condition |
Leaching Efficiency LE (%) |
Activation Energy Eα (kJ/mol) | Mechanism & Reaction model | Ref. |
| Pure ZF & Zn calcine |
• 120 g/L H2SO4 for kinetic calculation • Temp: 55, 85, 95°C | For Zn calcine, the leaching rate reaches a plateau at higher acid concentrations |
54.22 (For pure ZF) |
• Pure ZF: Surface chemical reaction controlled model • However, the leaching of actual Zn calcine exhibits the mixed controlled behavior due to additional diffusion resistance caused by impurities and the complex product layer | 60 |
| Roasted Zn concentrate |
• 4~10 g/L H2SO4 • Temp: 30–70°C • Agitation: Mechanical stirring in a 500 mL jacketed glass reactor |
Incomplete extraction (Due to the high stability of ZF which resists leaching under such mild conditions) | 13.45 |
• The kinetic data fit the progressive conversion model better than the conventional shrinking core model (SCM) • Although the calculated activation energy is typically indicative of diffusion control, the authors concluded it is controlled by the surface chemical reaction based on thermodynamic correlations with the apparent activation enthalpy | 18 |
| ZF assisted by Cu powder |
• 100 g/L H2SO4 • MR: Cu/ZF=1.5 • Temp: 80°C • PD: 30 mL/g • PS: Cu: +38.5-20 μm • Time: 10 min |
100% complete dissolution (Achieved in just 10 min under optimal conditions) |
Zn: 56 Fe: 56 Cu: 50 |
• Surface chemical reaction controlled model • The direct contact between copper powder and ZF triggers galvanic corrosion, which electrochemically accelerates the acid dissolution process • This galvanic effect drastically shortens the complete dissolution time to just 10 min at 80°C, compared to conventional processes taking over 90 min | 36 |
| Prepared ZF & ZF waste |
• H2SO4 • Temp: 50~90°C, 95°C (waste) • MR: H2SO4/ZF=6 (kinetics) • PS: 0.048 mm (waste) • Time: 4 h (waste) |
Zn 90.52%, Fe 90.14% (for waste: 95°C, 4h, H2SO4/ZF=1.2:1 | 63.50 |
• Surface chemical reaction-controlled model • Under optimal H2SO4 leaching conditions, both zinc and iron are highly co-leached, demonstrating a total dissolution behavior rather than selective separation. | 59 |
| 2 waste flux skimmings |
A: Zn(OH)Cl, NH4Cl • 0.1M HCl B: Zn5(OH)8Cl2·H2O, (NH4)2(ZnCl4), ZnCl2(NH3)2 • 1M HCl • Temp: 20–80°C • PD: 1/20 |
Sample A and B Zn≈99%, 10min |
Sample A: 4.61 Sample B: 6.28 |
• Diffusion controlled leaching mechanism • Flux skimming wastes (samples A and B), containing Zn in Zn hydroxy chloride and Zn ammonium chloride complexes, can be rapidly leached in aqueous HCl solutions | 61 |
| EAFD |
• 0.816M H2SO4 • Temp: 65°C • AS: 350 rpm • PD: 20 mL/g • PS: 44–63 μm |
Zn≈90.2% PS 44–63μm, 180 min | 13.1 |
• Diffusion controlled kinetics • Zinc dissolution is significantly enhanced by increasing temperature, acid concentration, L/S ratio and stirring speed and by reducing particle size, achieving zinc recoveries of 90~100% under optimized conditions | 58 |
|
Sphalerite (ZnS) sediment |
• 1M FeCl3 in 1M HCl • Temp: 40–90°C • PD: 10% • AS: 400 rpm • Time: ~120 min |
Zn>99% (90°C, 120 min, 1M Fe3+) |
76.9(0.25M Fe3+) 69.6(0.5M Fe3+) 58.5(1.0M Fe3+) |
• Product layer diffusion controlled model • Higher temperature and Fe3+ concentration significantly enhanced the Zn leaching efficiency, whereas agitation speed had a negligible effect | 62 |
| Zn plant residue (ZPR) |
• 150 g/L H2SO4 • Temp: 20-80°C • AS: 700 rpm • PD: 4-10 | Zn 70-98 | 1~2.9 | • Solution transport of protons through the porous product layer, as supported by both SCM and model free kinetic analyses, with extremely low activation energies | 22 |
Hollagh et al.은 아연 제련 잔사의 묽은 황산 침출을 등온 조건에서 분석하여 반응이 다공성 생성층 내 용액상 H⁺ 수송에 의해 지배되는 확산/수송 지배 메커니즘임을 제시하였으며, SCM과 모델 프리 방법 모두에서 겉보기 활성화에너지가 1.0~2.9 kJ/mol로 매우 낮게 나타나, 온도 민감도가 거의 없고 이온 확산 지배임을 보고하였다22). 2016_Raza et al.은 EAFD를 0.816 M H2SO4, 65℃, L/S=20 mL/g, 350 rpm의 최적 조건으로 침출하면 90~100% 수준의 아연 회수가 가능하다고 하였다. 침출 속도론 분석 결과에 따르면 반응은 확산 지배형이며 겉보기 활성화에너지는 13.1 kJ/mol로 확산 지배 메커니즘과 잘 부합한다고 보고하였다58). Huang et al.은 속도론 모델링을 위해 합성 ZF를 사용하고, 도출된 조건을 바탕으로 폐ZF의 실제 침출 효율을 최적화하는 두 가지 접근 방식으로 수행하여 아연 90.52%, 철 90.14%의 침출효율을 달성하였다. 이에 따라 산출된 활성화에너지가 63.50 kJ/mol로 50~90℃ 온도 범위에서 ZF의 침출은 미반응 수축핵 모델을 따르며, 확산이 아닌 고체 표면의 화학 반응 단계에 의해 전체 속도가 지배된다고 하였다59). Zhang et al.은 습식 제련 분야에서는 황산 시스템의 한계를 극복하기 위해 구리 분말을 활용한 갈바닉 부식(Galvanic corrosion)을 유도하여 10분 이내에 ZF를 완전히 용해하는 연구를 수행하였다. 이러한 초고속 용해 반응은 아연, 철, 구리의 활성화에너지는 각각 56, 56, 50 kJ/mol의 높은 활성화에너지를 나타내며 여전히 SCM 기반의 표면 화학 반응 지배를 따르는 것으로 보고하였다36). Balarini et al.은 아연 소성광과 같이 다공성이 크거나 상이 복합적으로 얽힌 원료에 대하여 저농도 황산(10 g/L 이하) 및 70℃ 이하의 비교적 낮은 온도 조건에서는 산화아연만이 선택적으로 녹아내릴 뿐 ZF는 구조적으로 전혀 붕괴되지 않아 불완전 침출이 이루어졌다. 20 kJ/mol 미만의 낮은 활성화에너지는 일반적으로 확산 지배로 해석되나, 저자들은 입자 전체에서 고르게 반응이 진행되는 점진적 전환 모델의 도입으로 열역학적 엔탈피와의 상관관계를 통해 이를 화학 반응 지배라 판단하여 보고하였다18). Yang et al.은 순수 ZF와 ZSD에 대한 속도론을 비교하였다. 순수 ZF는 단순 표면 화학 반응 지배(Eα=54.22 kJ/mol)를 따르지만, 실제 ZSD는 복잡한 불순물 잔사로 인해 강력한 확산 저항이 동반되는 혼합 지배 거동을 보였다고 보고하였다60).
산성 침출계에서 또 하나의 중요한 흐름은 ZF 및 고철 함유 잔사의 분해 거동에 대한 연구이다. 이러한 시스템에서는 초기에는 자유 산화아연 또는 반응성 높은 아연염이 빠르게 용출되지만, 후반부에는 ZF 또는 철 우세 잔사층이 남아 반응 속도가 급격히 둔화되는 경향이 나타난다. 따라서 동일한 황산 침출 실험에서도 초기 구간은 표면 화학 반응 지배, 후기 구간은 생성층 확산 지배처럼 다단계 메커니즘으로 해석해야 한다는 인식이 점차 강화되고 있다.
염산계와 질산계 침출에 대한 속도론 연구는 황산계보다 상대적으로 적지만, 페라이트 분해력과 금속 염화 착이온 형성 효과 때문에 특정 잔사계에서 주목받아 왔다. Sminčáková et al.은 용융 아연 도금 공정에서 발생하는 플럭스 스키밍 폐기물(flux skimmings) 2종류 시료 A, B를 HCl 용액으로 침출하여, 적절한 조건에서 거의 100%에 가까운 아연 침출을 보였으며, 속도론 분석에서 Sample A와 B 모두 매우 낮은 활성화에너지(Eα=4.61, 6.28 kJ/mol)를 나타내어, 침출 반응이 화학 반응 지배가 아닌 확산 지배 메커니즘임을 확인하였다61). 특히 염산은 페라이트계 결정상에 대한 공격성이 강하여 일부 조건에서는 더 빠른 아연 용출을 유도할 수 있으나, 철의 동시 용출과 장비 부식 문제가 커서 속도론 연구가 직접적인 공정 적용으로 이어지는 경우는 제한적이다. 따라서 최근 문헌 경향은 단순한 산 종류 비교보다, 산성 침출 중 철의 거동과 재침전층 형성 여부를 함께 고려하는 정밀 해석으로 이동하고 있다17).
5.2. 알칼리 침출계 연구 동향
알칼리 침출은 아연 함유 산업부산물 중 자유 산화아연 함량이 높은 시료에서 높은 선택성을 확보할 수 있다는 장점 때문에 지속적으로 연구되어 왔다. 특히 EAFD를 대상으로 한 연구에서는 수산화나트륨 용액이 산화아연을 아연산염 형태로 효과적으로 용해시키는 반면, 철 산화물과 ZF는 상대적으로 불용성으로 남아 철의 동시 용출을 크게 억제할 수 있음이 확인되었다. 이러한 선택성 때문에 알칼리 침출은 산성 침출과 달리 총 아연 회수보다 선택적 아연 용출에 더 초점을 맞춘 연구 경향을 보인다. Table 7은 알칼리 침출계 반응속도론 연구를 요약한 것으로 알칼리 매질이 산화아연의 선택적 용출에는 유리하지만 페라이트 우세 잔사의 잔류로 인해 전체 아연 회수율이 제한될 수 있음을 보여준다.
Table 7.
Summary of kinetic studies on zinc-bearing industrial by-products in alkali leaching systems
| Material |
Leaching Condition |
Leaching Efficiency LE (%) |
Activation Energy Eα (kJ/mol) | Mechanism & Reaction model | Ref. |
|
CaO treated EAFD |
• 2M NaOH, KOH, LiOH • Temp: 25–70°C • PD: 1/300 (g/mL) • Time: 2 h |
Zn 99% recovery (under optimal 2M NaOH, 70°C) (Fe remains in the solid residue as Ca2Fe2O5, achieving high selectivity) |
For NaOH leaching 57.6 (at 25–50°C) 33.8 (at 50–70°C) |
• Temperature-dependent mechanism shift - 25–50°C: Chemical reaction control - 50–70°C: Product layer diffusion control • To prevent the massive Fe co leaching typical of direct acid treatments, pre-calcination with CaO successfully breaks down ZF, allowing selective Zn dissolution in alkaline media | 19 |
|
Zn plant extraction residue |
• 15% NaOH • Temp: 25°C • PD: 5 mL/g • AS: 300 rpm • Time: 120 min |
Pb 85.55%, Zn 21.47% |
Pb: 13.65 Zn: 22.59 |
• SCM: Ash layer diffusion controlled model • Mild NaOH leaching is highly effective for the selective recovery of Pb but yields very poor Zn extraction • The process fits perfectly into the ash layer diffusion controlled mechanism, as indicated by the low activation energies, meaning the undissolved impurities create a severe mass transfer barrier | 21 |
|
Tianjin EAFD |
• 2-10M NaOH • Temp: 30–900°C • PD: 1/10 • AS: 800 rpm • Time: 100 min |
Zn≈73.4% 6M NaOH, 90°C, 800 rpm, 20% solids for 60 min | 15.73 | • Although this value is relatively low compared with typical chemically controlled systems, the good fit to the chemical‑reaction SCM and the negligible stirring speed effect led the authors to conclude that the process is controlled by the surface chemical reaction step | 31 |
Li et al.은 Tianjin EAFD를 수산화나트륨 용액으로 침출하여, 6M NaOH, 90℃, 60분 조건에서 약 73.4%의 아연을 회수를 달성하고, 철의 용출은 최소화하였다. SCM 모델과 아레니우스 분석으로부터 활성화에너지 15.73 kJ/mol이 도출되었으며 데이터 분석을 통하여 낮은 활성화에너지값에도 불구하고 교반 속도의 영향이 없어 생성층 확산 지배형 대신 화학 반응 지배식을 따른다고 하였다31). Erdem et al.은 수산화나트륨 매질을 이용한 아연 제련 잔사의 납 및 아연 침출 반응속도론 연구를 수행하여 철은 용해되지 않고 잔사층을 형성하여 반응물의 확산을 방해하는 확산 지배 메커니즘(Eα<25 kJ/mol)을 보고하였다. 그러나 납은 85% 이상 회수되나 아연 회수율은 21% 수준에 머물렀으며, 철의 동시 용출을 피하려다 오히려 내부의 ZF 구조를 붕괴되지 않아 아연의 회수율이 낮아졌다고 보고하였다21). Gamutan et al.은 산화칼슘(CaO) 전처리를 거친 EAFD의 알칼리 침출 반응속도론 연구로서 무기산 침출 시 철이 대량 용출되는 문제를 막기 위해 EAFD를 산화칼슘과 혼합하여 사전 고온 열처리를 거친 후 알칼리로 침출하는 다단계 우회 공정 실험을 수행하였다. 이러한 전처리 방식은 선택적 아연 침출(99%)에는 성공했으나, 반응이 진행될수록 입자 표면에 두꺼운 칼슘–철 잔사층인 Ca2Fe2O5가 형성되어 반응속도론 분석 결과 저온에서는 고체 표면의 용해 화학 반응이 전체 속도를 지배(Eα>50 kJ/mol)하지만, 고온으로 갈수록 껍질처럼 남은 철 잔사층을 통과하는 물질 전달이 지배적인 단계(Eα~33 kJ/mol)로 전이됨을 보고하였다. 또한 수산화나트륨, 수산화칼륨, 수산화리튬을 비교한 연구로 알칼리 침출이 선택적 아연 용출에 효과적이며, 수산화나트륨이 가장 빠른 아연 용해 속도를 나타내는 것으로 보고되었다. 이 연구는 알칼리 매질에서의 아연 용출을 단순 평형 거동이 아니라 명확한 속도론 문제로 다루었다는 점에서 의미가 크며, 전처리를 통해 페라이트 구조를 약화시킨 뒤 선택적 침출을 수행하는 방향이 최근 EAFD 연구의 중요한 흐름임을 보여준다. 즉, 알칼리 침출계의 반응속도론은 원료 자체의 고유 반응성뿐 아니라, 전처리가 얼마나 ZF를 반응 가능한 상으로 전환했는가에 크게 의존한다19).
반면 전처리 없이 EAFD를 직접 알칼리 침출하는 경우에는 자유 산화아연 성분은 비교적 빠르게 용출되지만, 페라이트 우세 분율(ferrite-rich fraction)이 잔류하여 전체 반응이 조기에 정체되는 경우가 많다. 이 때문에 알칼리 침출 문헌에서는 전체 시간 구간을 하나의 SCM 식으로 설명하기보다, 초기 빠른 침출 분율과 후기 난용해 분율을 구분하는 해석이 더 적절하다는 인식이 확대되고 있다. 특히 제강 분진의 경우 입자 표면의 자유 산화아연과 내부 페라이트가 공간적으로 불균일하게 분포하므로 겉보기 속도 상수는 실제 반응성 분율의 변화까지 함께 반영하는 혼합 파라미터로 이해해야 한다.
또한 알칼리 침출은 납, 알루미늄, 실리콘, 칼슘 등 공존 성분의 영향을 크게 받는다. 일부 잔사에서는 알칼리 조건에서 아연뿐 아니라 납도 동시에 이동할 수 있으며, 이에 따라 선택성 확보를 위한 후속 침전 또는 분리 공정이 요구된다. 따라서 최근 알칼리계 속도론 연구는 단순 아연 용출률뿐 아니라 다성분계 선택성과 반응종 간 경쟁 효과를 함께 고려하는 방향으로 발전하고 있다.
5.3. 유기산 및 특수 침출계 연구 동향
최근에는 무기산 대비 부식성과 환경 부담이 낮은 유기산을 이용한 침출 연구도 증가하고 있다. Table 8은 유기산 및 특수 침출계에서 보고된 반응속도론 연구를 정리한 것으로, 유기산·초음파·복합 공정이 활성화에너지 저감과 혼합 지배 해석의 증가를 통해 난용 상 분해를 촉진할 수 있음을 보여준다.
Table 8.
Summary of kinetic studies on zinc-bearing industrial by-products in organic & special leaching systems
| Material |
Leaching Condition |
Leaching Efficiency LE (%) |
Activation Energy Eα (kJ/mol) | Mechanism & Reaction model | Ref. |
|
Reagent- grade ZF powder |
• 200 g/L H2C2O4·2H2O • PD: 20 g/L • Temp: 40/60/80/100℃ • Time: up to 160 min |
Zn<5% Fe>80% |
From mixed control Arrhenius plots (two regions) Low T (40–60℃): Fe≈30.16 High T (80–100℃): Fe≈80.78 |
• SCM applied to Fe leaching • Pure surface reaction or pure diffusion control models show poor linearity at 40~80℃ • Mixed control model (surface reaction+product layer diffusion) gives better linearity over full T range • Mixed control behaviour with both surface reaction and ZnC2O4 product layer diffusion | 63 |
|
Zn leaching residue |
• H2SO4+0.048M Tartaric acid • Ultrasonic: 300 W • Temp: 90°C • Time: 180 min |
Zn 83.96%, (Surpassing conventional methods by 9.82%) |
Zn: 37.23 (vs. 42.15 kJ/mol in conventional leaching) |
• Zn: Mixed control mechanism • DFT validation: Tartaric acid selectively adsorbs at Fe-O sites, reducing Fe3+ to Fe2+ and weakening the Fe-O bonds, which destabilizes the rigid spinel lattice at the atomic scale • Ultrasonic cavitation synergistically amplifies these chemical effects by physically disrupting the structure, thereby lowering the activation energy barrier from a strict chemical reaction control to a mixed control regime | 64 |
| Zinc Bearing Dust |
• 2M H2SO4+0.08M ascorbic acid • Ultrasonic: 600 W • Temp: 90°C • PD: 7 mL/g • Time: 30 min |
98.96% (Compared to 88.59% using only sulfuric acid under the same conditions) |
35.13 (w/o ultrasound) 27.54 (w ultrasonic) |
• Mixed control model • Ascorbic acid acts as a reducing agent to chemically facilitate the decomposition of refractory ZF • Ultrasound physically breaks down agglomerated mineral particles and induces surface micro cracks, maximizing the reaction surface area | 8 |
|
Zinc Oxide Dust (ZOD) |
• 140 g/L H2SO4 • Temp: 25°C • Ultrasonic: 500 W • PD: 5:1 • AS: 100 rpm • Time: 30 min |
Zn 91.16% (A 5.8% increase compared to 85.36% under conventional stirring) | 6.90 |
• Mixed control model • The cavitation effect of ultrasound intensively stirs the liquid, exfoliates encapsulated mineral particles, and severely reduces mass transfer resistance • This indicates that physical ultrasound energy significantly compensates for the chemical activation barrier • XRD and SEM-EDS of the leached residue confirmed that while ZnO was well dissolved, the refractory phases such as ZF, Zn2SiO4, and ZnS remained undissolved | 10 |
|
Zinc metallurgical slag |
• 0.3M 5-SSA (Sulfosalicylic acid) • Temp: 50°C • PS: d90=65 um • AS: 450 rpm |
94.2% (under the optimal conditions) | 43.96 |
• Surface chemical reaction controlled model • 5-SSA was successfully utilized for the first time as a highly effective leaching reagent for recovering zinc from metallurgical slag • Morphological analysis revealed well developed micropores and cracks on the leached residue, confirming the dissolution of encapsulated zinc oxide | 27 |
대표적으로 Wang et al.의 연구에서는 5-설포살리실산(sulfosalicylic acid, 5-SSA)를 이용한 아연계 슬래그 침출 실험에서 50℃, 0.3 mol/L, 450 rpm, d90=65 μm 조건에서 약 94.2%의 아연 침출율이 달성되었으며, 속도론 해석 결과 생성층 확산 모델보다 표면 화학 반응 모델이 더 우수한 적합도를 보였다. 해당 연구에서는 활성화에너지가 약 43.96 kJ/mol로 제시되어 반응이 확산보다 계면 화학 반응의 영향을 더 강하게 받는다고 해석하였다. 이러한 결과는 유기산 침출계가 단순 중화 반응뿐 아니라 금속 이온과의 착화합물 형성을 동반한다는 점에서 의미가 있다. 즉, 5-SSA와 같은 유기산은 H+에 의한 산화아연 용해와 동시에 용출된 Zn2+를 안정한 착화합물로 포획함으로써 반응을 지속적으로 진행시킬 수 있으며, 이로 인해 무기산계와는 다른 속도론적 거동을 보일 수 있다. 따라서 유기산계 연구는 향후 단순 SCM 적용을 넘어서 표면 반응과 용액 내 착화 반응이 결합된 이중 메커니즘 모델로 확장될 필요가 있다27).
그리고 시약급 아연페라이트를 고농도 옥살산 용액에서 침출한 저자들의 관련 연구에서는 철 성분은 수용성 철 옥살산염으로 거의 전량(≈99%) 용액상으로 용출되는 반면 아연 침출효율은 5% 미만으로 유지되어 아연 옥살산염 고상으로 농축되는 선택적 분리가 보고되었다. 철 침출에 대한 수축핵 기반 혼합 지배 모델 적용 결과, 40~60℃에서는 Eα≈30.16 kJ/mol로 생성물층 확산 저항이 우세한 혼합 지배 거동을, 80~100℃에서는 Eα≈80.78 kJ/mol로 표면 화학 반응 지배 성격이 강한 혼합 지배 거동을 보였다. 이는 유기산계에서 리간드가 용해와 침전을 동시에 유도하여 상별 선택적 분리와 복합 속도론 메커니즘을 구현할 수 있음을 보여준다63).
특수 침출계로는 초음파 보조 침출도 주목할 만하다. 초음파를 이용한 아연 잔사 침출 연구에서는 공동(cavitation) 효과에 의해 입자 표면의 경계층이 약화되고, 공극 발달 및 미세 파쇄가 촉진되어 아연 회수율과 반응 속도가 향상되는 연구가 있다. Zheng et al.은 초음파를 보조로 한 아연 산화물 분진의 황산 침출 반응속도론 연구하였으며, 기존의 열에너지를 통한 침출 방식에서 벗어나 초음파 적용에 따라 일반 교반 침출 85.36% 대비 초음파 보조 시 아연의 회수율이 5.8% 향상되었으며, 이에 따른 활성화에너지가 6.90 kJ/mol이라는 낮은 수치로 도출되었다고 보고하였다. 이에 따라 새로운 공정 변수 도입에 따른 지배 단계 전이는 화학 반응 지배와 생성물층 내부 확산 지배가 혼재된 형태의 혼합 지배 모델로 설명하였다10).
Wan et al.은 제철 공정 발생 아연 함유 분진에 대하여 황산과 유기 환원제(아스코르브산)의 화학적 페라이트 분해 작용과 초음파의 물리적 입자 파쇄 작용이 시너지를 일으켜 ZF가 포함된 분진의 아연 침출효율 98.96%를 달성하였다. 또한 혼합산 단독 시스템의 활성화에너지 35.13 kJ/mol 대비 초음파 에너지를 결합할 경우 활성화에너지가 27.54 kJ/mol로 뚜렷하게 감소하였으며, 이는 물리·화학적 융합 공정이 침출 반응의 에너지 장벽을 효과적으로 낮출 수 있음을 시사한다. 이러한 결과는 기존 고농도 무기산 중심의 가혹한 침출 조건에서 벗어나 유기산의 킬레이트/환원 특성과 보조 에너지를 활용하여 지배 단계를 제어하였다는데 의의가 있다8). Wei et al.은 초음파 및 유기산(타르타르산)을 활용한 게르마늄이 포함된 아연 침출 잔사에 대하여 반응속도론과 밀도범함수이론(Density Functional Theory, DFT) 시뮬레이션을 통해 유기산이 어떻게 아연 페라이트의 원자 단위 결합을 약화시키는지에 대한 메커니즘을 설명하였다. 밀도범함수이론에 따르면 유기산이 ZF의 Fe-O 결합 위치에 선택적으로 흡착하고 Fe3+를 Fe2+로 환원시켜 견고한 스피넬 격자를 원자 수준에서 붕괴시킨다는 것을 증명하였다. 그리고 유기산의 화학적 환원 작용에 보조 에너지가 결합될 경우, 아연 침출의 활성화에너지가 42.15 kJ/mol에서 37.23 kJ/mol로 낮아지며 지배 단계의 긍정적인 전이가 발생함을 보고하였다64).
상기 연구들은 단순한 화학 반응 지배 또는 확산 지배의 이분법을 넘어 물리적 보조장(field-assisted leaching)이 속도론 파라미터를 어떻게 변화시키는지를 보여준다는 점에서 최근 연구 흐름의 확장성을 시사한다.
5.4. ZF 및 난용 결정상 중심 연구 동향
아연 함유 산업부산물 침출 속도론 연구에서 가장 중요한 대상 상은 여전히 ZF이다. 자유 산화아연은 대체로 비교적 쉽게 침출되기 때문에 실제 공정 병목은 페라이트계 상의 분해와 철 거동에 의해 결정되는 경우가 많다. 이 때문에 최근 연구들은 단순 전체 시료 기준 속도론보다 페라이트 분해 반응 자체의 메커니즘과 이를 촉진하는 전처리의 역할에 더 큰 관심을 보이고 있다.
황산계에서 ZF를 직접 침출하는 경우, 높은 반응성을 확보하기 위해 고온, 고산농도, 또는 첨가제 보조가 필요한 경우가 많으며, 이 과정에서 반응 후반부의 철 우세 생성층이 물질전달 저항으로 작용하는 것으로 해석된다. 반면 알칼리계에서는 페라이트의 직접 용해가 제한적이므로, 자화배소나 석회 처리와 같은 전처리를 통해 스피넬 구조를 붕괴시키는 연구가 중요한 비중을 차지한다. 즉, ZF 관련 속도론 연구의 최근 흐름은 “직접 침출 속도론”보다 “구조 전환 후 침출 속도론”으로 이동하고 있다고 볼 수 있다.
또한 이 분야의 문헌은 ZF를 하나의 독립 결정상으로 다루는 실험과, 실제 산업부산물 내의 복합 상 중 하나로 다루는 실험으로 나뉜다. 전자는 보다 명확한 반응 메커니즘 규명에 유리하지만, 후자는 실제 공정 적용성과 연결성이 높다. 향후 연구에서는 이 두 접근을 연결하여, 순수 ZF의 기초 속도론과 실제 EAFD 및 ZSD 내 페라이트 분율의 거동을 통합적으로 해석하는 방향이 필요하다.
5.5. 연구 동향의 종합적 해석
기존 문헌을 종합하면, 아연 함유 산업부산물의 침출 반응속도론은 특정 하나의 보편 모델로 설명되기보다 원료 상 조성에 따라 다른 양상을 보인다. 자유 산화아연 중심 시료나 유기산에 잘 반응하는 제련 슬래그계에서는 표면 화학 반응 지배 해석이 자주 보고되지만, 제련 잔사나 다공성 생성물층을 형성하는 잔사계에서는 생성층 확산 지배 해석이 우세하다. 또한 EAFD처럼 산화아연과 ZF가 공존하는 다상계에서는 초기와 후기 반응 구간의 지배 단계가 다를 가능성이 매우 높아 단일 직선 적합만으로 속도론 결론을 도출하는 기존 방식에는 분명한 한계가 있다.
최근 연구가 보여주는 또 하나의 특징은 속도론 해석이 점차 공정 설계와 직접 연결되고 있다는 점이다. 즉, 단순히 활성화에너지와 속도 상수를 보고하는 수준을 넘어 원료 전처리, 선택적 철 억제, 초음파 보조, 유기산 착화 반응, 단계별 침출 등 실제 공정 운전에 반영 가능한 해석으로 확장되고 있다. 이러한 흐름은 향후 논문에서 문헌을 단순 나열하기보다 원료 특성–용액계–지배 단계–공정적 의미의 틀로 재정리할 필요가 있음을 보여준다.
6. 결 론
아연 함유 산업부산물의 습식 침출은 자원 회수와 환경부하 저감 측면에서 매우 유망한 공정이며, 특히 전기로 제강 분진, 아연 소광 분진, 아연 제련 잔사와 같은 이차 자원으로부터 아연을 회수하는 핵심 기술로 자리매김하고 있다. 그러나 이들 산업부산물은 자유 산화아연, 아연페라이트, 철 산화물, 염화물, 황산염 및 비정질 응집체가 공존하는 복합 다상계이므로, 단순 침출율 비교만으로는 실제 반응 메커니즘과 공정 최적화 방향을 충분히 설명할 수 없다. 따라서 아연 함유 산업부산물의 습식 공정을 보다 정밀하게 이해하고 설계하기 위해서는, 침출 거동을 반응속도론적 관점에서 해석하는 접근이 필수적이다.
본 고찰에서 확인한 바와 같이, 아연 함유 산업부산물의 침출 반응속도론은 사용된 침출제의 종류뿐 아니라, 원료 내 아연의 존재 상, 철과의 구조적 결합 형태, 입도 분포, 응집성, 생성층 형성 여부에 의해 크게 좌우된다. 자유 산화아연 중심 시료는 상대적으로 빠른 용출과 표면 화학 반응 지배 거동을 보일 수 있는 반면, 아연페라이트가 우세한 시료는 난용성으로 인해 반응 후반부에서 생성층 확산 지배 또는 혼합 지배 거동을 나타내는 경우가 많다. 특히 제강 분진과 고철 함유 아연 부산물에서는 자유 산화아연과 페라이트 결정상이 동시에 존재하기 때문에, 반응 초기와 후기의 속도 지배 단계가 달라질 수 있으며, 이를 하나의 평균 속도식으로 해석하는 것은 본질적인 한계를 갖는다.
또한 기존 문헌은 수축핵 모델 및 그 변형 모델을 중심으로 반응속도론을 해석해 왔으나, 실제 산업부산물 시스템의 복잡성을 충분히 반영하지 못하는 경우가 적지 않았다. 높은 선형 적합도나 단일 활성화에너지 값이 제시되더라도 그것이 곧 단일 물리적 메커니즘을 의미하는 것은 아니며, 반응 중 구조 변화, 생성층의 조성, 철의 재침전, 응집체 해체 여부 등을 종합적으로 고려해야만 타당한 동역학적 해석이 가능하다. 따라서 향후 반응속도론 연구는 단순한 곡선 적합을 넘어, 시료의 상 분석과 미세구조 분석, 구간별 반응 해석, 비선형 회귀 및 다중 메커니즘 모델링을 결합하는 방향으로 발전해야 한다. 특히, 페라이트 우세 잔사와 같은 난용 시스템에서는 단일 침출 단계만으로는 높은 회수율과 선택성을 동시에 달성하기 어려우므로, 구조 전환 전처리와 침출을 연계한 공정 설계가 요구된다. 궁극적으로 아연 함유 산업부산물의 습식 침출 반응속도론은 '어떤 상의 아연이 어떤 경로와 속도로 용출되며, 그 과정에서 잔사 구조는 어떻게 변화하는가'를 규명하는 방향으로 고도화되어야 한다. 이를 위해 상 기반 메커니즘의 정량적 규명, 실시간(in-situ/operando) 구조 분석, 머신러닝 기반 예측 및 반응기 스케일업 연구가 상호 연계되어야 하며, 이를 통해 고효율·친환경적인 자원순환 공정 개발을 위한 확고한 설계 지침을 제공할 수 있을 것이다.
종합하면, 아연 함유 산업부산물의 습식 침출 반응속도론은 “어떤 침출제가 가장 효과적인가”라는 단순한 문제를 넘어, “어떤 상의 아연이 어떤 경로와 속도로 용출되며, 그 과정에서 철과 잔사 구조는 어떻게 변화하는가”를 규명하는 방향으로 발전해야 한다. 앞으로는 상 기반 반응 메커니즘 규명, 실시간 오페란도 분석, 다중 메커니즘 모델, 머신러닝 기반 예측, 반응기 스케일 모델링이 상호 연계된 연구가 필요하며, 이를 통해 아연 함유 산업부산물의 자원화 공정은 보다 높은 회수율, 선택성, 경제성 및 환경성을 동시에 달성할 수 있을 것이다. 본 논문이 아연 함유 산업부산물의 습식 침출 반응속도론 연구를 체계적으로 정리하고, 향후 고도화된 자원순환 공정 개발을 위한 기초 자료로 활용될 수 있을 것으로 기대한다.