

1. 서 론
2. 실험 재료 및 방법
2.1. 폐배터리 전해질 샘플 채취 및 분석
2.2. 폐전해액 정제 방법
2.3. 표준혼합물 회수시험
3. 결과 및 고찰
3.1. 진공 감압 여과
3.2. 용매 추출에 의한 유기물 추출
3.3. 공정 설계
4. 결 론
1. 서 론
전기자동차, 휴대용 전자기기 및 에너지저장시스템(energy storage system, ESS) 등 다양한 산업 분야에서 리튬이온배터리(lithium-ion battery, LIB)의 활용이 빠르게 확대됨에 따라, 수명이 종료된 폐리튬이온배터리(이하 폐 LIB)의 발생량 또한 지속적으로 증가하고 있다. 이에 따라 폐 LIB의 효율적인 처리와 자원 재활용은 전 세계적으로 해결해야 할 중요한 환경·사회적 과제로 부각되고 있다. LIB는 높은 에너지 밀도와 우수한 수명 특성을 바탕으로 다양한 산업 및 일상생활에 폭넓게 활용되고 있다. 그러나 수명이 종료된 폐 LIB에는 리튬, 니켈, 코발트 등의 유가금속과 함께 환경 및 인체에 유해한 물질이 포함되어 있어, 이들 물질을 안전하게 처리하고 효율적으로 회수하기 위한 기술 개발이 필수적이다.
LIB는 전극, 전해질, 분리막 그리고 집전체로 구성되어 있다. 전해질은 LIB의 핵심 구성 요소로, 리튬염(lithium salts), 유기용매(organic solvents), 첨가제(additives)로 이루어져 있다. 전해질의 기본적인 역할은 양극과 음극 사이에서 리튬이온을 안정적으로 전도하고 전류 회로를 연결하는 것이다. 충·방전 과정에서 리튬염은 리튬이온을 제공하며, 유기용매는 이온의 전도 매개체로 작용한다. 현재 상용 LIB 전해액에서 가장 많이 사용되는 리튬염은 헥사플루오로인산리튬(LiPF6)으로, 전해액의 약 15 wt.%를 차지한다. LiPF6는 유기용매에 용해될 경우 대량의 리튬이온을 해리시켜 전해질에 높은 이온 전도성을 부여한다. 유기용매는 전해액의 약 80~85 wt.%를 차지하며, 고유전율을 갖는 고리형 카보네이트인 EC(ethylene carbonate), PC(propylene carbonate)를 기본 용매로 사용한다. 또한 점성을 조절하기 위해 사슬형 카보네이트인 DMC(dimethyl carbonate), EMC(ethyl methyl carbonate), DEC(diethyl carbonate) 등을 혼합하며, 일반적으로 3~5종의 용매를 조합하여 사용한다(Table 1). 전해액의 전기화학적 성능을 향상시키기 위해 소량(약 1 wt.%)의 첨가제가 사용되며, 대표적인 첨가제로는 비닐렌 카보네이트(VC)와 플루오로에틸렌 카보네이트(FEC) 등이 있다.
Table 1.
Physical properties of different organic solvents
이러한 전해질은 높은 독성과 인화성을 지니고 있어 폐 LIB 전해질을 무분별하게 처리할 경우 환경오염 및 인체 위해를 초래할 수 있으며, 신뢰성 있는 재활용 체계 구축에 큰 장애가 된다1,2). 기존의 LIB 재활용 연구는 주로 Li, Co, Ni 등 유가금속 자원이 많이 함유된 양극재와 일부 음극재의 회수 분야에 집중되었고 전해질 회수는 미미한 상태이다. 그러나 전해질 내에 함유된 리튬염과 유기용매도 적절히 처리하여 재활용을 할 경우에는 원가 절감 효과 등을 기대할 수 있다3). 또한 환경적 측면에서도 폐 LIB 내 유기 전해질은 자연적으로 분해되지 않고 잔류할 경우 토양과 수질을 오염시키며, 유해 가스 배출의 원인이 될 수 있다. 뿐만 아니라 전해질은 인화성과 폭발성을 내포하고 있어, 안전한 처리 기술 확보는 무엇보다도 중요하다고 할 수 있다. 현재까지 이러한 폐전해질 처리 기술은 단순 무해화 처리 기술 수준이고, 회수를 통한 재활용 기술은 아직은 초기 단계라 할 수 있다. 일반적인 폐전해액 재활용 공정은 해체·파쇄(dismantling and shredding), 전해액 수집(electrolyte collection), 전해액 정제 및 염 회수(electrolyte purification & salt isolation) 등의 단계로 구분할 수 있다. 해체 및 파쇄 후 전해액을 수집하기 위해 기계적 공정, 증류, 동결, 용매추출, 초임계 유체추출 등의 기술이 적용되고 있다4). 전해액 정제 분야의 경우는 처리 기술의 어려움으로 산업 현장에서는 효율성과 비용 절감을 위해 수집 단계와 정제를 병행하기도 한다. Hsu 등은 폐 LIB 전해액을 대상으로 톨루엔 역용매 침전, 분별증류 및 용매보조 진공추출을 결합한 순차적 회수공정을 제안하였다. 톨루엔 침전으로 LiPF6을 EC/LiPF6 착물 형태로 약 62% 회수하고, 망간 불순물을 약 85% 저감하였다. 이후 경쟁용매를 이용해 착물에서 EC를 분리하여 약 60%의 회수율을 달성하였다. 회수한 LiPF6와 카보네이트 용매로 재제조한 전해액은 100회 충·방전 후 약 94~96%의 용량 유지율을 나타내 상용 전해액과 유사한 성능을 보였다5). Kim 등은 폐 LIB 전해액으로부터 리튬을 고순도로 회수해 Li2CO3로 제조하는 공정을 제안하였다. 양극재 분쇄물을 CO2와 용매(acetonitrile/propylene carbonate/diethyl carbonate)를 이용한 초임계추출을 한 후에 전해질을 분리·회수한 후 전해질 내의 F, Ni, Co, Mn, P 등의 불순물을 전기응집 방법에 의해 제거하고, pH 8~12 조건에서 리튬을 탄산리튬으로 석출시키는 연구를 실시하였다6). Bhatt 등은 폐 LIB 전해액을 DMC 등 극성 비양성자성 용매로 추출한 뒤, 톨루엔·석유벤진·DCM과 같은 저극성 역용매를 첨가해 LiPF6을 Li(EC)nPF6 형태로 선택적으로 침전·회수하는 기술을 제안하였다. 회수물은 여과·세척·건조 후 신규 전해액 원료로 재사용할 수 있으며, 추출용매와 침전용매도 증류해 공정에 재순환하는 연구를 하였다7). Oh 등은 리튬인산철(LFP) 양극 소재가 들어간 폐리튬이온 전지 재활용 방법으로 방전/해체/절단 시킨 후 동결건조방식을 이용하여 전해액을 분리시키는 전해액 분리단계, 열처리 및 증류, 자력 분리, 테르밋 반응 등을 통하여 고순도 FePO4와 Li을 얻는 기술을 제안하였다. 이는 전해질을 제품으로 회수하기 위한 공정이라기보다, LFP 스크랩 처리 전·중 단계에서 전해질을 안전하게 제거·중화하는 전처리 기술에 가깝다8). Hayashi 등의 연구 결과에서는 폐리튬이온 2차전지 전해액(특히 LiPF6 전해액)에서 불순물과 F–계 부산물을 제거해 전해액을 재생하는 공정에 관한 것으로, 회수한 전해액을 먼저 고체-액체 분리하여 전극 및 집전체 입자를 제거한 뒤, Ca계 화합물 사용과 pH 제어로 LiPF6 분해와 손실을 억제하면서도 F 농도를 저감시킴으로써 전해액 재사용에 따른 폐기물 저감과 원가 절감 효과가 있다고 보고하였다9). Sloop 등은 초임계 CO2를 이용해 리튬이온전지 전해질을 안전하고 효율적으로 제거·회수하는 방법 및 시스템을 제안하였다. 핵심 공정은 폐배터리를 초임계 CO2에 의해 전해질을 용해 또는 물리적 이동 방식으로 추출하고, 추출 후 압력·온도를 임계 이하로 낮추어 CO2를 기화시키면서 전해질을 회수하고, CO2는 재순환할 수 있는 방식으로 구성된다10). 한편, Wu 등은 폐배터리를 파쇄한 뒤, 유기용매(EC, PC, DMC, EMC, DEC, ACN 등 하나 이상)로 세척하여 여과 후 전해액이 포함된 용액을 얻고, 감압 증류로 용매를 회수한 후 잔류액을 열분해하여 전해질을 무해화 처리하고 Li2CO3 등 침전 형태로 회수하는 공정을 설계하고 이를 통해 기존 소각·배가스 처리 방식 대비 전해액 용매와 리튬 자원을 회수하고, 불소를 고체화하여 환경부하와 처리 비용을 줄이는 방법을 제시하였다11). 이상과 같이 다양한 방법에 의해 폐전해액 처리에 관한 연구 결과가 소개되어 있지만 유기용매 회수에 대해서는 대부분 무해화 처리가 핵심이고 일부 리튬염 회수에 주안점을 두고 있다.
이에 본 연구에서는 폐배터리 재활용 공정 중 염수방전 및 파·분쇄 후 400~500℃의 열처리 과정에서 발생한 증기를 응축하여 회수한 폐액(폐전해질) 시료를 대상으로 진공 감압 여과를 실시하여 응축상, 여과액 및 여과 잔재물로 분리하였다. 이후 여과액에 용매추출 공정을 적용하여 EC, EMC 및 DMC의 회수 가능성을 검토하였다. 또한 각 분리 산물의 조성을 분석함으로써 유기용매의 회수뿐만 아니라 여과 잔재물에 함유된 유가금속의 후속 회수와 추출용매의 재사용 가능성까지 고려한 통합형 폐전해액 정제 공정의 기초 자료를 제시하고자 하였다.
2. 실험 재료 및 방법
2.1. 폐배터리 전해질 샘플 채취 및 분석
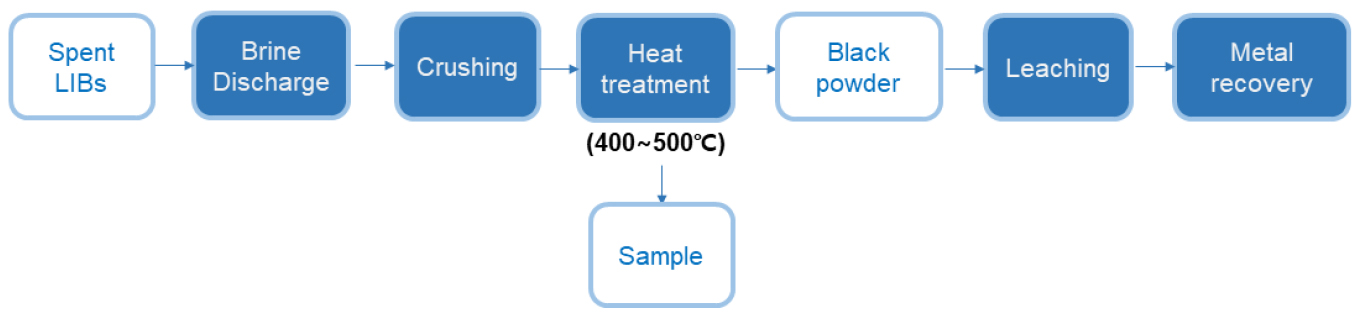
현재 국내 업체에서 처리하고 있는 폐배터리(NCM 622계) 처리 공정의 개략도를 Fig. 1에 나타내었다. 폐배터리를 먼저 염수방전 시키고 이어서 파·분쇄한 후 열처리(400~500℃) 공정을 거친 다음 블랙파우더를 회수하고 있다. 이러한 블랙파우더에서 Ni, Co, Cu, Mn, Li 등의 유가금속을 회수하기 위하여 침출공정을 거친 후 용매추출 등의 분리·회수 공정을 거쳐 금속화합물로 회수한다. 본 연구에 사용한 폐전해질 샘플은 열처리 공정 후 냉각 과정에서 발생한 증기를 응축하여 회수한 샘플을 사용하였다. 유기용매의 특성상 파·분쇄 시 DMC와 EMC 등은 비등점이 낮아 일부 증발될 가능성이 높고, EC와 PC는 높은 유전상수로 인하여 물에 잘 용해되어 리튬염이나 전극 물질에 흡착된 상태로 수상층에 존재하기 쉽다. 또한 리튬전지 전해질로 사용되는 LiPF6는 물과 반응하여 분해되며, 이 과정에서 리튬염, HF 및 H3PO4로 전환되는 것으로 알려져 있다. 수집한 시료 중의 금속 성분 분석은 ICP-AES를 사용하였고, 유기상의 성분 분석은 NMR을 사용하였다. NMR 장비는 Varian사의 Gemini 2000 300 MHz 장비를 이용하였고, 정량 분석을 위해 EC standard를 이용하여 0.025, 0.1, 0.25, 0.5 및 1.0 mg/mL의 5개 농도 구간으로 표준 용액을 제조해 NMR 측정 후 적분값을 통해 EC 검량선을 작성하였다. 불소(F)의 경우 ion chromatography를 사용하여 분석하였다.
ICP-AES 분석 결과 금속 성분의 경우 Table 2와 같이 Ni이 2,544 mg/L로 가장 많이 함유되어 있고, 이어서 Co, Mn과 Cu 등이 함유되어 있다. 또한 LiPF6가 분해되어 생성된 Li이 646.16 mg/L 그리고 P와 F가 각각 202.96 mg/L 및 219.10 mg/L 정도 함유되어 있다. 이 외에도 Table 2에는 Na, Al, Fe와 같은 미량 성분도 함께 검출되었다. Na는 폐배터리 전처리 단계인 염수방전 공정에서 사용되는 NaCl 용액의 잔류염이 이후 공정으로 일부 혼입된 것으로 판단되며, Al과 Fe는 파쇄 공정 중 양극 집전체(Al foil) 및 전지 케이스·분리막 등의 미세 입자가 열처리·응축 과정에서 시료에 함께 혼입된 것으로 판단된다.
Table 2.
ICP analysis results of the raw solution (unit: mg/L)
| Na | Li | Al | Fe | Ni | Co | Mn | Cu | P | F |
| 40.79 | 646.16 | 288.94 | 156.80 | 2544.37 | 715.91 | 441.04 | 296.13 | 202.96 | 219.10 |
한편, 폐전해액 내의 유기용매의 농도를 측정하기 위하여 NMR 분석을 실시하였는데 Table 3과 같이 주로 EC, EMC, DMC로 구성되어 있다. 또한 EC의 농도(11.42 g/L)가 EMC(1.72 g/L) 및 DMC(7.57 g/L)보다 높게 나타난 것은 기존의 저온 열처리 기반 전해액 회수 공정 연구들과는 다소 대조적인 경향이다. EC는 DMC(비등점 90℃)에 비해 훨씬 높은 비등점(약 248℃)을 가지며, cyclic 구조로 인한 강한 분자 간 상호작용 때문에 저온 조건에서는 상대적으로 휘발·회수가 어려운 성분으로 보고되어 있다12). 실제로 70℃ 이하의 저온 진공 조건에서는 카보네이트계 용매의 회수율이 48% 이하에 그치며, 특히 EC의 경우 높은 비등점과 강한 분자 간 상호작용으로 인해 이러한 제약이 더욱 뚜렷하게 나타나는 것으로 보고된 바 있다13). 또 다른 연구에서도 DMC, EMC, EC의 회수를 위한 최적 열처리 조건으로 130℃에서 80분간 처리하는 조건이 제시된 바 있어14), EC를 충분히 회수하기 위해서는 상대적으로 높은 처리 온도가 요구됨을 알 수 있다. 본 연구의 시료는 400~500℃의 고온 열처리 공정에서 냉각 시 증기압으로 회수된 것으로, 기존 문헌 대비 현저히 높은 처리 온도가 EC를 포함한 모든 카보네이트계 용매를 충분히 기화시켜, 오히려 응축액 내 EC의 농도가 EMC나 DMC보다 높게 나타난 것으로 판단된다.
2.2. 폐전해액 정제 방법
입수한 폐전해액의 정제를 위하여 1차로 진공 감압 여과를 통하여 여과한 후에 용매추출 방법을 사용하여 여과액 중의 유기물질을 회수하고 수용액상과 분리하였다. 용매추출 실험은 용매로 DCM(dichloromethane)을 사용하여 상온에서 진행하였다. 추출 분리 후에 NMR을 사용하여 유기물질의 성분을 분석한 후 추출률을 구하였다.
2.3. 표준혼합물 회수시험
실제 여과액의 누적 추출량을 초기 회수가능량으로 사용하는 접근을 평가하기 위해, 알려진 양의 EC, EMC 및 DMC 시약으로 수계 표준혼합물을 제조하였다. 표준혼합물은 여과액에서 추정된 카보네이트 조성을 목표로 하여 물 100 mL에 각 시약을 첨가하여 제조하였다. 각 성분의 실제 투입 농도는 EC 12.27 g/L, EMC 1.55 g/L, DMC 5.51 g/L이 되도록 하였다. 제조한 표준혼합물에 대해 매회 새로운 DCM 100 mL을 사용하여 총 3회 순차 추출하였다. 추출 조건은 본 폐전해액 여과액을 추출한 조건과 일치하게 진행하였다.
3. 결과 및 고찰
3.1. 진공 감압 여과
앞서 폐전해질의 여과를 위하여 중력 여과와 진공 감압 여과 방법에 대해 비교하였는데, 중력 여과 시에는 폐전해질의 탄소 성분으로 인하여 효율적으로 여과가 어려워 진공 감압 여과 방식을 채택하였다. 입수한 폐전해질의 정제를 위하여 1차적으로 Fig. 2와 같이 진공 감압 여과 장치를 사용하여 여과액(filtrate), 응축상(condensate) 그리고 여과 잔재물(filter residue)로 각각 분리하여 금속 및 유기물 성분을 분석하였다.
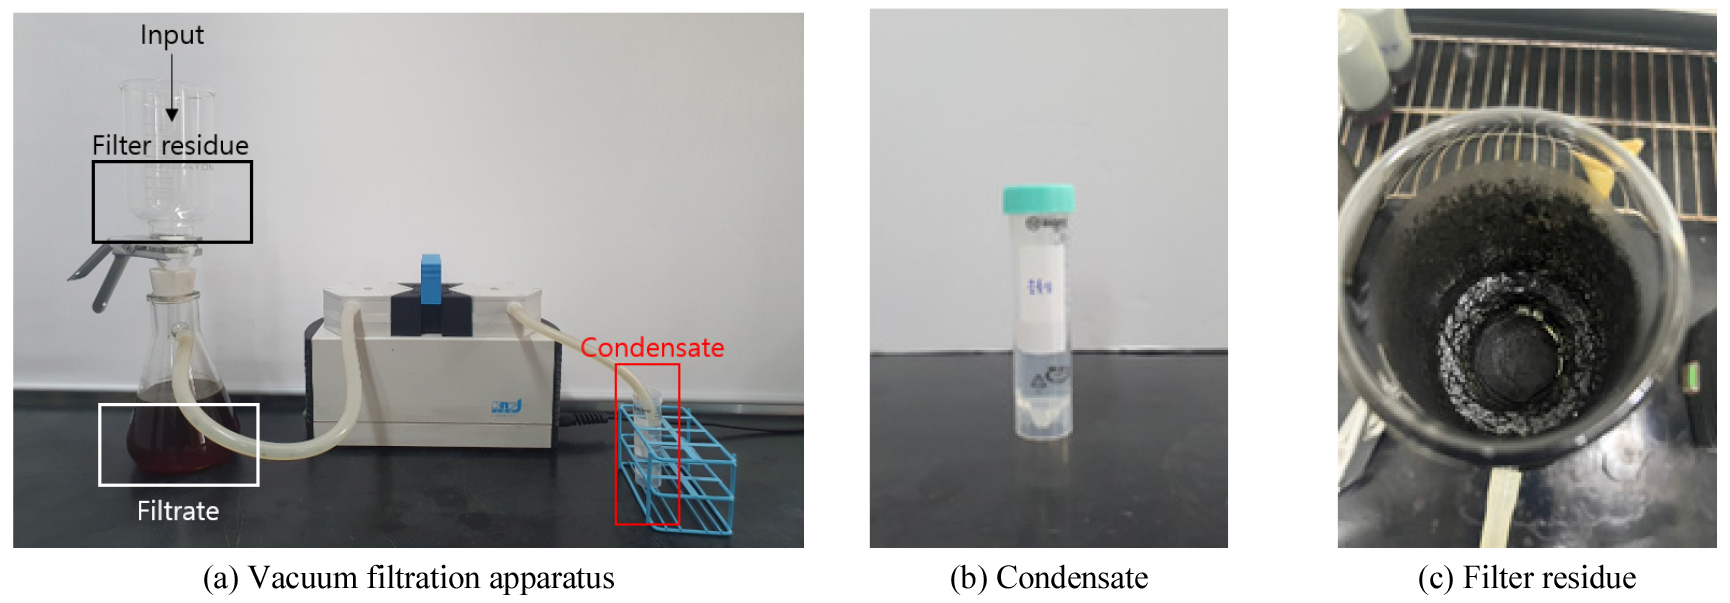
여과액(filtrate)은 진공 감압 장치를 통해 여과되어 나온 용액으로 주로 수용액상이고 일부 유기물질이 혼합되어 있다. 여과액의 금속 성분 분석 결과는 Table 4와 같다. 원액과 비교할 경우 대부분의 금속 성분들이 여과 잔재물에 흡착되어 여과되지 않고 실제로 여과액 중에는 금속 성분의 농도가 많이 감소하였다는 것을 알 수 있다. 구체적으로 Ni은 2,544.37 mg/L에서 0.98 mg/L로, Co는 715.91 mg/L에서 0.45 mg/L로, Mn은 441.04 mg/L에서 0.25 mg/L로 감소하여 99.9% 이상의 높은 제거율을 보였다. 반면 Cu(91.8% 제거)와 F(74.3% 제거)는 상대적으로 낮은 제거율을 보였는데, 특히 F의 경우 LiPF6 가수분해로 생성된 HF, POF3 등이 이온 형태로 수용액상에 용존하기 쉬워 입자성 금속 화합물 대비 여과에 의한 제거 효율이 낮은 것으로 판단된다. 또한 여과액 중 유기물질을 분석한 결과를 Table 5에 나타냈는데 주로 EC, EMC 및 DMC가 함유되어 있고 EMC 및 DMC의 농도가 원액보다 감소한 것을 알 수 있다. EC의 경우 원액보다 농도가 증가하였는데 원액 대비 약 7.4% 높은 농도를 나타냈다. 이는 진공 감압 여과 과정에서 물과 상대적으로 휘발성이 높은 성분이 일부 제거되면서 액상 부피가 감소하여 발생한 농축 효과에 기인한 것으로 판단된다. 이에 휘발성이 상대적으로 낮은 EC를 비휘발성 기준물질로 가정하여 농축계수를 산정한 결과, 농축계수는 1.074로 나타났다. 이를 기준으로 여과 후 각 유기용매의 농도를 보정하여 실제 휘발 손실률을 계산한 결과, DMC는 32.3%, EMC는 16.1%의 손실을 나타내었다. 즉, 이러한 휘발 손실의 크기는 DMC > EMC > EC의 순으로 나타났으며, 각 성분의 비등점 순서와도 일치하였다.
Table 4.
ICP analysis results of the vacuum filtrate (unit: mg/L)
| Na | Li | Al | Fe | Ni | Co | Mn | Cu | P | F |
| 48.81 | 3.74 | 4.96 | nd | 0.98 | 0.45 | 0.25 | 24.25 | 10.89 | 56.4 |
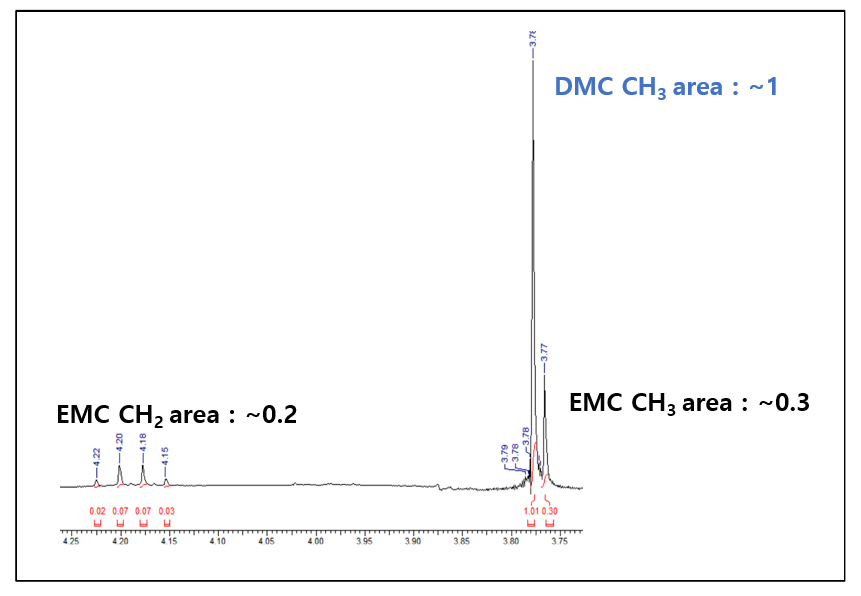
응축상(condensate)은 원액을 진공 감압 여과 시 증기로 포집되는 물질로 Fig. 3과 같이 NMR 분석 결과 주요 성분은 비점이 낮은 DMC(BT: 90.2℃)와 EMC(BT: 110℃)로 구성되어 있고, EMC보다는 DMC의 농도가 높았다. 이는 진공 감압 조건에서 비점이 낮아 휘발성이 큰 DMC, EMC와 같은 유기용매는 증기 형태로 이동하여 응축되는 반면, 비휘발성인 금속염 및 유기산 화합물은 액상 및 고상에 잔류하기 때문으로 판단된다13). 이러한 응축상에는 금속 성분이 거의 없어 분별증류에 의해 개별상으로 회수하든지 또는 혼합상으로 재활용이 가능할 것으로 생각된다.
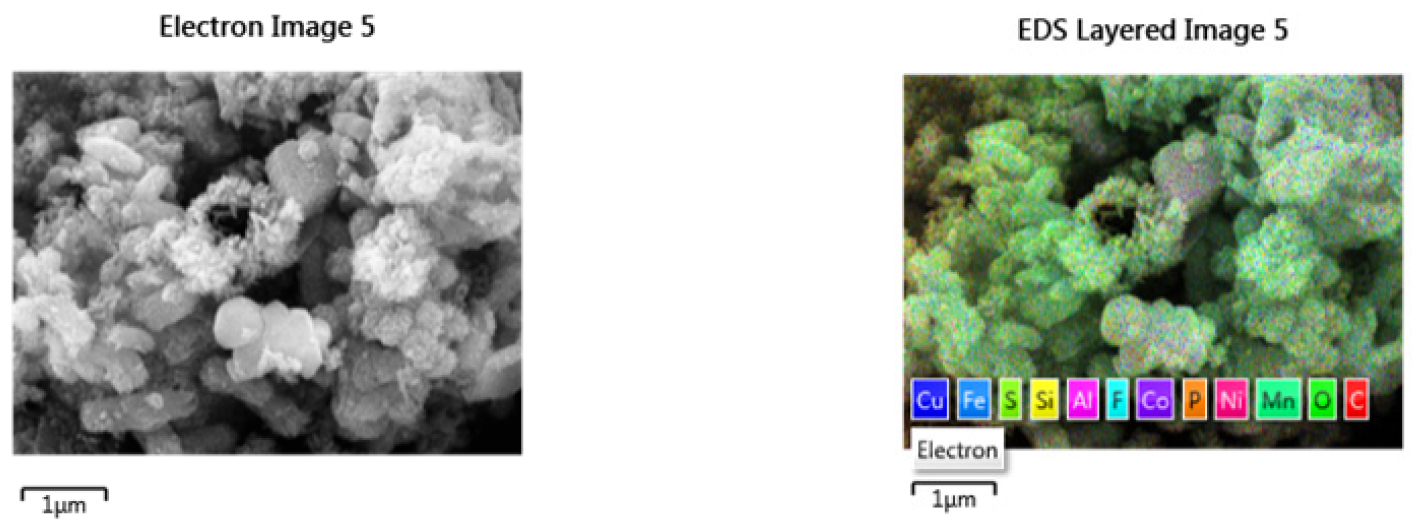
여과 잔재물(filter residue)은 진공 감압 여과 시 필터에 걸러지는 물질이다. 시료의 여과 잔재물을 수거하여 건조시킨 후 건조된 분말 시료를 카본테이프에 붙이고 Pt 코팅을 20 mA에서 60초 진행한 후에 FE-SEM/EDS 분석을 하였다. 분석은 K시리즈 X-ray를 사용하여 총 5회 진행하였고, 성분 함량은 평균값으로 Table 6에 나타내었다. 분석 결과 주성분은 음극재 성분인 C(탄소)가 62% 이상으로 높았다. 중금속 성분으로는 Co, Ni, Cu, Mn 등이 존재하는데, 특히 Ni이 9% 내외로 높았다. 그 외 비금속 성분으로 F 및 P가 함유되어 있고 Li은 SEM으로는 분석이 어려워 분석치에 미포함되었다. 한편, 여과 잔재물의 SEM/EDS 분석 결과를 Fig. 4에 나타내었다. 그림에서 알 수 있듯이 입도는 1 μm 이하로 미세하였다. 이러한 여과 잔재물의 경우 Ni, Co 등의 양극재 핵심 금속들이 많이 함유되어 있어 탄소 성분을 부유선별로 제거한 후에 블랙파우더 침출공정으로 보내 금속 성분들을 회수하는 것이 바람직할 것으로 판단된다.
Table 6.
SEM-EDS analysis results (unit: wt.%)
| C | O | F | Al | Si | P | S | Mn | Fe | Co | Ni | Cu | Li | Na |
| 62.23 | 17.75 | 3.52 | 0.66 | 0.05 | 0.90 | 0.03 | 2.07 | 0.29 | 2.54 | 9.09 | 0.86 | – | trace |
3.2. 용매 추출에 의한 유기물 추출
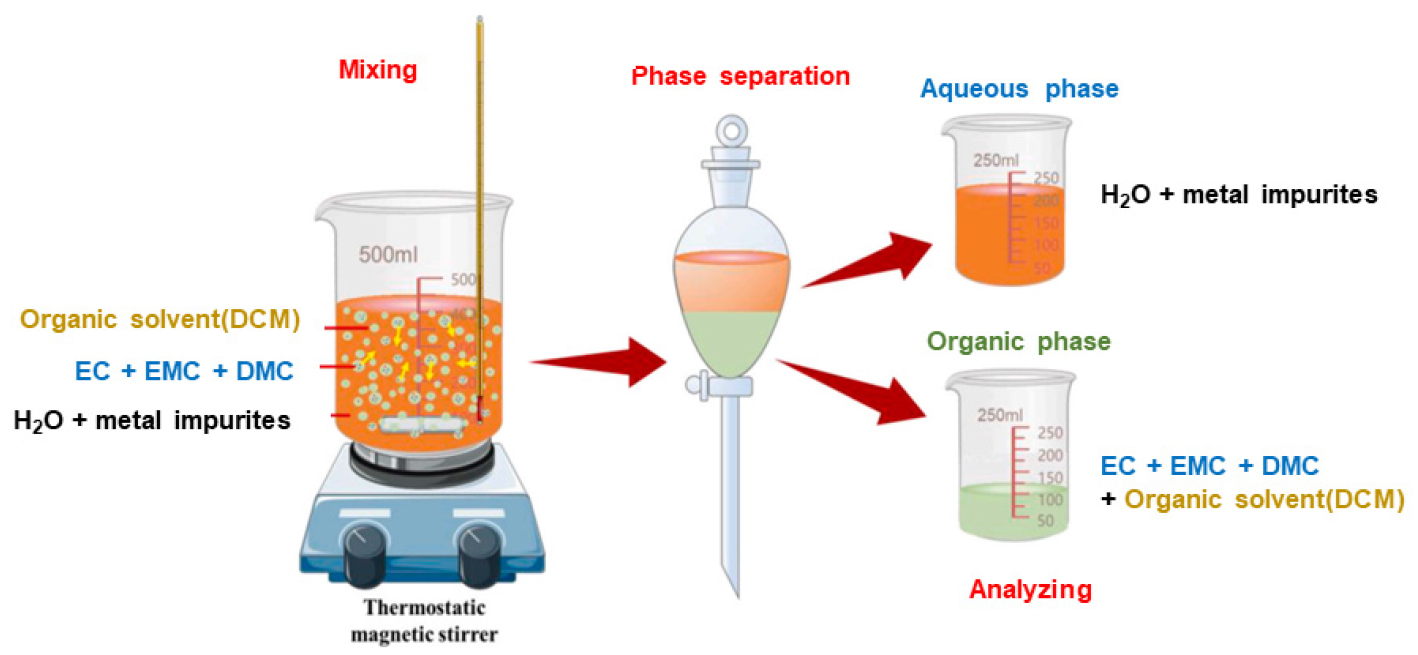
폐전해액 시료를 진공 감압 여과를 거쳐 나온 여과액 중에는 Table 4 및 Table 5와 같이 일부 금속 성분들과 EC, EMC 및 DMC 등의 유기물질이 혼합되어 있다. 이러한 용액에서 유기물질들을 선택적으로 추출 분리하기 위해 용매추출 방법을 사용하였다. 용매추출의 원리는 Fig. 5와 같이 여과액 중에 함유된 유기물질을 다양한 유기용매의 극성도 차이를 이용하여 수용액상에 함유되어 있는 유기물질을 효과적으로 분리·회수하는 방법이다. 여과액 중에는 금속 성분과 EC, EMC 및 DMC 등의 유기물질이 혼합되어 있어 이러한 유기물질을 적절한 유기용매를 사용하여 추출한 후 유기물질을 회수하고, 유기물질이 제거된 수용액상을 회수하여 후속 공정에서 금속 성분들의 분리·정제가 용이하도록 하는 공정이다.
3.2.1. 추출 용매 선정 실험
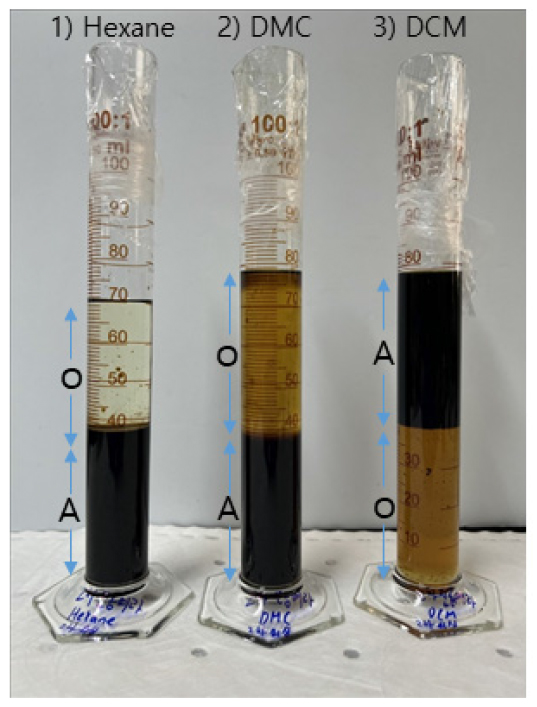
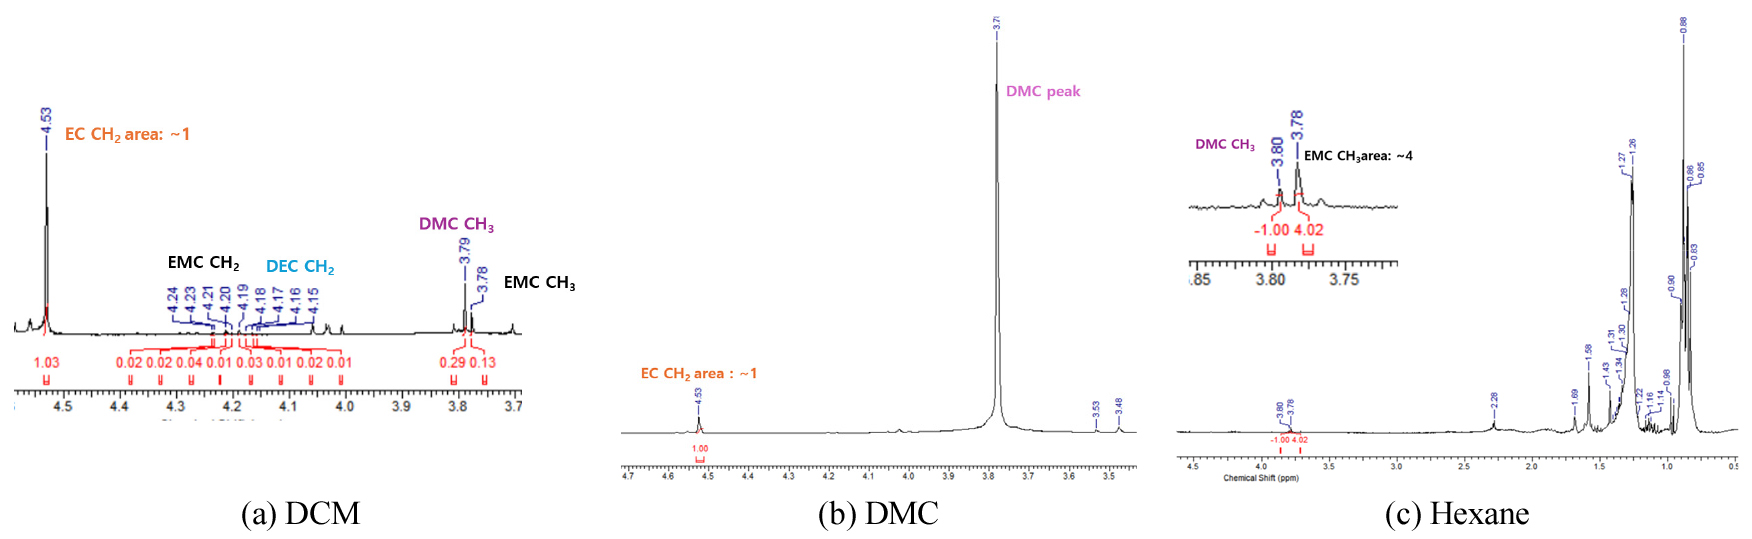
추출에 적합한 유기용매를 선정하기 위한 실험을 진행하였다. 수상으로는 진공 감압 여과 후 여과액을 사용하였고, 유기용매로는 리튬전지 전해액의 성분 중 하나인 DMC(dimethyl carbonate) 그리고 무극성 비양성자성 용매인 hexane과 약한 극성을 보이는 DCM(dichloromethane)을 사용하였다. 실험은 상온에서 상비(O/A) 1.0으로 30분 동안 교반하였다. 실험 결과 hexane의 경우 유기상이 위로, 수상이 아래로 상분리되었고 유기상의 부피가 많이 감소하였다. DMC의 경우 유기상이 위로, 수상이 아래로 상분리되었으며 부피 변화는 미미하였다. DCM의 경우 유기상이 아래로, 수상이 위로 상분리되었으며 DMC와 마찬가지로 부피 변화는 미미하였다(Fig. 6). 추출 후 유기상을 NMR 분석하였는데, hexane의 경우 DMC, EMC만을 추출하였고, DMC의 경우 EC만을 추출하였다(Fig. 7). 한편, DCM의 경우에는 EC, EMC 및 DMC의 세 성분을 모두 추출하였다. 이상의 실험 결과로부터 추출 용매로는 DCM이 효과적이라는 것을 알 수 있었다.
3.2.2. DCM을 사용한 유기물 추출
DCM(dichloromethane, CH2Cl2)은 탄소, 수소, 염소 원자로 구성된 단순 유기 화합물로, 중심 탄소에 두 개의 염소와 두 개의 수소가 결합한 사면체(tetrahedral) 구조로, C–Cl 결합의 쌍극자가 완전히 상쇄되지 않아 약 1.6 D의 쌍극자 모멘트(유전상수 약 8.9)를 가지는 약한 극성을 띠는 비양성자성 용매이다. DCM은 극성 및 비극성 유기 화합물을 모두 용해할 수 있는 우수한 용해력을 지니며, 다양한 유기 반응 및 추출 공정에 활용된다. 특히 비등점이 약 40℃로 낮아 회수 및 재사용이 용이하고, 물에 대한 용해도가 낮으며 대부분의 유기용매와 혼화성이 우수하다. 또한 밀도가 1.33 g/cm3로 물보다 높아 수상과의 상분리가 용이하다는 장점이 있다. 이러한 특성으로 인해 DCM은 유기물 추출, 반응 매질, 세정 공정 등 다양한 분야에서 핵심 용매로 사용되고 있다15,16). 그러나 높은 휘발성과 일부 수상 잔류 가능성으로 인해 공정 규모 확대 시 대기 및 수계로의 배출에 따른 환경부하가 발생할 수 있으므로 적절한 회수·관리 공정이 필요하다. 따라서 실제 공정 적용 시에는 밀폐형 추출 시스템과 저온·감압 증류를 이용한 DCM 회수·재사용 공정을 적용하고, O/A비와 추출단수를 최적화하여 신규 용매의 투입량을 최소화할 필요가 있다. 또한 잔류 DCM 증기는 응축 및 활성탄 흡착을 통해 회수·처리하고, 수상에 잔류하는 DCM은 별도의 회수 또는 흡착 공정을 통해 관리함으로써 대기 및 수계로의 배출을 저감할 수 있다. 이러한 폐쇄형 용매 회수·재사용 시스템(closed-loop solvent management)은 DCM 사용에 따른 환경부하를 최소화하면서 폐전해액 정제 공정의 실용성을 향상시키는 방안으로 고려할 수 있다. 추출 실험을 하기 위해 진공 감압 여과하여 나온 여과액을 사용하였다. 추출 실험은 1차, 2차, 3차에 걸쳐 진행하였는데, 1차 추출 후 액(수상)과 새로운 유기상(DCM)과 반응시켜 2차 추출 반응을 진행하는 방식으로 실시하였다. 추출반응은 상온에서 상비(O/A) 1.0에서 30분 동안 교반하여 진행하였다. 추출 후 상 분리를 한 다음 유기상 층의 유기물 농도를 NMR을 이용하여 분석하여 유기상으로 추출된 유기물의 양을 구하였다. NMR 분석은 CDCl3와 시료를 50:1의 비율로 희석하여 진행하였다. 시료 내 EC, EMC 및 DMC의 정량은 EC의 4.5 ppm(4H), EMC의 4.21 ppm(2H), DMC의 3.79 ppm(6H)의 NMR peak 적분값 비율을 고려하여 EC와 동일한 proton 기준으로 환산한 후, EC standard로 작성한 검량선의 방정식에 대입하여 각 물질의 농도를 산출하였다. 산출된 농도에는 시료의 희석배수(50배)를 적용하여 원 시료 내 각 유기용매의 최종 농도를 계산하였다.
세 번의 표준혼합물 유기용매 추출 실험을 통하여 DCM으로 3번 추출하였을 때의 전체 회수율 평균은 모두 99% 이상의 값이 나왔음을 바탕으로, 실제 여과액의 추출 단계별 회수 비율은 각 단계에서 회수된 특정 성분의 양을 동일 성분의 누적 회수량으로 나누어 계산하였다. 이에, 초기 여과액 내 유기물의 누적 농도가 EC: 12.27 g/L, EMC: 1.55 g/L, DMC: 5.51 g/L인 용액을 DCM을 사용하여 추출 실험하여 그 결과를 Figs. 8, 9 및 Table 7에 나타내었다. EC의 1, 2, 3차 회수량은 초기 여과액 부피 기준 각각 9.78, 1.78 및 0.71 g/L에 해당하였으며, 누적 회수량에 대한 단계별 비율은 각각 79.7%, 14.5% 및 5.8%였다. EMC는 정량된 누적 회수량이 1차 추출액에 대부분 집중되었으며, 후속 추출액에서는 해당 성분이 검출되지 않았다. DMC의 1차 및 2차 회수량은 각각 5.37 및 0.14 g/L에 해당하였고, 누적 회수량에 대한 비율은 각각 97.5% 및 2.5%였다.
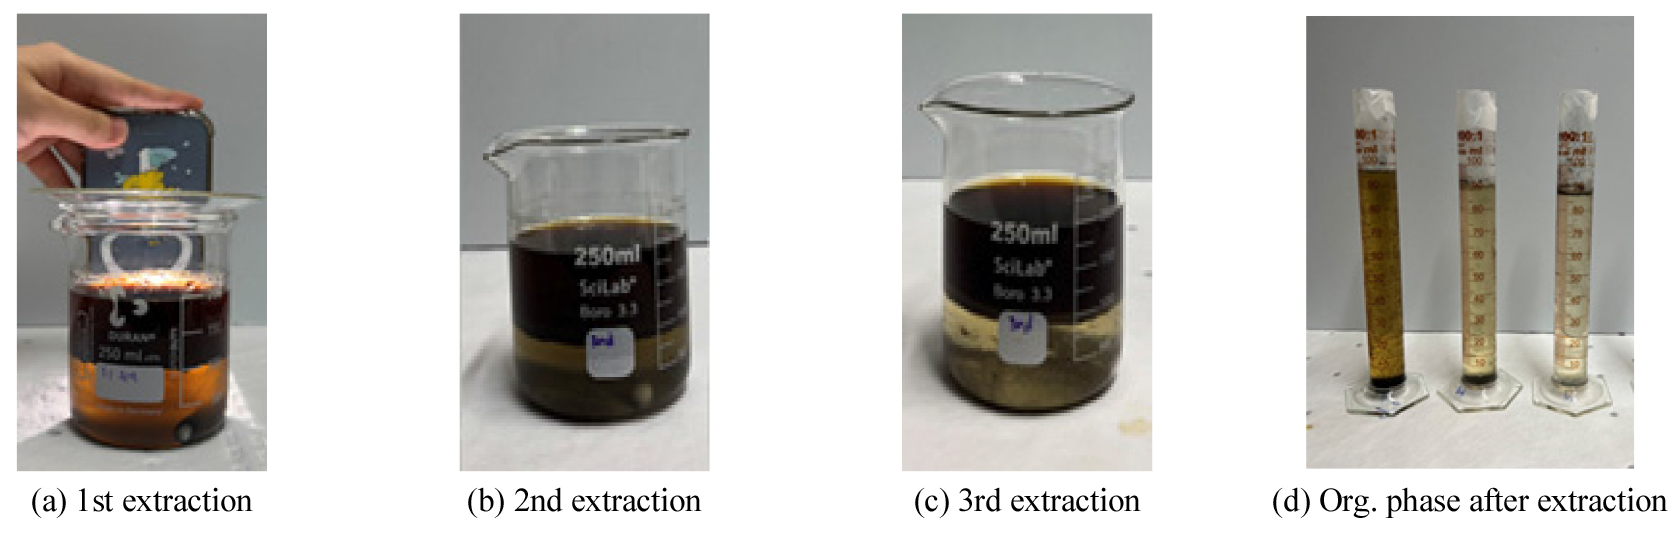
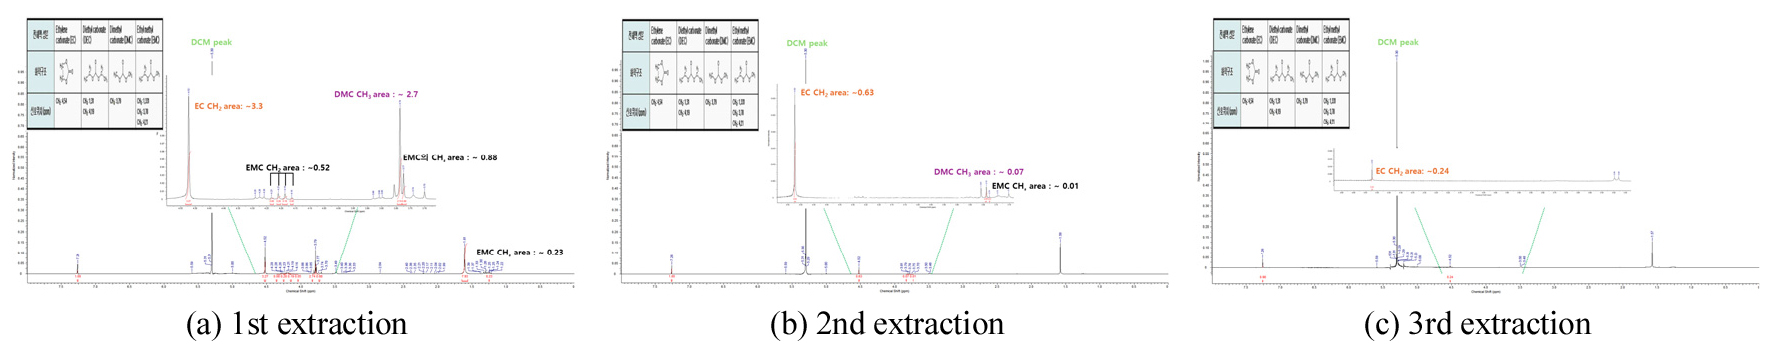
Table 7.
Concentration and extraction yield of organic solvents recovered from the filtrate
DCM에 의한 각 카보네이트의 추출 거동 차이는 용매와 용질 간의 극성 차이에 기인하는 것으로 판단된다. EMC와 DMC는 linear carbonate 구조로서 DCM과 유사한 중간 정도의 극성을 가져 1차 추출만으로 거의 대부분(97% 이상) 회수된 반면, EC는 cyclic carbonate 구조로 유전상수(dielectric constant)가 물(81)보다도 높은 유전상수(90)를 가져 극성이 낮은 DCM 상으로의 분배가 불리하여 1차 추출률이 79.7%에 그친 것으로 판단된다. 다만, EC는 2차 및 3차 추출을 통해 잔류량이 단계적으로 감소하였으며, 3차 추출 이후 동일한 조건에서 추가 추출을 실시한 결과 잔류 EC가 검출되지 않았다. 이는 다단 추출을 적용함으로써 EC의 상대적으로 낮은 1차 추출 효율을 보완하고, 여과액 내 잔류 유기성분을 효과적으로 회수할 수 있음을 시사한다. 이러한 추출 거동의 차이는 각 단(stage)의 분배계수(distribution coefficient, D=유기상 중 농도/수상 중 농도)를 통해 보다 정량적으로 확인할 수 있다. Table 7의 농도 데이터로부터 산출한 1차 추출 시 분배계수는 EC 3.93, DMC 38.36으로 나타났으며, EMC는 1차 추출 후 수상 잔류 농도가 검출한계 미만(nd)으로 분배계수를 정량하기 어려울 만큼 매우 높은 값을 보였다. 이로부터 산출한 1차 추출 시 DMC/EC 간 분리계수(separation factor, β)는 약 9.8로, DCM이 linear carbonate(EMC, DMC)를 cyclic carbonate(EC) 대비 현저히 선택적으로 추출됨을 알 수 있다. EC의 분배계수는 2차(2.51), 3차 추출로 갈수록 감소하는 경향을 보였는데, 이는 수상 중 EC 잔류 농도가 낮아짐에 따라 추출 구동력(driving force)이 함께 감소하였기 때문으로 해석된다. 한편, 본 연구에서 확인된 cyclic carbonate(EC)와 linear carbonate(EMC, DMC) 간의 추출 선택성 차이는 기존 문헌에서 보고된 경향과도 유사하다. EC는 물(유전상수 81)보다도 높은 유전상수(90)를 갖는 반면 DMC와 EMC는 각각 3.1, 2.9로 훨씬 낮은 유전상수를 갖는 것으로 보고되어17), 본 연구에서 관찰된 EC의 상대적으로 낮은 DCM 분배 경향을 뒷받침한다.
더불어, 유기물 추출 후 상분리를 한 후에 유기상층(DCM+EC+EMC+DMC)과 수상층으로 분리하고, 유기상층은 분별증류에 의해 비등점이 낮은 DCM(BT:약 40℃)을 먼저 분별증류(fractional distillation)로 회수하여 용매추출 공정으로 재사용하고, 남은 유기상(EC+EMC+DMC)은 혼합물질로 재활용이 가능하다. 한편, 분리된 수상 중에는 금속 성분들과 불소가 존재한다. 이 경우 불소 성분은 알칼리 성분(Ca(OH)2, CaO 등)을 첨가해 CaF2 형태로 침전 제거시키고 나머지 용액은 금속 성분의 함유량에 따라 폐배터리 침출공정으로 재투입하여 금속 성분들을 회수할 수 있다.
3.3. 공정 설계
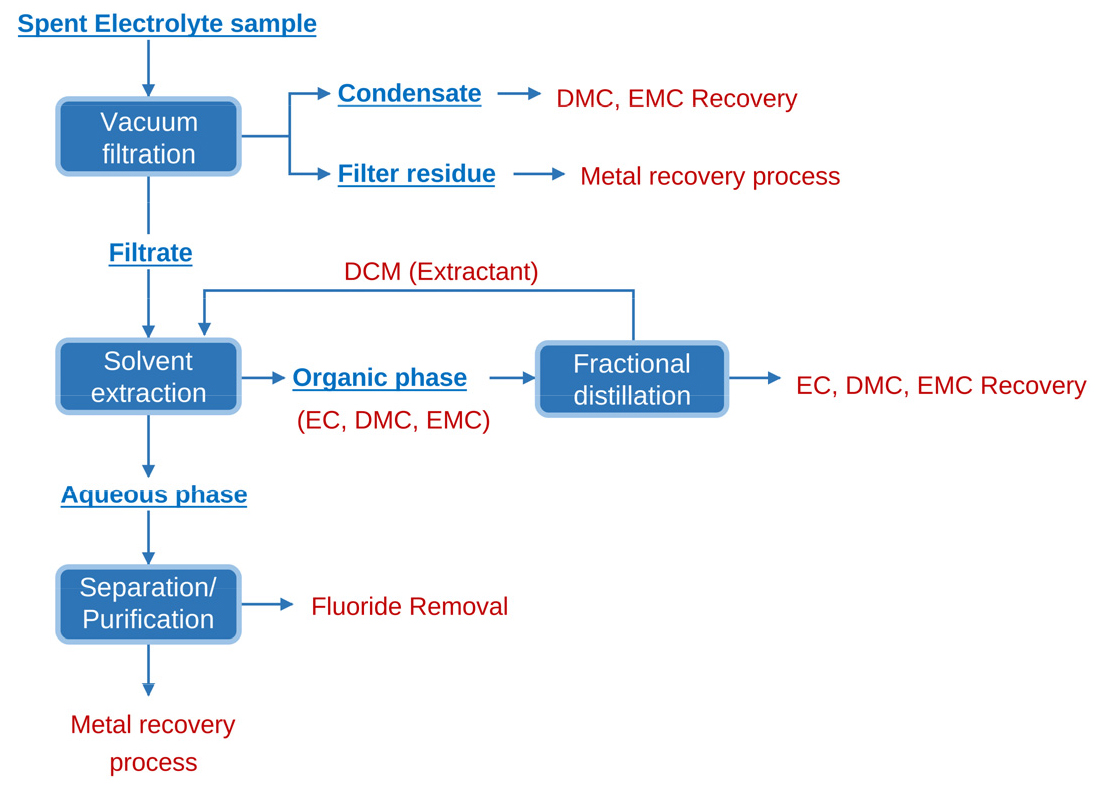
회수된 폐전해질의 정제를 위한 공정 개략도를 Fig. 10에 나타내었다. 먼저 폐전해질 시료를 진공 감압 여과하여 응축상, 여과 잔재물 및 여과액으로 분리한다. 응축상에는 비등점이 낮은 DMC와 EMC가 주로 포함되어 있으므로 이들을 혼합용매 형태로 회수하여 재활용 공정에 활용할 수 있다. 여과 잔재물에는 니켈, 코발트 등의 유가금속 성분이 함유되어 있어 폐배터리 재활용 공정의 침출 단계로 재투입함으로써 유가금속의 추가 회수가 가능하다. 한편, 여과액에 대해서는 DCM을 추출용매로 사용하여 수상에 존재하는 EC, DMC 및 EMC 등의 유기성분을 유기상으로 추출·분리한다. 추출 후 유기상에는 DCM과 함께 EC, DMC 및 EMC가 혼합되어 있으므로, 비등점 차이를 이용한 분별증류를 통해 DCM을 우선 회수하여 용매추출 공정에 재사용할 수 있다. 이후 분리된 수상은 추가적인 분리·정제 공정을 통해 잔류 금속 성분을 회수하고, 최종적으로 무해화 처리하는 공정으로 구성할 수 있다.
4. 결 론
폐전해질을 정제하여 재활용하기 위해 진공 감압 여과 및 용매추출법을 활용한 기초 연구 결과 다음과 같은 결론을 얻을 수 있었다.
1) 진공 감압 여과 방법을 사용하여 여과액(filtrate), 응축상(condensate) 그리고 여과 잔재물(filter residue)로 각각 분리할 수 있었다. 이 경우 응축상에서 유기용매인 DMC와 EMC를 얻을 수 있었고, 여과 잔재물의 경우 유가금속 성분이 많이 함유되어 있어 배터리 재활용 공정으로 투입하여 재활용하는 것이 바람직하다.
2) 진공 감압 여과액에 포함된 EC, EMC 및 DMC는 DCM을 사용하여 순차적으로 추출·회수할 수 있었다. 정량된 누적 회수량을 기준으로 EC는 1, 2, 3차 추출에서 각각 79.7%, 14.5% 및 5.8%가 회수되었으며, DMC는 1차 및 2차 추출에서 각각 97.5% 및 2.5%가 회수되었다. EMC의 정량된 회수량은 1차 추출액에 집중되었다. 한편 추출된 유기상에는 DCM과 EC, DMC, EMC 등이 혼합되어 있어 추출제인 DCM을 분별증류에 의해 저온에서 분리하여 용매추출 공정으로 재사용이 가능하며, 남는 EC, DMC, EMC 혼합 유기상은 혼합용매로 재활용이 가능하리라 예상된다.