

1. 서 론
2. 실험 방법
2.1. 시료
2.2. 힘 균형 모델
2.3. 전류 집전체 및 분리막의 분리
3. 결과 및 고찰
3.1. 시료 분석 결과
3.2. 힘–균형 모델 식을 통한 시뮬레이션 결과
3.3. 비중 선별 실험 결과
3.4. 시뮬레이션 및 실험 결과 비교를 통한 최적 공기 유량 선정
4. 결 론
1. 서 론
배터리는 휴대용 전자기기의 보급 확대와 탄소중립 정책에 따른 전기차 시장 성장으로 인해 전 세계적으로 수요가 빠르게 증가하고 있다1). 전기차에 사용되는 리튬이온전지 셀은 외부 케이싱, 양극, 음극, 분리막, 전해질 및 전류집전체 등으로 구성된다2). 일반적으로 양극은 LFP(LiFePO4), LCO(LiCoO2) 및 NCM계 산화물[Li(Ni,Co,Mn)O2]3,4) 등이 있으며, Al 집전체에 코팅되어 부착되고, 음극활물질인 흑연은 Cu 집전체에 코팅되어 부착된 전극 구조로 제조된다5,6,7). 그러나 배터리 수요가 지속적으로 증가함에 따라 리튬, 니켈, 코발트, 망간, 알루미늄, 구리 등 배터리 핵심 원료 금속의 수급 불안정이 우려8)되고 있다. 따라서 폐배터리로부터 유가금속을 효율적으로 회수하기 위한 재활용 기술의 중요성이 커지고 있으며, 회수율 및 공정 효율 향상을 위한 연구가 활발히 진행9)되고 있다.
폐배터리 재활용은 크게 전처리와 후처리 공정으로 구분된다. 전처리 공정은 방전, 파·분쇄, 분급, 선별 및 열처리 등을 통해 배터리 셀로부터 양극 및 음극활물질이 포함된 블랙매스를 회수하는 물리적 공정이다. 후처리 공정은 전처리 공정에서 얻어진 블랙매스를 대상으로 제련 공정을 수행하여 배터리 내 유가금속을 금속 또는 금속화합물 형태로 회수하는 공정을 의미한다10). 이때 전처리 공정의 효율은 블랙매스 내 금속 품위와 불순물 함량을 결정하며, 이는 최종 금속화합물의 순도와 후처리 공정 효율에 직접적인 영향을 미친다11). 일반적으로 전처리 공정에서 355 μm 이하의 미립 산물은 블랙매스로 회수되는 반면, 355 μm 이상의 조립 산물은 블랙매스에 포함되지 않는 공정 부산물로 취급된다12). 이러한 공정 부산물은 별도의 재활용 공정이 적용되지 않는 경우가 많아 혼합 폐기되거나 일괄 처리되고 있으나13,14), 구리, 알루미늄 및 분리막 등 유가 자원이 다량 잔존하고 있다. 특히 구리와 알루미늄은 사용량이 많고 경제적 가치가 높기 때문에 자원 손실을 최소화하기 위한 회수 공정의 개발이 필요하다15,16,17). 따라서 폐배터리 재활용의 전체 효율을 향상시키기 위해서는 블랙매스의 회수율과 품위를 높이는 것뿐만 아니라, 공정 부산물 내 잔존 유가자원을 효과적으로 회수하기 위한 연구가 필요하다.
폐배터리 재활용 공정에서 발생한 구리, 알루미늄 및 분리막을 선별하기 위해 다양한 연구가 수행되어 왔다. 구리와 알루미늄의 경우 구리 표면의 선택적 소수화를 이용한 부유선별18), 색채선별19) 및 비중선별20) 등이 연구되었으며, 분리막의 경우 소수성 차이를 이용한 부유선별21)과 전기전도도 차이를 이용한 와전류 선별22) 등이 검토되었다. 그러나 기존 연구들은 주로 열처리를 거친 산물 또는 특정 전처리 조건에서 얻어진 산물을 대상으로 수행되어, 열처리를 거치지 않은 기계적 전처리 공정 부산물에서 나타나는 구리, 알루미늄 및 분리막의 실제 존재 형태와 선별 거동을 충분히 반영하지 못한 한계가 있다. 특히 폐배터리 전처리 공정은 아직 표준화되어 있지 않아 문헌마다 파·분쇄, 체질 및 열처리 적용 여부가 상이하다. 그중 열처리 공정은 분리막과 바인더 제거를 통해 일부 물질의 단체분리를 향상시킬 수 있으나, CO2 발생을 유발하고23), 열처리 과정에서 알루미늄 산화층이 형성되어 블랙매스 내 알루미늄 불순물 함량을 증가시킬 수 있다는 한계가 있다24). 따라서 본 연구에서는 열처리를 적용하지 않은 기계적 전처리 공정에서 발생한 부산물을 대상으로 물리적 선별 가능성을 평가하고자 하였다. 따라서 열처리를 진행하지 않은 전처리 공정을 통해 공정 부산물을 얻고자 한다. 또한 구리와 알루미늄의 선별 거동 예측을 위해 전산유체역학 소프트웨어25), 등가직경법26) 및 반복계산법27) 등을 활용한 시뮬레이션 연구가 보고된 바 있으나, 본 연구에서는 실제 입자의 직경, 두께 및 형상 특성을 직접 측정하고, 이를 반영한 힘–균형 모델을 이용하여 수직형 기류선별기 내 입자 거동과 선별 가능 공기 유속 범위를 예측하고자 하였다.
이를 위해 먼저 공정 부산물 내 주요 구성 성분의 물리적 특성을 Table 1에 비교하여 나타내었다. Table 1에서 구리와 알루미늄은 전기전도도, 자화율 및 물 접촉각 측면에서 선별에 활용하기 어려울 정도로 유사한 특성을 나타내었다. 이에 본 연구에서는 두 성분 간 밀도 차이와 입자 형상에 따른 공기역학적 거동 차이에 주목하였으며, 이를 이용한 수직형 기류선별기 기반 비중선별을 수행하였다. 먼저 힘–균형 모델을 이용한 입자 거동 시뮬레이션을 통해 선별 가능한 공기 유속 범위를 도출하였고, 이후 실제 비중선별 실험을 수행하여 시뮬레이션 결과를 검증하였다. 이를 통해 입도 구간별 구리, 알루미늄 및 분리막의 선별 거동을 규명하고, 열처리를 거치지 않은 폐배터리 기계적 전처리 공정 부산물의 재활용 가능성을 제시하고자 하였다.
Table 1.
Comparison of physical properties of major components in spent batteries28,29,30,31,32,33,34,35,36,37,38,39,40,41,42,43,44,45,46)
2. 실험 방법
2.1. 시료
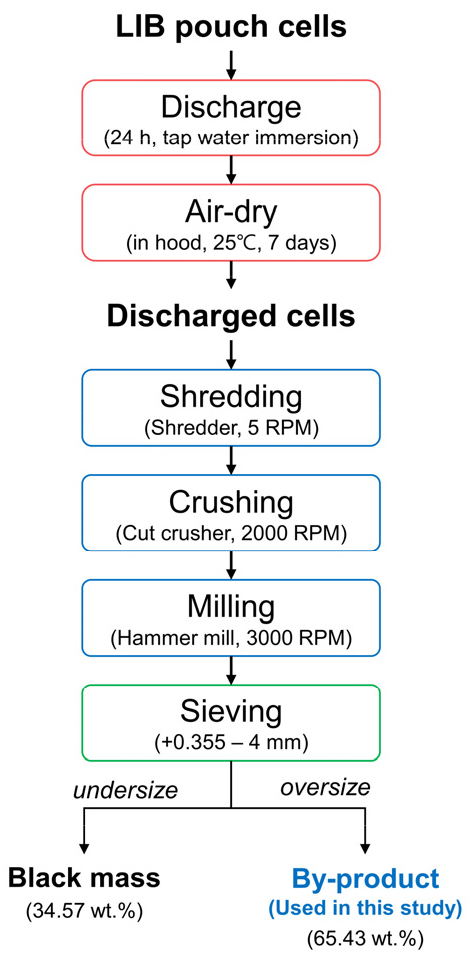
본 연구에서 사용된 폐리튬이온배터리는 폐전기차로부터 얻은 사용 후 파우치형 NCM 배터리셀이다. 배터리셀은 Fig. 1에서 나타난 바와 같이 전처리 공정이 진행되었다. 배터리셀을 Tap water에서 24시간 방전한 후, 7일간 상온의 후드 내에서 자연 건조하여 파·분쇄를 진행하였다. 파·분쇄는 슈레더(AX-S05, KONIS TECH, Korea), 컷 크러셔(T-05-CC model, Korea Mechanical Engineering, Korea), 해머밀(TOP-10-H model, Korea Mechanical Engineering, Korea)을 각각의 조건에 따라 활용하였다. 파·분쇄된 배터리셀은 진동체(CSTS-600-3. 0.75 Kw, CSHT, Korea)를 이용한 체질을 통해 입자 크기 구간별로 분리되었다. 구멍 크기는 4000 µm, 2800 µm, 2000 µm, 1400 µm, 1000 µm, 710 µm, 500 µm, 355 µm의 체를 이용하였고 체질 시간은 20분간 진행하였다. 이때 undersize는 블랙매스로써 배터리 재활용의 후처리 공정에 이용되는 입도 구간이며, 실험에는 oversize인 공정 부산물을 사용하였다.
2.2. 힘 균형 모델
공기 분급기 중 하나인 에어 지그재그 선별기 내에서 작용하는 입자의 거동은 힘 균형에 의해 결정된다고 알려져 있다47). 에어 지그재그 선별기 내에서 입자에 존재하는 성분인 구리, 알루미늄은 부력, 항력, 중력이 작용한다. 이러한 조건에서 부력(), 항력(), 중력()의 계산은 식 (1), (2), (3)으로부터 결정된다.
식 (1), (2), (3)에서, 는 공기 흐름의 밀도(kg/m3), V는 입자의 부피(m3), C는 항력 계수, d는 입자 직경(m), u는 입자의 부유 속도(m/s), 그리고 는 입자의 밀도(kg/m3)이다. 또한, g는 중력가속도(m/s2)를 의미한다.
힘 균형 모델은 이며 항력 와 부력 를 합친 힘의 크기보다 중력 가 더 클 때 입자는 에어 지그재그 선별기의 침강 산물(Sink)로 향하게 되며 그 반대의 경우 부상 산물(Float)로 향한다.
2.3. 전류 집전체 및 분리막의 분리
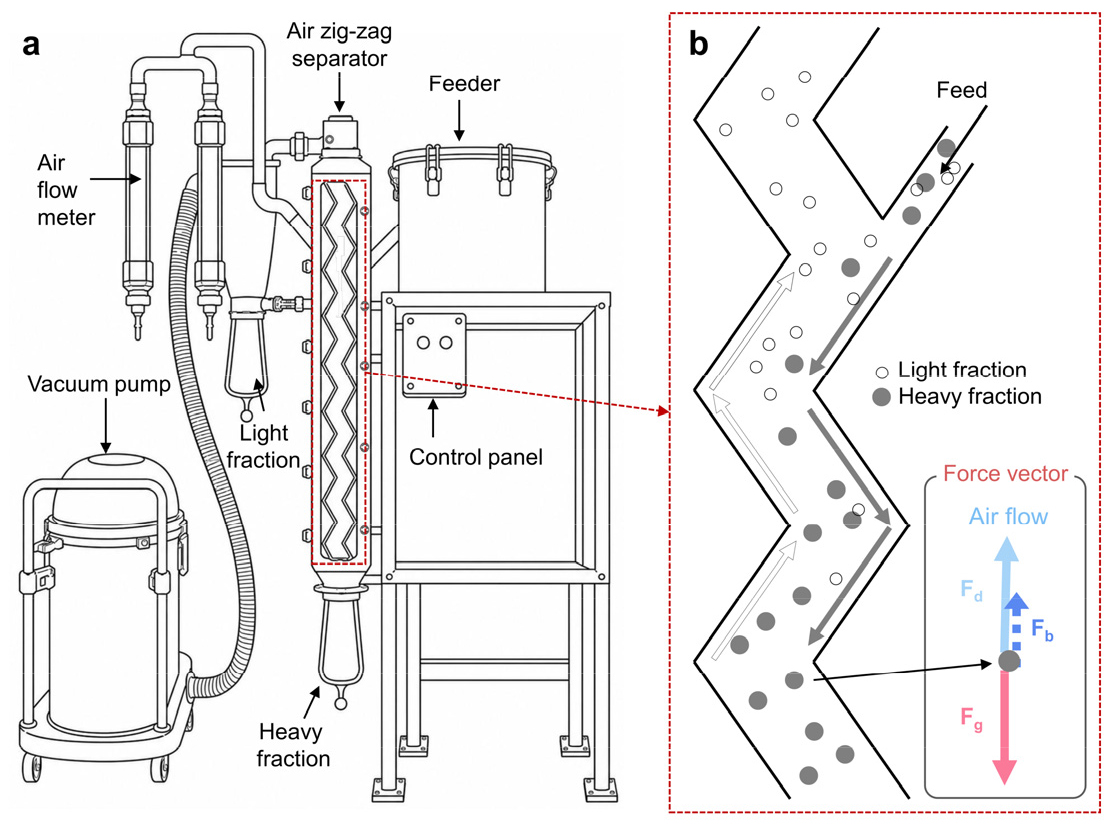
공정 부산물에서 구리, 알루미늄, 분리막을 각각 분리하여 유가금속을 회수하기 위해 비중 선별을 진행하였다. 비중 선별은 액체 폐수 발생을 방지48)할 수 있는 건식 비중 선별기49)인 에어 지그재그 선별기를 이용하여 진행하였다. Fig. 2는 본 연구에서 활용한 에어 지그재그 선별기에 대한 모식도이다. Fig. 2에서 볼 수 있듯이 지그재그 형태의 내부 채널은 일반적인 직사각형 수직 형태의 채널과는 다른 입자 거동을 유도한다. 지그재그 구조는 수직형 공기 분급기에서 발생하는 가벼운 입자의 ‘벽면 흐름’ 현상을 억제하여 입자가 벽면을 따라 모여 sink로 이동하는 것을 방지50)한다. 또한, 지그재그 구조의 경사진 벽면에서 형성되는 와류 형태의 공기 흐름은 입자의 이동을 저하시켜 각 채널 단계에서 체류 시간을 증가51,52)시킨다. 이러한 선별기 내에서의 체류 시간 증가는 입자에 가해지는 중력과 항력 및 부력 간의 차이를 더 효과적으로 반영하게 하여, 입자가 밀도 차이에 기반하여 거동 될 수 있도록 한다. 따라서 에어 지그재그 선별기는 일반 공기 분급기보다 더 높은 선별 효율을 나타낸다53).
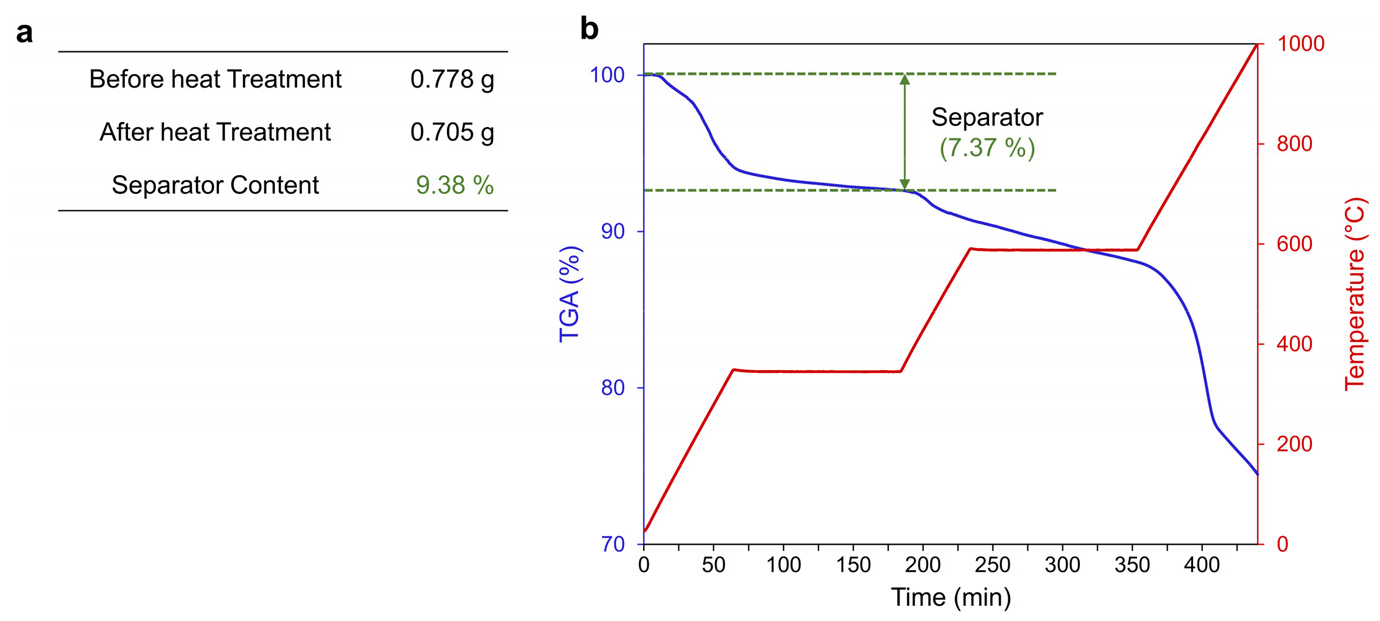
공정 부산물의 입도 구간별 중량 분포 및 성분 함량을 분석하였다. 탄소 함량은 탄소·황 분석기(Simultaneous Carbon Sulfur Determinator, CS-200, LECO)를 이용하여 분석하였으며, 알루미늄, 구리, 니켈 등 금속 성분의 함량은 ICP-AES(Inductively Coupled Plasma–Atomic Emission Spectrometry, 5300 DV, Perkin Elmer)를 이용하여 분석하였다. 분리막 함량은 PP 및 PE계 분리막의 열적 특성을 고려하여 350 ℃ 열처리 전후의 질량 변화를 측정하고, 열중량분석기(Thermogravimetric Analyzer, TGA, DTG-60H, Shimadzu, Japan)의 350 ℃에서의 분석 결과와 비교하여 산출하였다12). 다만, 전체 공정 부산물의 입도 구간 중 +2000 µm는 입자 크기가 크기 때문에 기존의 ICP-AES와 같은 미량 샘플링을 하는 성분 함량 분석 방법으로의 신뢰도가 낮다고 판단하였고 본 연구의 대상 입도가 아니므로 성분 함량에 대한 분석을 진행하지 않았다. Fig. 3는 전기로 열처리와 TGA 분석을 통해 공정 부산물 내 분리막 함량을 산출한 결과를 나타낸 것이다. Fig. 3(a)는 산소 분위기의 전기로에서 350 ℃ 열처리 전후 질량 변화를 통해 산출한 분리막 함량을 나타내며, Fig. 3(b)는 N2 분위기에서 수행한 TGA 분석 결과를 나타낸다. 전기로 분석에서 산출된 분리막 함량은 TGA 분석 결과보다 다소 높게 나타났으며, 이는 산소 분위기에서 PP 및 PE계 분리막의 열분해 및 산화 반응이 상대적으로 더 활발하게 진행되었기 때문으로 판단된다. 이에 본 연구에서는 두 분석 결과를 동시에 고려하고, 전기로 열처리 및 TGA 분석으로부터 산출된 값의 평균을 공정 부산물 내 분리막 함량으로 사용하였다.
체질 후 공정 부산물의 입자 형상 및 구성 성분을 확인하기 위해 SEM-EDS(Scanning Electron Microscopy–Energy Dispersive X-ray Spectroscopy, TM3000-SwiftED 3000, Hitachi, Japan) 분석을 수행하였다.
3. 결과 및 고찰
3.1. 시료 분석 결과
3.1.1. 공정 입도 구간별 성분 분석 결과
Fig. 4는 실험 방법에서 제시한 기계적 전처리 공정을 통해 얻어진 폐배터리 전처리 산물의 입도 구간별 시료 이미지를 나타낸 것이다. 이미지 분석 결과 +4000 μm 구간은 대부분 분리막으로 구성되어 있음을 확인하였다. +1400 μm 이상의 조립 구간에서는 분리막과 함께 구리박, 알루미늄박 및 배터리 셀 케이스 조각이 주로 관찰되었다. +355–1400 μm 구간에서는 분리막, 알루미늄박 및 구리박뿐만 아니라, 충분히 분리되지 않은 블랙매스 입자도 함께 존재하였다. 반면, –355 μm 구간에서는 구리박, 알루미늄박 및 분리막이 거의 관찰되지 않았으며, 대부분 양극 및 음극활물질로 구성된 블랙매스가 존재하는 것으로 확인되었다. 따라서 +355–1400 μm 입도 구간은 블랙매스, 구리박, 알루미늄박 및 분리막이 혼재된 구간으로, 추가적인 물리적 선별이 필요한 공정 부산물 구간으로 판단된다.
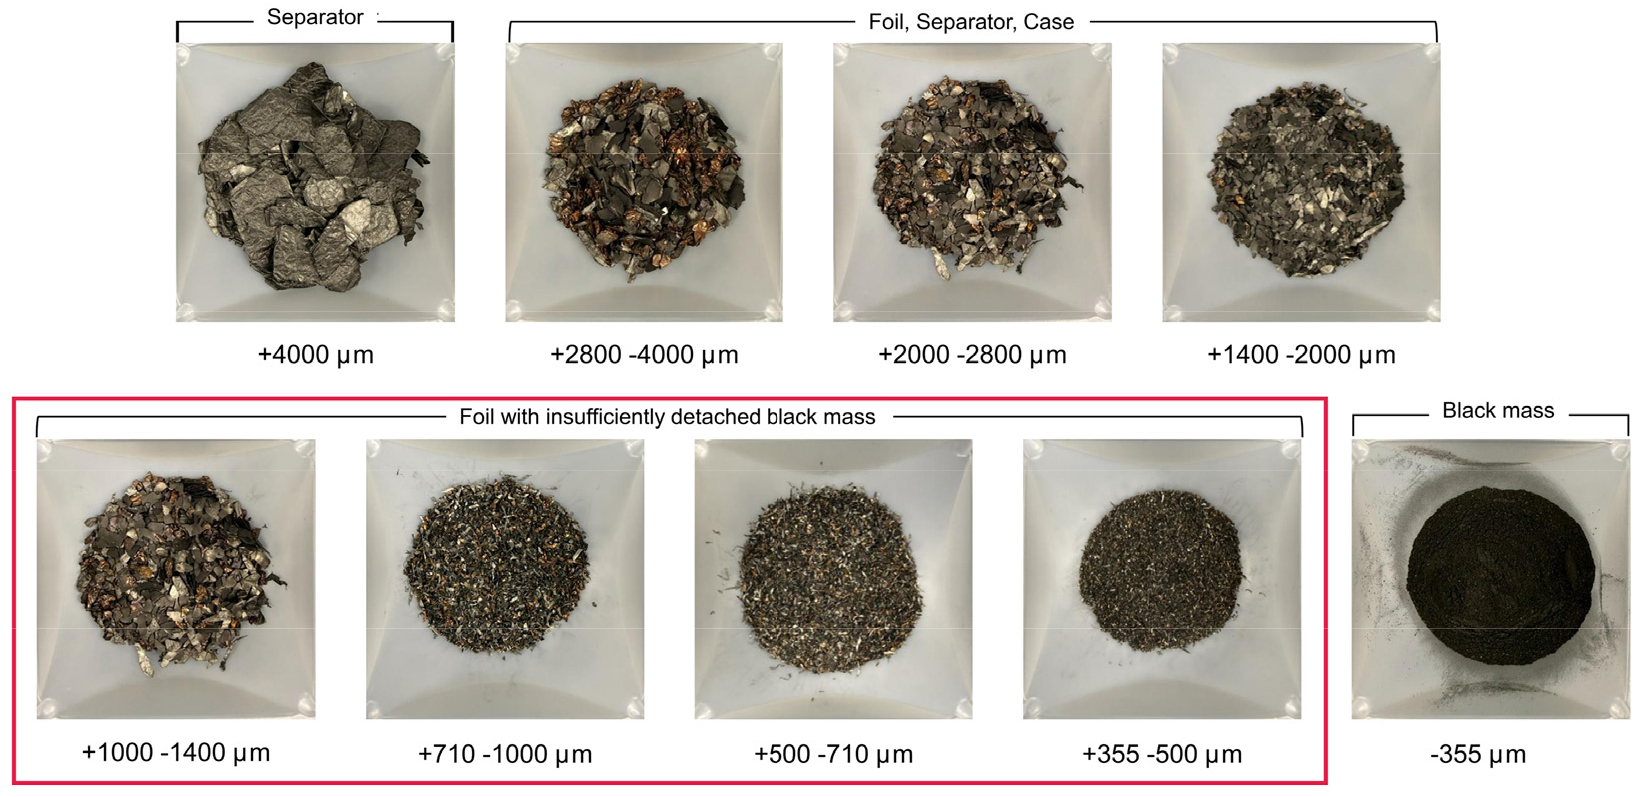
Table 2는 공정 부산물의 입도 구간별 중량 분포 및 배터리 구성 성분 함량을 분석한 결과이다. 입도 구간별 중량 분포를 분석한 결과, –355 μm 구간에 해당하는 블랙매스는 전체 산물 중 34.57 wt.%를 차지하였으며, +2000 μm 구간은 48.35 wt.%로 가장 높은 중량 비율을 나타내어, 기계적 전처리 후에도 상당량의 조립 산물이 공정 부산물로 발생함을 확인하였다. 입도 구간별 성분 함량을 분석한 결과, 입도 크기가 감소할수록 구리와 알루미늄의 함량이 감소하는 경향을 나타내었다. 이는 파·분쇄 공정에서 배터리 구성 소재의 기계적 특성 차이에 따라 입도 분포가 서로 다르게 형성되기 때문으로 판단된다54). 흑연 및 NCM과 같은 활물질은 본래 미립 분말이 전류집전체 표면에 코팅된 형태로 존재하므로, 파·분쇄 과정에서 집전체로부터 탈착되어 미립 구간으로 이동하기 쉽다. 반면, 구리와 알루미늄 집전체는 연성 금속으로 파·분쇄 과정에서 쉽게 미분화되지 않고 찢어지거나 말리는 형태로 변형되기 때문에 상대적으로 조립 구간에 높은 비율로 잔존하는 것으로 해석된다55,56,57,58,59,60). 따라서 공정 부산물 내 구리와 알루미늄의 함량은 입도 구간에 따라 상이하며, 에어 지그재그 선별 공정의 효율을 향상시키기 위해서는 입도 구간별 특성을 반영한 적절한 선별 조건을 도출할 필요가 있다.
Table 2.
Particle size distribution and composition of mechanically pretreated by-products from spent batteries, with the +2000 μm fraction showing the highest weight fraction of 48.35 wt.%
3.1.2. 입도 구간별 입자 형태 분석 결과
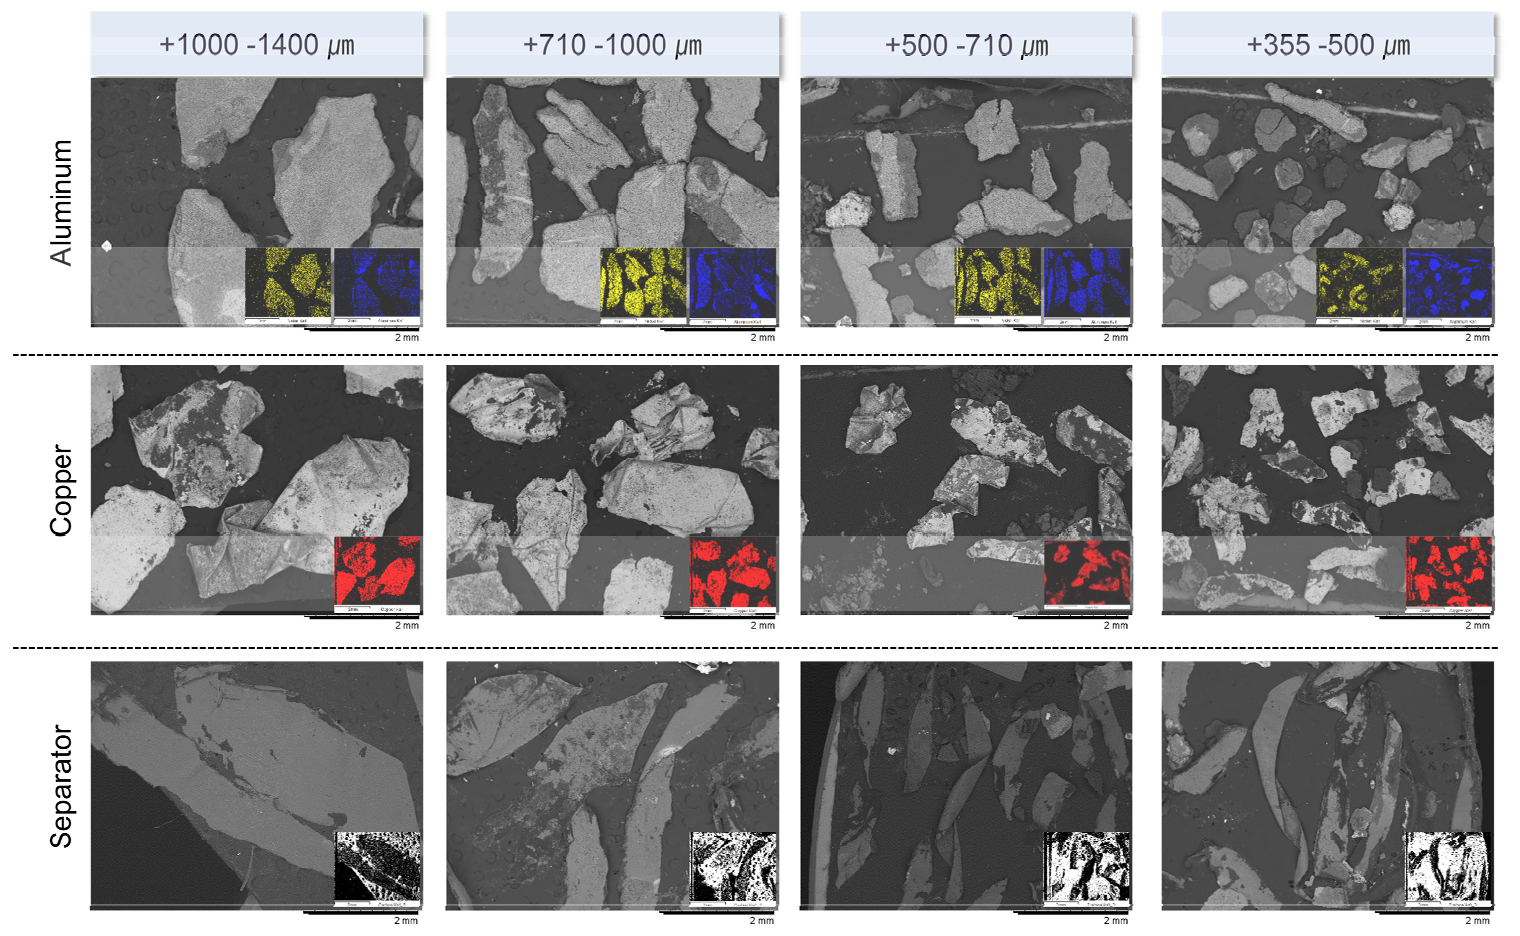
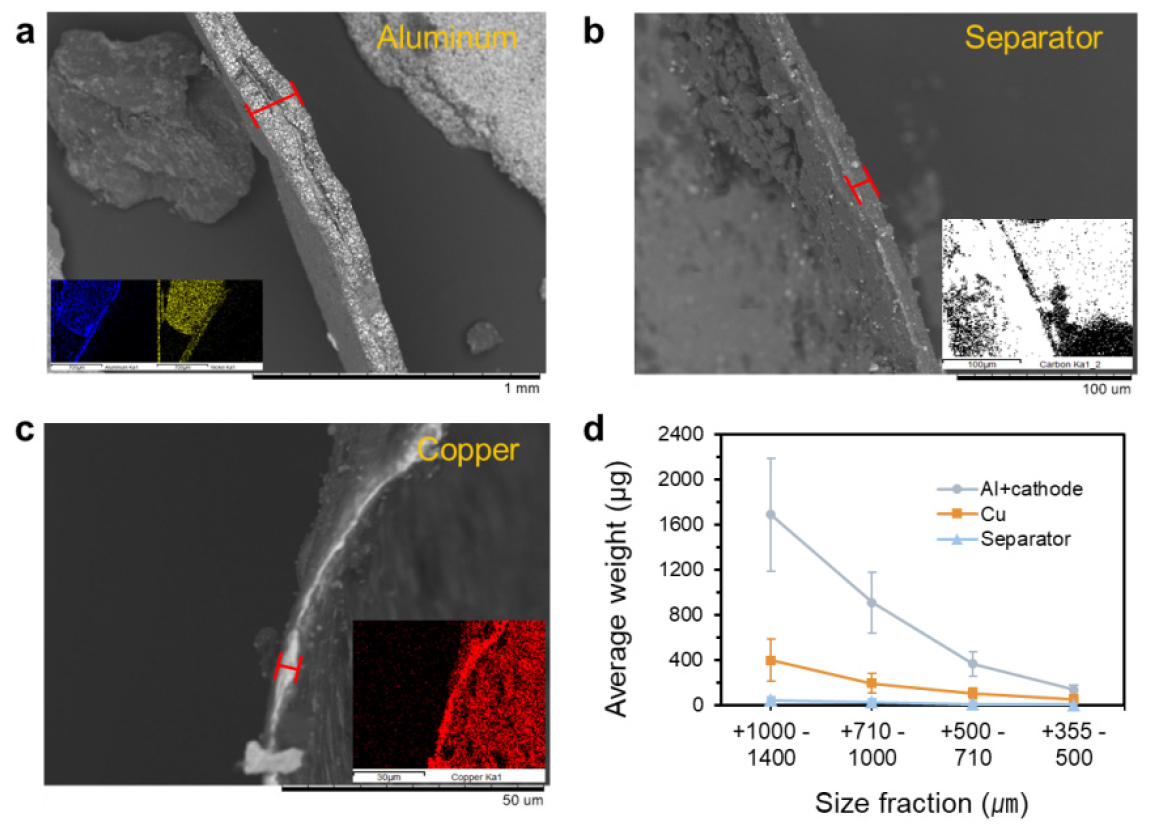
Fig. 5는 입도 구간에 따라 공정 부산물의 각 성분을 SEM-EDS로 분석한 결과이다. 입도 구간이 작아질수록 각 성분의 크기가 작아지는 것을 확인할 수 있다. 또한, ImageJ software(National Institutes of Health, Bethesda, MD, USA)을 이용하여 각 입도 구간별 이미지의 크기를 측정하였다. Fig. 6(a)–(c)는 각각 공정 부산물 내 알루미늄박, 분리막 및 구리박의 두께 측정 결과를 나타낸 것이다. 분석 결과, 음극 집전체인 구리박에서는 음극활물질이 대부분 탈착된 반면, 양극 집전체인 알루미늄박에는 양극활물질이 여전히 부착된 미단체분리 상태로 존재하는 것을 확인하였다. 이는 음극에 사용된 수계 바인더가 파·분쇄 공정 중 상대적으로 낮은 접착력으로 인해 활물질과 쉽게 분리된 반면, 양극에 사용된 PVDF 바인더는 강한 접착 특성61)을 가져 동일한 공정 조건에서도 양극활물질과 알루미늄박 간의 결합이 유지되었기 때문으로 판단된다. 또한 본 연구에서는 전처리 단계에서 열처리를 수행하지 않았기 때문에, 400 ℃ 이상에서 분해되는 PVDF가 제거되지 않아 양극활물질이 알루미늄박 양면에 샌드위치 형태로 부착된 상태로 잔존한 것으로 해석된다62). 이로 인해 알루미늄박 기반 입자의 두께는 구리박보다 약 10배 이상 큰 값을 나타내었다. 이때, 구리 및 분리막의 밀도는 8.96 g/cm3, 0.960 g/cm3을 적용하였다. 알루미늄–양극활물질 복합체의 경우 양극재 코팅층은 낮은 밀도의 PVDF 바인더 및 도전재 등의 성분으로 인해 골격 밀도가 NCM의 진밀도보다 낮으며, 코팅층 내 공극으로 인해 겉보기 밀도는 더욱 감소한다. 실제로 NCM 진밀도가 약 4.85 g/cm3임에도36) 공극률 약 37% 수준의 NCM 양극 코팅층의 밀도는 약 3.00 g/cm3으로 보고63)되었다. 따라서 알루미늄의 밀도 2.70 g/cm3과 양극 코팅층의 복합 구조 및 파·분쇄 과정에서의 활물질 일부 탈착을 고려하여, 복합체의 유효 밀도를 2.80 g/cm3로 적용하였다. 한편, 전해질은 방전 및 건조 과정에서 일부 제거되거나 잔존량이 제한적일 것으로 판단되어, 본 연구의 입자 질량 산출에서는 별도로 고려하지 않았다. Fig. 6(d)는 SEM-EDS 이미지 분석을 통해 얻은 입도 구간별 구성 성분의 직경 및 두께를 바탕으로 계산한 평균 입자 질량을 나타낸 것이다. 알루미늄박은 양극활물질이 부착된 샌드위치 구조로 인해 가장 큰 평균 질량을 나타냈으며, 평균 입자 질량은 알루미늄–양극재 복합체, 구리박, 분리막 순으로 감소하였다. 또한 입자 크기가 작아질수록 각 성분 간 질량 차이가 점차 감소하는 것을 확인하였다. 따라서 단순 밀도만 고려할 경우 구리가 알루미늄보다 무거운 성분으로 판단될 수 있으나, 실제 공정 부산물에서는 알루미늄박에 양극활물질이 부착되어 겉보기 질량이 증가하므로, 수직형 기류선별기 내에서 구리박은 부상 산물로, 양극활물질이 부착된 알루미늄박은 침강 산물로 이동할 가능성이 높은 것으로 판단된다.
3.2. 힘–균형 모델 식을 통한 시뮬레이션 결과
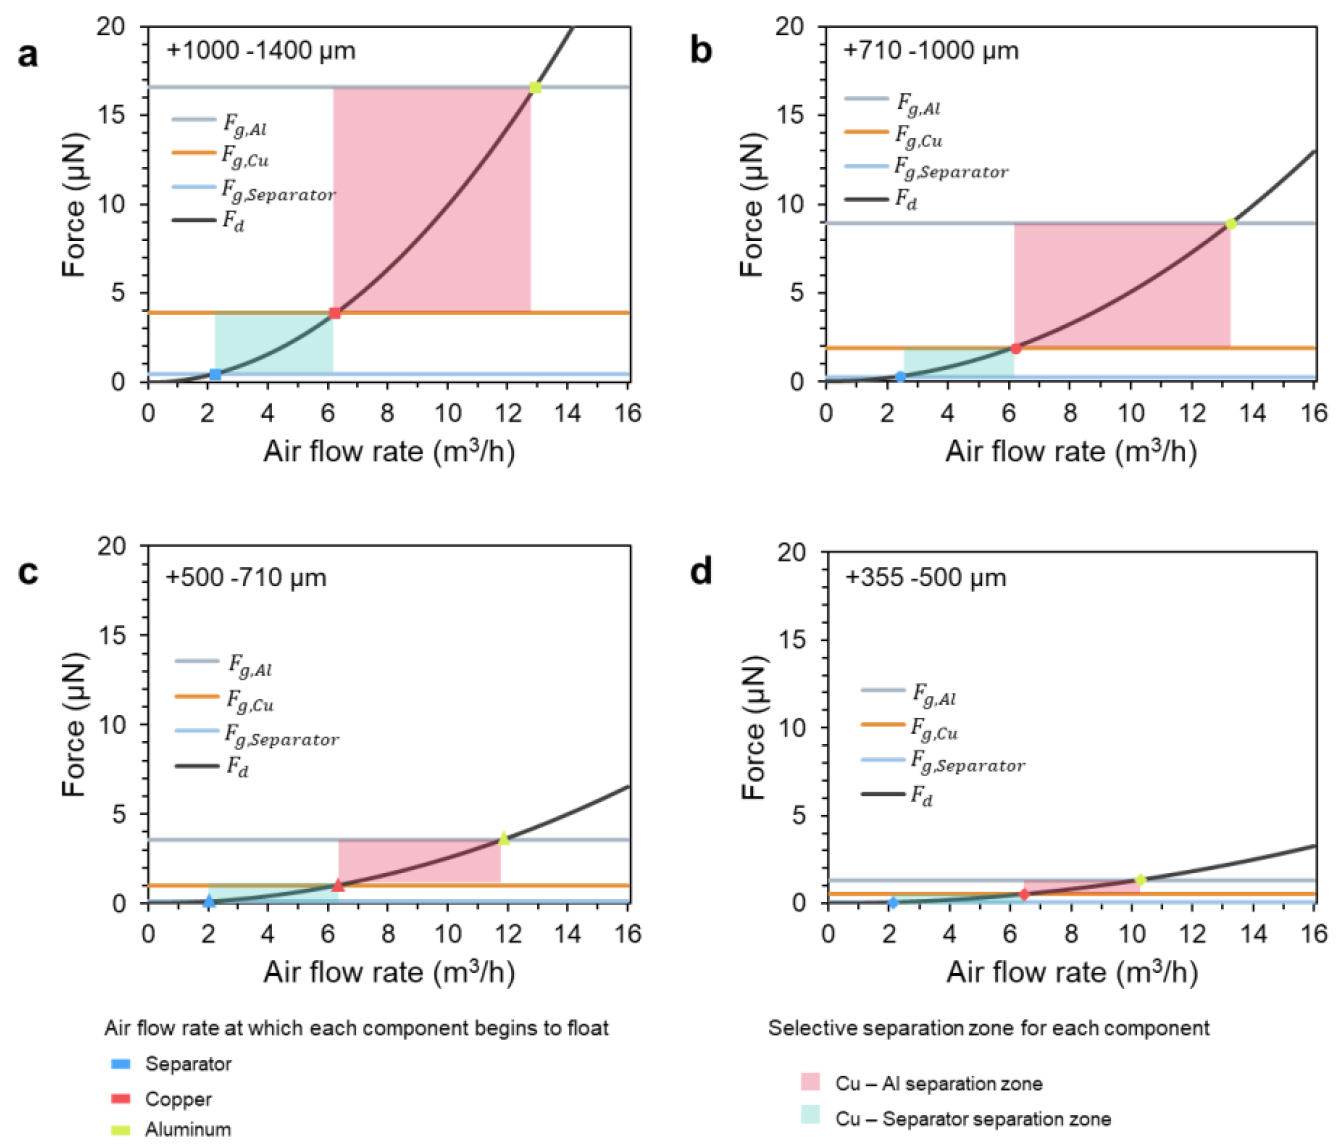
Fig. 6(d)의 입자 평균 질량 결과를 힘–균형 모델에 대입하여, 수직형 기류선별 공정에서 각 성분의 부유 및 침강 거동이 전환되는 공기 유량 조건을 예측하였으며, 그 결과를 Fig. 7에 나타내었다. 분리막은 약 2 m3/h의 가장 낮은 공기 유량 조건에서 항력과 부력의 합이 중력보다 크게 산출되어 상부 산물로 이동하는 것으로 예측되었으며, 구리는 약 6 m3/h 조건에서 부상 산물로 이동하는 것으로 나타났다. 반면, 알루미늄–양극재 복합체는 상대적으로 높은 공기 유량 조건에서도 침강 산물로 이동하는 경향을 보였다. 이는 Table 1에 나타낸 단순 물성 비교 결과와는 다른 경향이다. Table 1의 밀도 값만 고려할 경우, 구리의 밀도는 알루미늄보다 높기 때문에 구리가 침강 산물로 이동할 것으로 예상될 수 있다. 그러나 실제 비열처리 전처리 부산물에서는 구리 집전체가 음극활물질이 대부분 탈착된 얇은 박막 형태로 존재하는 반면, 알루미늄 집전체는 양극활물질이 부착된 알루미늄–양극재 복합체 형태로 존재한다. 이에 따라 알루미늄계 입자의 겉보기 질량이 크게 증가하고, 결과적으로 수직형 기류선별기 내에서는 구리가 부상 산물로, 알루미늄–양극재 복합체가 침강 산물로 이동하는 거동이 나타나는 것으로 판단된다. 따라서 본 시뮬레이션 결과는 분리막, 구리 및 알루미늄–양극재 복합체가 서로 다른 공기역학적 거동을 나타내며, 적절한 공기 유량 조건을 적용할 경우 수직형 기류선별기를 이용한 단계적 분리가 가능함을 보여준다. 특히 구리와 알루미늄의 분리는 단순한 소재 고유 밀도 차이보다는, 전처리 후 실제 입자의 형상, 두께 및 활물질 부착 여부에 따른 겉보기 질량 차이에 의해 지배되는 것으로 판단된다.
3.3. 비중 선별 실험 결과
3.3.1. 구리 및 알루미늄 선별 결과
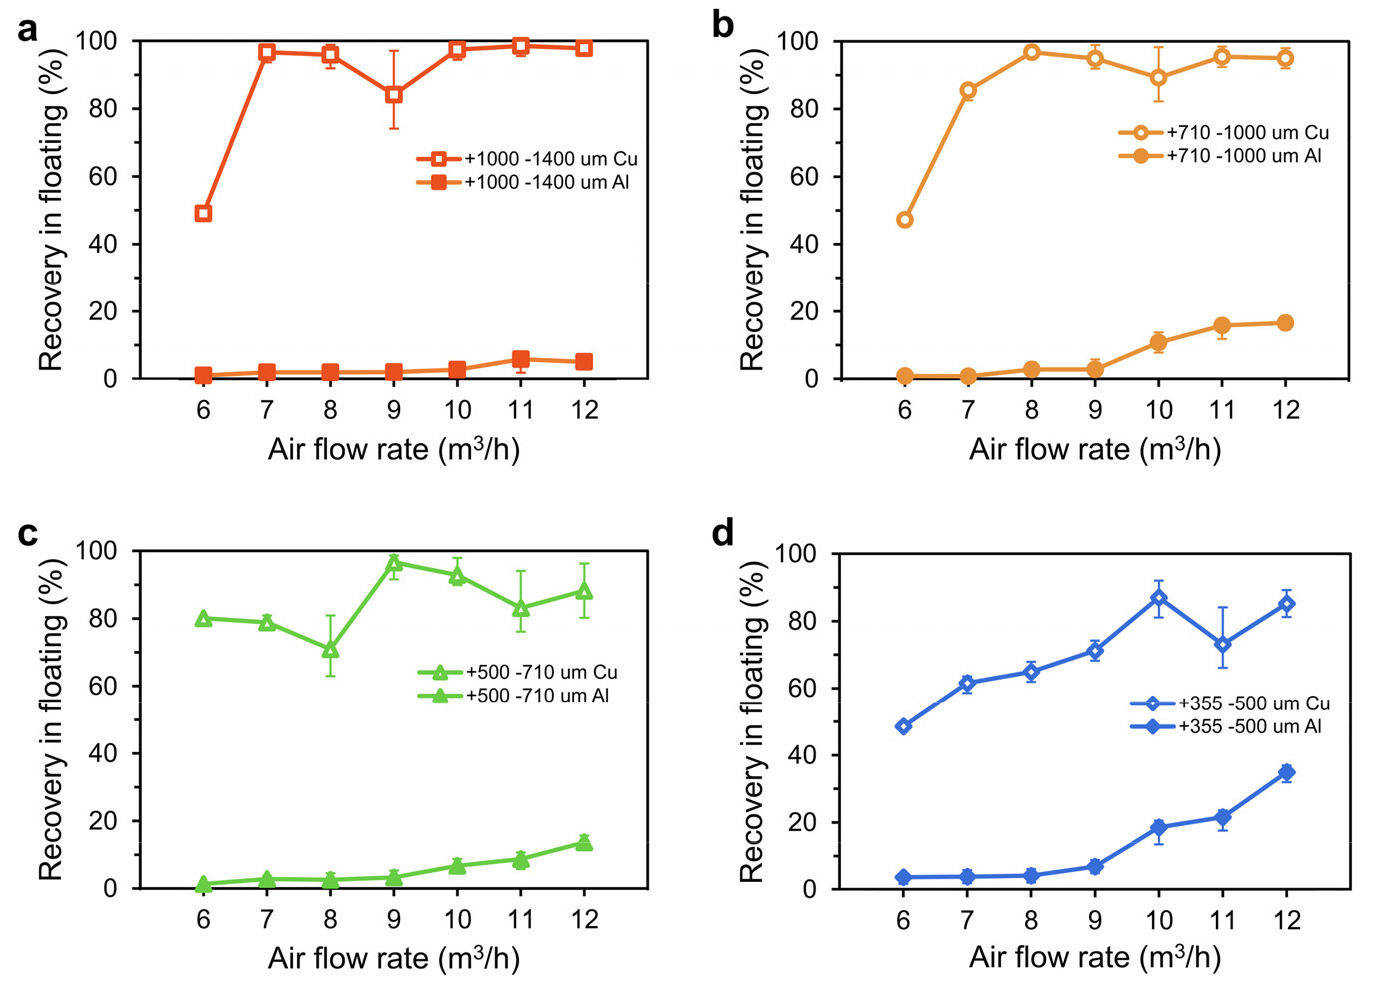
Fig. 8은 입도 구간별 공정 부산물을 대상으로 수행한 비중선별 실험에서 구리와 알루미늄의 선별 결과를 나타낸 것이다. 공기 유량 범위는 앞 절의 입자 거동 시뮬레이션에서 구리와 알루미늄–양극재 복합체의 분리가 가능할 것으로 예측된 6–12 m3/h로 설정하였으며, 각 조건에서 부상 산물로 이동한 구리와 알루미늄의 회수율을 비교하였다.
Fig. 8(a)에 나타낸 바와 같이, +1000–1400 μm 입도 구간에서는 공기 유량이 증가할수록 상부 산물 내 구리 회수율이 점차 증가하였으며, 9 m3/h 조건에서 약 98%의 높은 회수율을 나타내었다. 반면, 동일 조건에서 알루미늄의 상부 산물 회수율은 약 2% 수준으로 매우 낮게 나타나, 구리와 알루미늄–양극재 복합체의 효과적인 분리가 가능함을 확인하였다.
한편, 입자 크기가 작아질수록 상부 산물 내 구리 회수율은 점차 감소하는 경향을 보였다(Fig. 8(b)–(d)). 반대로 알루미늄의 경우, 입자 크기가 작아질수록 상부 산물로 이동하는 비율이 증가하였으며, 미립 구간에서는 알루미늄 회수율이 최대 약 35%까지 증가하였다. 이는 앞선 시뮬레이션 결과와 같이 입자 크기가 감소할수록 구리와 알루미늄–양극재 복합체 간 공기역학적 거동 차이가 줄어들기 때문으로 판단된다. 한편, Table 1의 조사 결과와 달리 실제 실험 결과에서 알루미늄보다 높은 비중의 구리가 침강 산물로 향하지 않고 부상 산물로 향하는 것 또한 실제 실험을 통해 확인하였다.
3.3.2. 구리 및 분리막 선별 결과
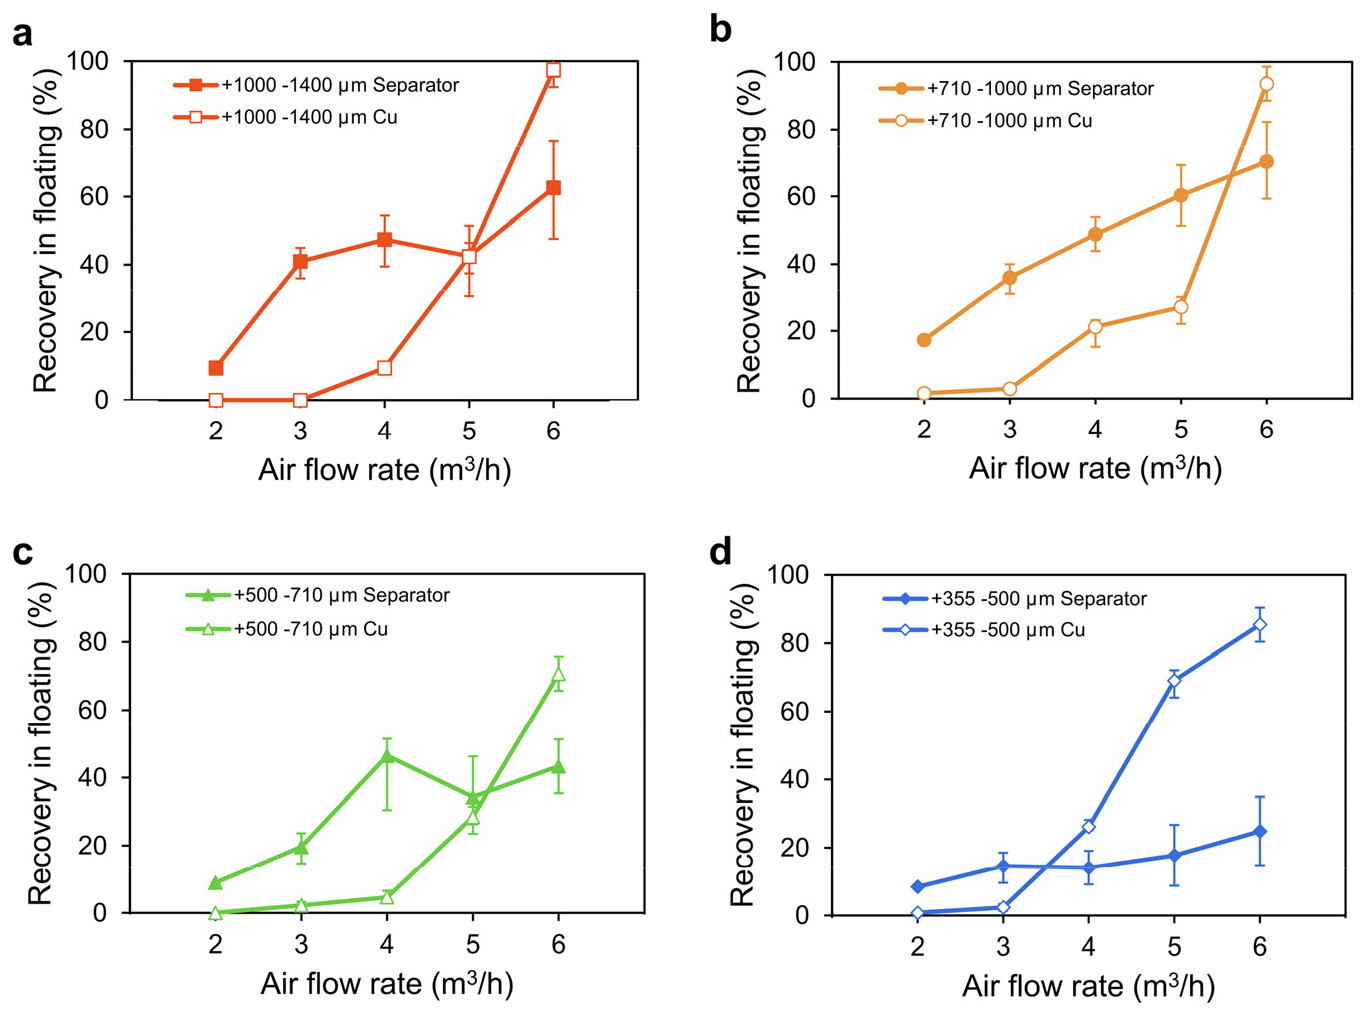
Fig. 9는 입도 구간별 공정 부산물을 대상으로 수행한 구리 및 분리막의 비중선별 결과를 나타낸 것이다. 본 실험은 1차 선별에서 상부 산물로 회수된 구리–분리막 혼합 산물을 대상으로 추가 선별을 수행한 결과이다. 공기 유량 범위는 앞 절의 시뮬레이션 결과에서 구리와 분리막의 분리가 가능할 것으로 예측된 2–6 m3/h로 설정하였으며, 각 조건에서 상부 산물로 이동한 구리와 분리막의 회수율을 비교하였다.
Fig. 9(a)에 나타낸 바와 같이, +1000–1400 μm 입도 구간에서는 가장 낮은 공기 유량 조건인 2 m3/h에서 구리와 분리막 모두 상부 산물로 거의 회수되지 않았다. 이는 2 m3/h가 분리막의 부상이 시작되는 임계 공기 유량에 가까운 조건으로, 실제 장치 내에서는 벽면 마찰, 입자 간 충돌 및 국부적인 유동 불균일성의 영향으로 분리막의 안정적인 상부 이동이 제한되었기 때문으로 판단된다. 공기 유량이 증가함에 따라 분리막의 상부 회수율은 증가하였으나, 구리와 분리막의 선별 효율은 앞선 구리–알루미늄 선별 결과에 비해 상대적으로 낮게 나타났다. 이러한 결과는 구리와 분리막 간 질량 차이가 구리와 알루미늄–양극재 복합체 간 질량 차이에 비해 상대적으로 작고, 분리막의 형상 특성상 선별기 내 거동이 불안정하기 때문으로 판단된다. 분리막은 밀도가 낮고 면적 대비 두께가 얇은 박막형 입자로 존재하므로, 수직형 에어 지그재그 선별기 내부에서 상승 기류뿐만 아니라 벽면 근처에서 발생하는 와류, 입자 간 충돌 및 불규칙한 회전의 영향을 크게 받을 수 있다. 이에 따라 시뮬레이션에서는 분리막이 낮은 공기 유량에서 상부 산물로 이동할 것으로 예측되었더라도, 실제 실험에서는 일부 분리막이 장치 내부에 체류하거나 하부 산물로 이동하여 회수율이 저하된 것으로 해석된다. 반면, 구리는 분리막과 유사한 박막 또는 파편형 형태를 가지지만 상대적으로 밀도와 질량이 크기 때문에, 기류 변화에 따른 거동 변동성이 분리막보다 작게 나타난 것으로 판단된다. 특히 Fig. 9(d)와 같이 작은 입도 구간에서는 분리막의 회수율이 더욱 낮게 나타났는데, 이는 입자 크기가 작아질수록 분리막의 질량이 감소하여 장치 내부의 국부 유동 변화와 와류에 의한 영향을 상대적으로 크게 받기 때문으로 판단된다.
3.4. 시뮬레이션 및 실험 결과 비교를 통한 최적 공기 유량 선정
시뮬레이션 결과와 실제 비중선별 실험 결과를 비교하여 분리막, 구리 및 알루미늄–양극재 복합체의 선별을 위한 최적 공기 유량 조건을 선정하였다. 먼저 1차 공정인 구리–알루미늄 선별의 경우, 앞선 입자 거동 시뮬레이션에서 도출된 선별 가능 공기 유량 범위를 기준으로 하였으며, 해당 범위의 중간값을 초기 최적 조건으로 설정하였다.
Fig. 8에 나타낸 시뮬레이션 결과에 따르면, +1000–1400 μm, +710–1000 μm 및 +500–710 μm 입도 구간에서는 구리와 알루미늄–양극재 복합체의 분리가 가능한 공기 유량 조건이 유사하게 나타났으며, 최적 공기 유량은 9 m3/h로 예측되었다. 반면, +355–500 μm 입도 구간에서는 입자 크기 감소에 따라 두 성분 간 공기역학적 거동 차이가 감소하여, 상대적으로 낮은 8 m3/h가 최적 공기 유량으로 선정되었다. 이러한 시뮬레이션 기반 최적 조건은 Fig. 8의 실제 비중선별 실험 결과와도 잘 일치하였다. 특히 +500 μm 이상의 입도 구간에서는 동일한 9 m3/h 조건에서 구리 회수율이 높고 알루미늄의 상부 산물 혼입이 낮게 나타나, 안정적인 구리–알루미늄 선별이 가능함을 확인하였다. 이는 입자 크기의 변동이 선별 가능한 공기 유량에 미치는 영향이 제한적임으로 의미하며, 박막형 입자는 크기가 증가하면 중력과 항력을 받는 면적이 함께 증가하므로 입자가 부상하기 시작하는 공기 유량은 입자 크기보다 단위 면적당 질량에 의해 결정된다는 선행연구26)의 힘–균형 식과도 일치한다. 따라서 실제 산업 공정 적용 시 +500 μm 이상의 조립 구간을 세분화하지 않고 하나의 입도 그룹으로 통합하여 선별할 수 있음을 의미한다. 따라서 입도 구간의 단순화를 통해 공정 운전의 복잡성을 낮추고, 수직형 기류선별 공정의 적용성을 향상시킬 수 있을 것으로 판단된다. 이러한 입도 구간 통합 가능성과 최적 선별 조건은 Fig. 10에 나타내었다.
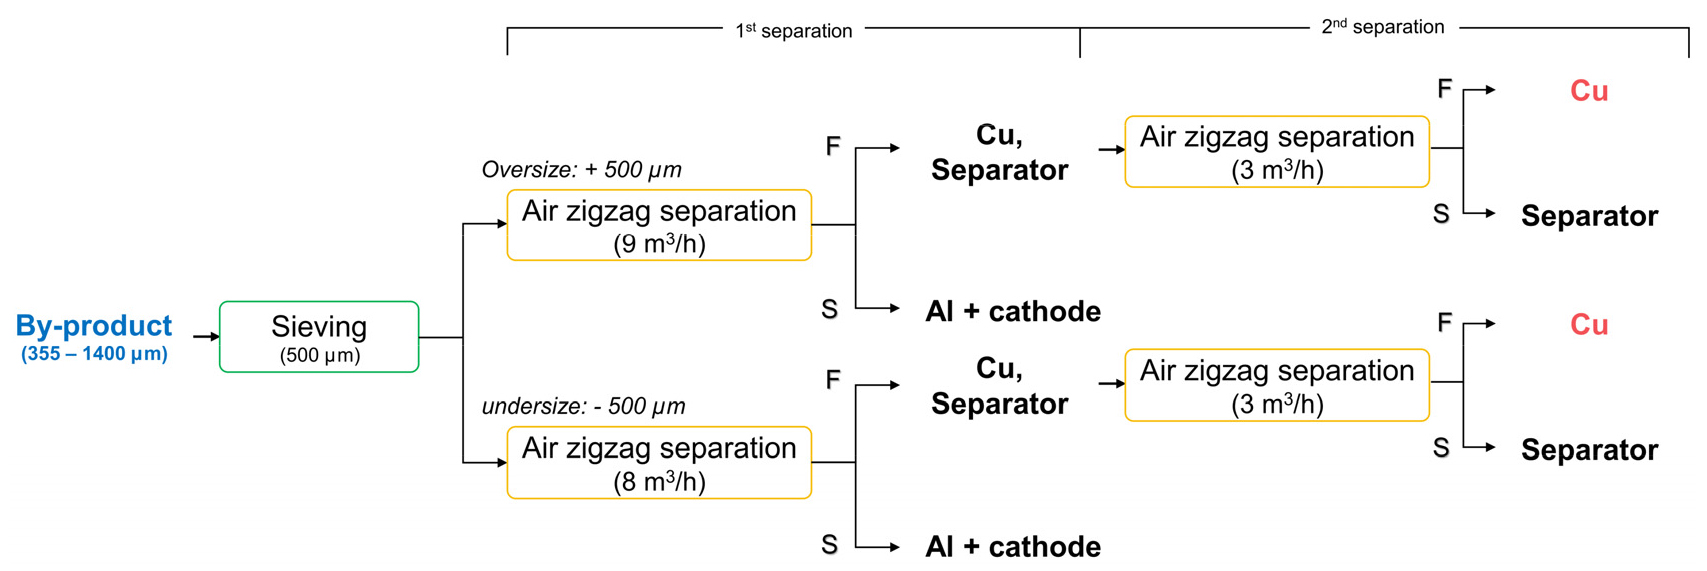
한편, 2차 공정인 구리–분리막 선별의 경우, Fig. 7의 시뮬레이션 결과를 바탕으로 두 성분의 선별 가능 공기 유량 범위가 3–4 m3/h 부근으로 예측되었다. 이를 Fig. 9의 실제 선별 결과와 비교한 결과, 분리막과 구리의 분리가 가장 효과적으로 나타난 조건은 3 m3/h로 판단되었다. 따라서 본 연구에서 제안하는 다단 비중선별 공정은 1차 구리–알루미늄 선별에서 +500 μm 이상은 9 m3/h, +355–500 μm는 8 m3/h를 적용하고, 2차 구리–분리막 선별에서는 3 m3/h를 적용하는 것이 적절할 것으로 판단된다. 이때 1차 선별에서 구리의 회수율 및 품위는 +500 μm 이상에서 각각 84.10%, 69.97%, +355–500 μm에서 각각 64.95%, 6.72%로 나타났으며, 2차 선별에서는 +500 μm 이상에서 각각 100%, 47.27%, +355–500 μm에서 각각 54.60%, 23.12%로 나타났다. 다만 +355–500 µm 구간은 입자 간 질량 차이 감소로 선별 효율이 상대적으로 낮게 나타났다. 이는 해당 입도 구간의 반복 선별 공정을 적용함으로써 선별 효율을 향상시킬 수 있을 것으로 기대된다.
4. 결 론
본 연구에서는 열처리를 포함하지 않은 폐배터리 기계적 전처리 공정에서 블랙매스 회수 후 발생하는 공정 부산물을 대상으로, 구리, 알루미늄 및 분리막의 물리적 분리 가능성을 평가하였다. 이를 위해 수직형 에어 지그재그 선별기를 이용한 기류 기반 비중선별 공정을 적용하였으며, 공정 부산물 내 잔존 유가자원의 회수 가능성을 검토하였다. SEM-EDS 분석 결과, 구리 집전체는 음극활물질이 대부분 탈착된 얇은 박막 형태로 존재한 반면, 알루미늄 집전체는 양극활물질이 부착된 알루미늄–양극재 복합체 형태로 존재하였다. 이로 인해 단순 소재 고유 밀도만 고려할 경우 구리가 알루미늄보다 높은 밀도를 가지지만, 실제 공정 부산물에서는 알루미늄–양극재 복합체의 겉보기 질량이 증가하여 구리와 상이한 공기역학적 거동을 나타내는 것으로 확인되었다. 힘 균형 모델을 이용한 입자 거동 시뮬레이션 결과, 입자를 상부 산물로 이동시키기 위한 임계 공기 유량은 분리막, 구리, 알루미늄–양극재 복합체 순으로 증가하였다. 이는 공기 유량 조절을 통해 각 성분의 단계적 분리가 가능함을 시사한다. 또한 입도 구간이 작아질수록 성분 간 질량 및 공기역학적 거동 차이가 감소하여 선별 효율이 저하될 수 있음을 확인하였다. 실제 수직형 기류선별 실험 결과, 시뮬레이션에서 예측한 경향과 유사하게 조립 구간에서 구리와 알루미늄–양극재 복합체 간 분리 효율이 높게 나타났다. 특히 +500 μm 이상의 입도 구간에서는 유사한 최적 공기 유량 조건에서 구리 회수가 가능하여, 산업 공정 적용 시 입도 구간을 단순화할 수 있는 가능성을 확인하였다. 반면, 구리와 분리막의 선별 효율은 구리–알루미늄 선별에 비해 상대적으로 낮았으며, 이는 분리막의 낮은 질량, 얇은 박막형 형상 및 장치 내부 유동 불안정성에 기인한 것으로 판단된다. 본 연구의 힘–균형 모델은 입자의 실제 크기와 두께를 반영하였으나, 입자 형상을 대표 평판 형태로 단순화하여 계산하였기 때문에 실제 공정 부산물에서 나타나는 불규칙한 형상, 말림, 접힘 및 선별기 내 회전 거동이 일부 선별 결과에 영향을 미쳤을 가능성이 있다. 따라서 향후 입자 형상 계수 및 회전 거동을 반영한 모델 보완이 이루어진다면, 박막형 입자의 선별 거동 예측 정확도를 더욱 향상시킬 수 있을 것으로 판단된다. 따라서 본 연구는 열처리를 거치지 않은 폐배터리 기계적 전처리 공정 부산물에 수직형 기류 기반 비중선별 공정을 적용함으로써, 구리, 알루미늄 및 분리막의 물리적 분리 가능성을 실험과 시뮬레이션을 통해 확인하였다. 본 결과는 기존에 혼합 폐기되거나 일괄 처리되던 전처리 공정 부산물의 자원화 가능성을 제시하며, 향후 폐배터리 재활용 공정에서 구리 및 알루미늄 회수 공정 설계를 위한 기초 자료로 활용될 수 있을 것으로 기대된다.